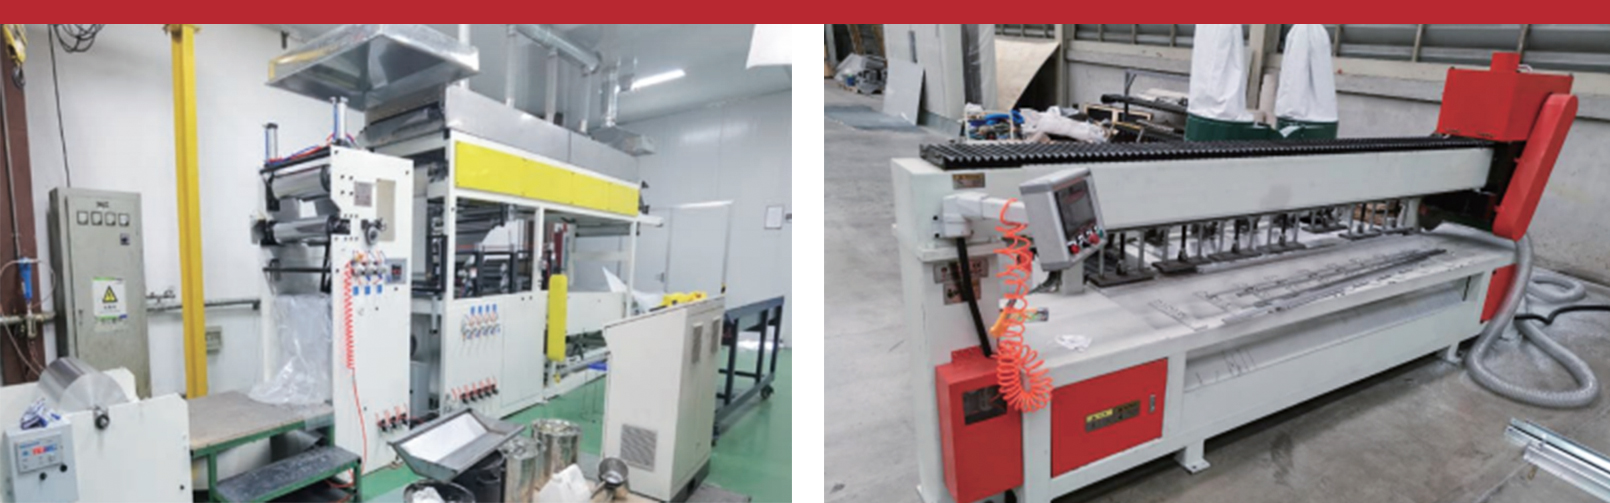
Palamaton palamaton komposiittilevyjen tuotantolinja: lyhyt vastaus ostajille
Ostaja suunnittelee uutta Palamaton palamaton komposiittilevyjen tuotantolinja alkaa yleensä yhdellä käytännön kysymyksellä: mitkä linjan osat ratkaisevat, läpäiseekö valmis paneeli paloluokitustestin? Lyhyt vastaus on, että kolmella alalla on eniten merkitystä. Nämä ovat vakaa liimauslämpötilan ja puristuspaineen säätö, ytimen syöttöjärjestelmä, joka levittää mineraalitäyteistä materiaalia tasaisesti koko paneelin leveydelle, sekä paksuus- ja leikkauspaketti, joka pitää toleranssit ensimmäisestä paneelista viimeiseen.
Syy on yksinkertainen. Komposiittilevyn palamaton käyttäytyminen riippuu yhtä paljon prosessin olosuhteista kuin raaka-aineista. Toimittajan referenssialue A-luokan tuotteille viittaa noin 180 - 220 celsiusasteen liimauslämpötilaan ja noin 0,8 - 1,2 MPa:n puristuspaineeseen. Kun jompikumpi arvo ajautuu, liimakerros voi alikovettua, ydin voi puristua epätasaisesti tai pintasidos voi heiketä ajan myötä. Jokainen näistä tuloksista voi heikentää paneelin kykyä toimia paloluokitustestissä ja käytössä suunnitellulla tavalla.
Tämä opas on kirjoitettu tehtaiden omistajille, projektiinsinööreille ja ostopäälliköille, jotka vertaavat A-luokan palamattomien, paloturvallisten komposiittilevyjen tuotantolinjan valmistajaa, toimittajaa tai viejää. Se selittää, mitä tarra tarkoittaa, kuinka linja on konfiguroitu, kuinka lukea toimittajan vaatimuksia ja mitä kysymyksiä tulee kysyä ennen projektin alkamista. Matkan varrella se hyödyntää Zhangjiagang Hongyang Machinery Equipment Co., Ltd.:n laitevalikoimaa, joka on kiinalainen metallikomposiittilevyjen tuotantolinjojen valmistaja.
Alla olevista osioista löydät seuraavat asiat:
Miten A-luokan luokitus vaikuttaa koneen suunnitteluun ja materiaalivalintaan
Tuotantolinjan ydinyksiköt ja tarkistamisen arvoiset parametrit
Tuotevalikoiman yleiskatsaus, jotta voit yhdistää rivin paneelityyppiin
Toimittajien vertailukehys, käyttöönottoaikajana ja viennin vaatimustenmukaisuuden tarkistuslista
Prosessin vakaus, ei koneen koko, on ensimmäinen arvioitava tekijä, kun verrataan A-luokan tuotantolinjavaihtoehtoja.
Mitä palamaton luokka tarkoittaa, kun suunnittelet palamatonta paloturvallista komposiittilevyjen tuotantolinjaa
Luokitus etiketin takana
Kiinassa rakennusmateriaalien palamiskäyttäytyminen on luokiteltu GB 8624-2012:een. Luokka A kattaa materiaalit, jotka eivät pala tulipalossa, luovuttavat hyvin vähän lämpöä ja A1- ja A2-alaluokissa niitä käsitellään palamattomina. Monilla vientimarkkinoilla ostajat ja määrittäjät viittaavat sen sijaan eurooppalaiseen EN 13501-1 -luokitukseen, jossa julkisivupaneeleille vaaditaan usein luokkaa kuten A2-s1,d0. Molemmat järjestelmät käyttävät erilaisia testausmenetelmiä, joten paneelilinja suunnitellaan yleensä kohdemarkkinoiden hyväksytyn luokituksen ympärille yhden kansallisen merkin sijaan.
Miksi ydinmateriaali muuttaa konetta
Perinteinen polyeteeniydin ja mineraalilla täytetty ydin käyttäytyvät linjalla hyvin eri tavalla. Mineraalitäytteiset yhdisteet ovat tiheämpiä, virtaavat eri tavalla ja voivat olla hankaavampia annosteluosissa. Ne tarvitsevat myös liimoja, jotka eivät tuota myrkyllisiä höyryjä kuumennettaessa. Tästä syystä A-luokan tuotantoon rakennettu linja ei ole vain tavallinen alumiinikomposiittipaneelilinja, jolla on erilainen resepti. Syöttösuppilot, annostelutarkkuus, puristimen rakenne ja jäähdytysosat on määritelty ydintä ajatellen.
Myös pintakerroksilla on väliä. Sekä alumiinikelaa että galvanoitua teräskelaa käytetään arkkitehtonisissa paneeleissa, ja kumpikin tarvitsee puhtaat, passivoidut pinnat kiinnittyäkseen hyvin ytimeen. Öljyjäämät tai oksidikalvot voivat alentaa sidoslujuutta, ja kosteus voi myöhemmin kulkeutua heikkoja sidoslinjoja pitkin ja vaikuttaa ytimeen.
Mitä projektin spesifikaatioon tulee kirjoittaa
Kohdeluokitus ja markkinat, joilla paneelit myydään
Ydinmateriaalin tyyppi, tiheysalue ja liimajärjestelmä
Pintamateriaali, kelan leveysalue ja kelan paksuusalue
Valmiit paneelin paksuus-, leveys- ja pituusalueet
Vaadittu paksuustoleranssi ja leikkaustarkkuus
Dokumentaatio tehtaan tuotannon valvontaa ja koenäytteenottoa varten
Asiakirjat, joita ostaja usein pyytää nähdäkseen eri projektityypeistä
Projektin tyyppi
Tyypillinen palohuoli
Asiakirjoja pyydetään usein
Korkea julkisivu
Pystysuora liekin leviäminen ja lämmön vapautuminen
Luokittelutestiraportti, tuotannonvalvontatiedot
Julkinen paikka
Savu- ja evakuointiturvallisuus
Luokitusraportti, materiaaliseloste
Teollinen työpaja
Suuret jännevälit lämmönlähteiden lähellä
Luokitusraportti, sidoslujuustiedot
Vientiprojekti
Hyväksyminen kohdemarkkinoilla
Paikallinen tai EN-viiteraportti, laatujärjestelmän sertifikaatti
Näiden seikkojen kirjoittaminen muistiin ennen yhteydenottoa toimittajiin tekee jokaisesta myöhemmästä keskustelusta tarkemman. Se myös auttaa toimittajaa ehdottamaan sopivaa kokoonpanoa yleisen koneluettelon sijaan.
Selkeä kohdeluokituksen ja ydinmateriaalin määrittely muuttaa epämääräisen laitekyselyn vertailukelpoiseksi tekniseksi ehdotukseksi.
Kolme konfigurointialuetta erottaa linjan, joka tuottaa vakaat A-luokan paneelit jatkuvasta manuaalisesta korjauksesta riippuvaisesta linjasta. Alla olevissa osissa kuvataan kutakin aluetta selkeästi, ja niitä seuraa lyhyt parametritaulukko ja kaavio kelpoisuusasteista.
Älykäs prosessinvalvonta
Koska palamaton suorituskyky reagoi lämpötilaan, paineeseen ja kovettumisaikaan, linja tarvitsee suoran mittauksen. Tyypillisiä moduuleja ovat lämpötila-anturit laminointivyöhykkeellä, painelähettimet puristimessa ja liekinsuojan esitestauslaitteet näytteenottopisteissä. Kun arvo poistuu ikkunastaan, ohjausjärjestelmä säätää lämmitystä tai nopeutta, ennen kuin heikkoja paneeleja muodostuu pitkään. Manuaalisella linjalla samanlainen ajautuminen voidaan havaita vasta laaduntarkastusasemalla, kun kymmeniä paneeleja on jo kulkenut läpi.
Tarkka voimansiirto ja leikkaus
A-luokan paneelit pidetään tiukan paksuuden tasaisina, toimittajan viitearvo on plus tai miinus 0,3 mm ja puhtaat, neliömäiset reunat. Servokäyttöinen voimansiirto pitää metallipintakerrokset ja ydinmateriaalin synkronoituna niiden tullessa puristimeen. CNC-kaksipuolinen leikkauskone, jonka vertailutarkkuus on plus tai miinus 0,5 mm, leikkaa sitten paneelin mittojen mukaan. Reunojen aukot tai murskatut kulmat eivät ole vain kosmeettinen ongelma; ne voivat luoda heikkoja kohtia, joissa kosteus tai lämpö voi päästä ytimeen.
Modulaarinen raaka-aineen esikäsittely
Alumiini tai galvanoitu kela tarvitsee rasvanpoistoa, peittausta ja passivointia ennen liimausta. Modulaarinen esikäsittelyyksikkö on säädettävissä eri kelamateriaaleja, -leveyksiä ja -pinta-olosuhteita varten. Tällä on merkitystä tehtaille, jotka käyttävät useita paneelityyppejä samassa paikassa, koska näin vältetään käyttöliittymän uudelleenrakentaminen aina, kun tuotevalikoima muuttuu.
Toimittajan viitealueet A-luokan tuotantolinjalle
Parametri
Viitealue
Miksi sillä on väliä
Liimauslämpötila
180-220 astetta
Tukee liiman kovettumista hiiltymättä ydintä
Puristuspaine
0,8-1,2 MPa
Säätelee sidoksen lujuutta ja ytimen tiheyttä
Paksuustoleranssi
Plus tai miinus 0,3 mm
Vaikuttaa tasaisuuteen ja julkisivun asennussovitukseen
Leikkaustarkkuus
Plus tai miinus 0,5 mm
Vaikuttaa reunan laatuun ja paneelien kokoonpanoon
Paneelin taivutuslujuus
Vähintään 25 MPa
Tukee käsittelyä ja tuulikuormituskykyä
Lämmönjohtavuus
0,035 W/(m.K) tai vähemmän
Tukee paneelin eristyskykyä
Alla olevassa taulukossa verrataan puoliautomaattisille linjoille tyypillisesti raportoitua kelpoisuusastetta toimittajan teknisessä viitteessä automaattiselle A-lajilinjalle annettuun lukuon. Sen lukeminen taulukon vieressä auttaa osoittamaan, miksi prosessinhallinta on sekä liiketoiminnallinen että tekninen ongelma.
Puoliautomaattiset linjat, jotka perustuvat manuaaliseen parametrien säätöön, raportoivat yleensä 85–90 prosentin kelpoisuusasteen, kun taas Hongyangin automaattisen A-luokan linjan viite on yli 98 prosenttia. Kahdeksan tai kolmentoista pisteen väli voi näyttää paperilla pieneltä, mutta jatkuvasti kulkevalla linjalla se tarkoittaa, että huomattava osa kelasta, ydinyhdisteestä ja liimasta muuttuu romuksi. Sama viite kuvaa tuotantosyklejä, jotka ovat 20-30 prosenttia nopeampia kuin perinteiset linjat, mikä voi auttaa tehdasta lisäämään tuotantoa ilman toista riviä. Nämä luvut ovat viitearvoja, joten ostajien tulee vahvistaa ne omiin raaka-aineisiinsa vastaanottotestauksen aikana.
Korkeampi pätevyysaste vähentää romua ja jälkikäsittelyä, minkä vuoksi automaatio on yleensä ensimmäinen päivitys A-luokan tuotantoon siirtyville tehtaille.
Selkeä kuva tuotantovaiheesta auttaa ostajia näkemään, missä paneelissa laatu on rakennettu. Alla oleva numeroitu luettelo seuraa kelaa irrottimesta pinoamispöytään.
Kelan lataus ja irrotus: Pintakelat ladataan ja syötetään sisään kireyden ohjauksella, jotta nauha menee linjaan tasaisena ja kohdistettuna.
Esikäsittely: Rasvanpoisto, peittaus ja passivointi puhdistavat nauhan ja valmistelevat pinnan kiinnitystä varten.
Sydänsyöttö ja annostelu: Mineraalitäytteinen ydin toimitetaan asetettuna neliöpainona paneelin leveydeltä.
Kuumalaminointi ja puristus: Lämpö ja paine sitovat pintakerrokset ytimeen aiemmin kuvattujen lämpötila- ja paineikkunoiden sisällä.
Jäähdytys ja kovetus: Paneelia jäähdytetään hallitusti sidoksen tasaamiseksi ja sisäisen jännityksen rajoittamiseksi.
Leikkaus ja leikkaus: Kaksipuolinen leikkuuyksikkö leikkaa paneelin pituuteen ja leveyteen.
Tarkastus ja pinoaminen: Näytteenotto, silmämääräinen tarkastus ja pinoaminen viimeistelevät syklin ennen pakkaamista.
Kaikkiin vaiheisiin ei liity samaa laaturiskiä. Alla oleva donitsikaavio ryhmittelee virtauksen neljään ohjausvyöhykkeeseen osoittaakseen, kuinka kokeneet linjainsinöörit pyrkivät jakamaan tarkastushuomionsa. Painot ovat havainnollistavia suunnitteluarvoja eikä mitattuja tietoja.
Kuumalaminointi ja puristus kiinnittävät suurimman osan huomiosta tässä suunnittelunäkymässä, koska lämpötila ja paine vaikuttavat suoraan sidoslujuuteen ja ytimen tiheyteen. Seuraavaksi tulevat hylsyn syöttö ja annostelu, koska hylsyn epätasainen jakautuminen voi tuottaa ohuita kohtia, joita on vaikea nähdä ulkopuolelta. Esikäsittely ja viimeistely jakavat jäljellä olevan painon, ja molemmat ovat helpompia tarkastaa visuaalisesti, mutta molemmat vaikuttavat silti paneelien toimintaan pitkällä aikavälillä. Ostajan kannalta käytännön asia on, että toimittajan tulee pystyä selittämään, kuinka kutakin vyöhykettä valvotaan sen ehdottamalla linjalla, ei vain kuvailla konetta yleisesti.
Kuuma laminointi and core feeding deserve the most inspection attention, so ask each supplier how these two zones are measured and logged.
Hongyang luettelee A-luokan palamattomien materiaalien sarjan linjaperheeksi yhden koneen sijaan. Tämä auttaa valmistajia valitsemaan paneelityyppilleen sopivan kokoonpanon, koska hylsynvalmistuslinja, paneelien laminointilinja ja kennosydänkone ratkaisevat erilaisia ongelmia.
A-luokan palamattomat tuotelinjat ja niiden tyypillinen istuvuus
Ensimmäistä kertaa markkinoille tuleva tehdas aloittaa usein laminointilinjalla ja ostaa ydinyhdisteen ulkopuolelta. Valmistaja, joka haluaa hallita enemmän raaka-aineiden laatua, voi lisätä ydintuotantolinjan, joka tuo enemmän prosessia saman katon alle. Jäykkiä, litteitä ja kevyitä paneeleja vaativia arkkitehtonisia projekteja palveleva tuottaja voi lisätä kennokapasiteettia. Hongyangin kolme teknologiajärjestelmää, palonkestävät alumiinikomposiittipaneelilinjat, kennosydänlinjat ja monitoimiset räätälöidyt linjat, on suunniteltu yhdistettäväksi tällä tavalla.
Referenssiprojekti Keski-Aasiassa
Yhtiön julkaisemissa projektimuistiinpanoissa kuvataan HYFH1800 A2B13D alumiinikomposiittilevyjen tuotantolinjaa, joka toimitettiin asiakkaalle Keski-Aasiaan, ja se on sijoitettu noin 4 miljoonan neliömetrin tuotantoon. Tämän kokoinen projekti näyttää, kuinka yksittäinen linja voidaan sovittaa alueelliseen jakelusuunnitelmaan, ja se antaa mahdollisille ostajille konkreettisen tapauksen kysyä teknisissä keskusteluissa.
Valitse siiman tyyppi aloittamalla paneelista, jonka aiot myydä, ja siirry sitten takaisin tarvitsemaasi ytimeen, laminointi- ja leikkausvälineisiin.
Tietoja Zhangjiagang Hongyang Machinery Equipment Co., Ltd:stä
Zhangjiagang Hongyang Machinery Equipment Co., Ltd. on kansallinen yritys, joka on erikoistunut metallikomposiittimateriaalien älykkäiden laitteiden tutkimukseen ja kehitykseen ja valmistukseen. Se tarjoaa järjestelmällisiä ratkaisuja maailmanlaajuiselle rakennusmateriaaliteollisuudelle. Palamattomat metallikomposiittipaneelit arkkitehtuurin koristeluun -standardin suunnitteluyksikkönä ja Kiinan rakennusmateriaaliliiton metallitoimialan pysyvänä neuvoston jäsenenä yhtiön ydintuotteet kattavat kolme suurta teknologista järjestelmää: palonkestävät alumiinikomposiittipaneelien tuotantolinjat, alumiinikennosydänkone ja alumiinikomposiittipaneelien tuotantolinjat räätälöidyt metallikennopaneelit. rivit. Nämä kattavat 12 luokkaa huippuluokan tuotantolinjoja, mukaan lukien A2/B1-luokan palonkestävät materiaalit, 3D-alumiiniydinmetallikomposiittipaneelit ja alumiinikennosarjan tuotteet.
Suzhou Engineering Technology Research Centerin ja Jiangsun Provincial Graduate Workstationin tukemana yritys on rakentanut kolme teknologia-alustaa: tarkkuuslähetyksen ohjaus, älykkäät prosessijärjestelmät ja modulaarinen suunnittelu. Sen laitteita on viety 45 maahan ja alueelle, mukaan lukien Eurooppaan, Yhdysvaltoihin, Lähi-itään sekä Aasian ja Tyynenmeren alueelle, ja se on palvellut 14:tä maailman 20 suurimmasta metallikomposiittimateriaalien valmistajasta. Yrityksellä on ISO 9001 -laatujärjestelmän sertifiointi ja CE-sertifiointi, se tarjoaa 48 tunnin maailmanlaajuisen hätäaputoimituksen ja raportoi käyttöönottojaksot noin 30 prosenttia lyhyempiä kuin alan standardi. Sillä on 70 ydinpatenttia.
Yrityksen profiili yhdellä silmäyksellä
Tuote
Yksityiskohta
Tuoteluokat
12 luokkaa high-end-tuotantolinjoja
Vie kattavuus
45 maata ja aluetta
Ydinpatentit
70
Laatusertifikaatti
ISO 9001 ja CE
Palvelun vastaus
48 tunnin globaali hätäapu
Asiakaskunta
14 maailman 20 suurimmasta metallikomposiittimateriaalien valmistajasta
Tehdassuorana A-luokan palamattomien komposiittilevyjen tuotantolinjojen valmistajana ja viejänä yritys tukee tukkuhankintaa, OEM-projektien räätälöintiä ja pitkäaikaista palvelua. Tämä oman tehtaan valmistus- ja projektipalveluiden yhdistelmä on hyödyllinen ostajille, jotka tarvitsevat yhden vastineen suunnitteluun, toimitukseen, asennusohjeisiin ja koulutukseen.
Oman tehtaan valmistus ja projektipalvelut tarjoavat ostajille yhden yhteyspisteen layout-suunnittelusta käyttöönottoon.
Kuinka verrata A-luokan palamattomien paloturvallisten komposiittilevyjen tuotantolinjan toimittajaa
Toimittajaehdotukset näyttävät usein ensi silmäyksellä samanlaisilta, koska useimmissa on samat konenimet ja sama yleinen tehoalue. Erot ilmenevät yleensä siinä, miten toimittaja käsittelee valvontaa, dokumentointia ja tukea. Alla oleva kehys muuttaa nämä erot viideksi kriteeriksi, jotka voit pisteyttää teknisten kokousten aikana.
Palon tehon valvonta
Kysy, kuinka lämpötilaa ja painetta valvotaan, kuinka usein arvot kirjataan lokiin ja mitä tapahtuu, kun arvo poistuu ikkunastaan. Toimittaja, joka voi näyttää ohjausnäytön ja näytelokin, antaa sinulle enemmän arvioitavaa kuin se, joka vain kuvaa prosessia.
Paksuuden tasaisuus
Pyydä toleranssi, jota viiva on suunniteltu pitämään, ja sen mittaamiseen käytetty menetelmä. Pyydä esittelyä tai asiakasreferenssiä, jossa yhtenäisyys tarkistettiin tuotantonäytteistä.
Tuotevalikoiman joustavuus
Tehtaan tuotevalikoima muuttuu ajan myötä. Modulaarinen linja säädettävillä esikäsittely- ja syöttöyksiköillä pystyy käsittelemään uusia kelatyyppejä tai levyleveyksiä ilman täydellistä uusimista.
Päivityspotentiaali
Paloturvallisuussääntöjä päivitetään ajoittain, ja jotkut markkinat saattavat lisätä vaatimuksia savumyrkyllisyydestä tai muista indikaattoreista. Uusia testiparametreja hyväksyvä ohjausjärjestelmä ja uusia ydinmateriaaleja käsittelevä syöttömoduuli suojaa investointia varhaiselta vanhenemiselta.
Käyttöönottotuki
Asennusopastus, kuljettajan koulutus ja laadunvalvontaopastus ovat osa laitepakettia. Kysy mitä sisältyy hintaan, kuinka kauan se kestää ja miten etätuki on järjestetty.
Alla oleva tutkakaavio näyttää, kuinka automaattinen A-asteviiva ja puoliautomaattinen viiva voivat verrata näitä viittä kriteeriä. Pisteet ovat havainnollistavaa arviointikehystä, eivät laboratoriotietoja, ja ostajat voivat korvata ne omilla arvioillaan.
Automaattinen A-luokan kokoonpano saavuttaa korkeammat pisteet kaikilla viidellä akselilla tässä kehyksessä, ja suurimmat aukot palotehokkuuden hallinnassa, paksuuden tasaisuudesta ja käyttöönottotuesta. Nämä aukot kuvastavat sitä, kuinka suuri osa puoliautomaattisen linjan laadusta riippuu kuljettajan taidoista eikä sisäänrakennetusta mittauksesta. Tuotevalikoiman joustavuus ja päivitysmahdollisuudet ovat tärkeitä tehtaille, jotka odottavat liiketoimintansa laajentuvan uusille markkinoille, koska modulaarisen rakenteen ansiosta ne voivat lisätä ydintyyppejä tai paneelimuotoja myöhemmin. Tällaista pisteytysmenetelmää käyttämällä toimittajatapaamisissa on myös helpompi vertailla useita ehdotuksia pelkästään teknisten ansioiden perusteella.
Arvioi jokainen toimittaja samoilla viidellä kriteerillä, jotta tekniset erot, ei esitystyyli, ratkaisevat päätöksen.
Käyttöönotto, koulutus ja myynnin jälkeinen tuki A-luokan palamattomille palonkestävälle komposiittilevyjen tuotantolinjalle
Laitteiden saapuminen on vasta tuotantolinjaprojektin puoliväli. Asennuksen jälkeiset viikot ratkaisevat, kuinka nopeasti tehdas saavuttaa vakaan, myyntikelpoisen tuotannon. Tänä aikana kuljettajat oppivat prosessiikkunat, laatutiimi rakentaa näytteenottorutiinia ja huoltotiimi tutustuu koneeseen.
Mitä hyvä käyttöönottotuki sisältää
Paikan päällä asennusopastus ja mekaanisen kohdistuksen tarkastus
Sähkö- ja ohjausjärjestelmän virheenkorjaus, mukaan lukien parametriikkunat A-luokan tuotteille
Käyttäjäkoulutus, joka kattaa palamattomien paneelien laadunvalvontapisteet
Kokeilutuotantosuunnitelma näytteenotto- ja testipöytäkirjaineen
Etäpalvelun pääsy jatkokysymyksiin insinöörien lähtemisen jälkeen
Hongyang järjestää tämän työn projektipalveluidensa, etäpalveluiden ja paikan päällä olevien palvelusivujen kautta ja lainaa 48 tunnin maailmanlaajuista hätäapua. Yhtiö raportoi myös, että käyttöönottojaksot ovat noin 30 prosenttia lyhyempiä kuin alan standardi, millä on merkitystä, koska jokainen viivästysviikko lykkää ensimmäistä toimitusta asiakkaille.
Alla oleva viivakaavio havainnollistaa, miltä lyhyempi käyttöönottopolku käytännössä voi näyttää. Molemmat polut alkavat nollatulosta ja nousevat kohti tavoitetta, mutta toinen saavuttaa vakaan lähdön aikaisemmin.
Tässä kuvassa tyypillinen polku saavuttaa noin 85 prosenttia tavoitetuotannosta noin viikolla 10, kun taas lyhyempi polku saavuttaa noin 88 prosenttia viikolla kahdeksan ja ohittaa 90 prosenttia pian sen jälkeen. Ero johtuu pienemmästä parametrikorjauksesta, nopeammasta käyttäjän oppimisesta ja paremmasta dokumentaatiosta luovutuksen yhteydessä. Tilauskirjaa odottavalle tehtaalle nämä kaksi ylimääräistä viikkoa voivat tarkoittaa aikaisempia toimituksia ja sujuvampaa ramppia uusille asiakkaille. Käyrät ovat havainnollistavia, joten jokaisen ostajan tulee sopia tavoitepäivämäärät ja hyväksymiskriteerit toimittajan kanssa projektisopimuksessa.
Sovi käyttöönoton virstanpylväät ja vastaanottotestit kirjallisesti ennen laitteiden toimitusta, jotta molemmat osapuolet mittaavat edistymistä samalla tavalla.
Vientivaatimustenmukaisuus ja markkinoille pääsy A-luokan palamattomien palonkestojen komposiittilevyjen tuotantolinjojen ostajille
A-luokan tuotantolinjat palvelevat tehtaita hyvin eri alueilla, ja jokaisella alueella on omat odotuksensa. Lähi-idän valmistaja voi keskittyä julkisivuprojekteihin, jotka viittaavat eurooppalaiseen luokitukseen. Keski-Aasian tuottaja voi palvella julkisia rakennuksia ja kaupallisia rakennuksia. Latinalaisessa Amerikassa sijaitseva tehdas voi noudattaa paikallisia rakennusmääräyksiä ja kansainvälisiä testausmenetelmiä samanaikaisesti.
Sertifikaatit ja laatujärjestelmät
ISO 9001 -sertifikaatti osoittaa, että toimittajalla on dokumentoitu laadunhallintajärjestelmä. CE-sertifikaatti osoittaa, että kone itse täyttää soveltuvat eurooppalaiset turvallisuusvaatimukset, millä on väliä, viekö tehtaasi vientiä tai jos vakuutusyhtiösi tai asiakkaasi pyytää sitä. Yhdessä ne antavat ostajille kohtuullisen perustan varmistaa, että laite on rakennettu valvotuissa olosuhteissa.
Kieli ja viestintä
Hongyangin verkkosivut ovat saatavilla englanniksi, espanjaksi, venäjäksi ja arabiaksi, ja yritys osallistuu kansainvälisiin messuihin, kuten Expo CIHAC 2026 Mexico Cityssä, jossa se on listattu osastolla C737. Ulkomaisille ostajille monikieliset materiaalit ja säännöllinen näyttelykontakti helpottavat teknistä keskustelua, varsinkin kun samassa projektissa on mukana insinöörejä useista maista.
Asiakirjat laadittava ennen tilaamista
Kohdemarkkinoiden luokitteluvaatimukset ja sovellettava testausmenetelmä
Tehdasasetelmapiirustukset, virtalähteen tiedot ja käytettävissä oleva lattiapinta
Paikalliset säännöt koneturvallisuudesta, pakokaasujen ja jätevesien ympäristökäsittelystä
Toimitus-, asennus- ja koulutusaikataulu
Tämän luettelon laatiminen etukäteen lyhentää teknisen selvityksen vaihetta ja antaa toimittajalle sen, mitä se tarvitsee layout- ja käyttösuunnitelman ehdottamista varten.
Yhdistä toimittajasi sertifikaatit ja asiakirjat markkinoille, joilla paneeleitasi myydään, ei vain kotimarkkinoillesi.
Käytännön tarkistuslista, ennen kuin otat yhteyttä luokan toimittajaan
Alla oleva tarkistuslista sisältää yhteenvedon tässä oppaassa käsitellyistä kohdista. Sitä voidaan käyttää kokouksen esityslistana ensimmäisen teknisen puhelun yhteydessä tai pisteytyksenä tehdaskäynnin aikana.
Määrittele palokohdeluokitus ja markkinat, joilla paneelit myydään.
Päätä ensimmäisen tuotteen ydinmateriaali, liimajärjestelmä ja pintamateriaali.
Aseta paneelin paksuus, leveys ja pituus sekä tarvittavat toleranssit.
Listaa tuotantomäärä, jonka aiot saavuttaa ensimmäisenä ja kolmantena vuonna.
Pyydä jokaista toimittajaa selittämään yksityiskohtaisesti lämpötilan, paineen ja sydämensyötön säädöt.
Pyydä viitteitä tai tapaustutkimuksia samankokoisille ja -kokoonpanoisille riveille.
Tarkista, mitä koulutusta, käyttöönottoa ja etätukea sisältyy.
Tarkista markkinasi kannalta merkitykselliset sertifikaatit, patentit ja laatujärjestelmät.
Yhteiset projektiriskit ja tapoja vähentää niitä
Riski
Miltä se näyttää
Kuinka vähentää sitä
Prosessin ajautuminen
Paneeleiden sidoslujuus vaihtelee työvuorojen välillä
Edellyttää live-seurantaa ja parametrilokeja
Ydinsyöttö variation
Ohuet täplät tai tiheyserot
Tarkista mittaussuunnittelu ja suorita näytteenottotestit
Myöhäinen käyttöönotto
Lähtö nousee hitaasti asennuksen jälkeen
Sovi sopimuksessa virstanpylväät ja koulutussuunnitelmat
Erittelyn aukot
Linja ei vastaa kohdemarkkinoiden sääntöjä
Asiakirjojen luokittelu ja testausvaatimukset aikaisin
Rajoitettu päivityspolku
Laitteet kamppailevat uusien ydintyyppien kanssa
Kysy modulaarisesta suunnittelusta ja ohjauspäivityksistä
Monia näistä riskeistä voidaan vähentää suunnitteluvaiheessa, kun konfiguraatioiden muutokset ovat vielä yksinkertaisia. Kun laitteet on asennettu ja käytössä, samat muutokset vievät enemmän aikaa ja koordinaatiota.
Kirjallinen tarkistuslista pitää tekniset keskustelut keskittyneenä ja helpottaa toimittajien vertailua tasa-arvoisin ehdoin.
Tutustu lisää Hongyangin verkkosivustolle
Lukijat, jotka haluavat tarkastella tiettyjä koneita, tehdasominaisuuksia tai palveluvaihtoehtoja, voivat käyttää alla olevia sivuja. Jokainen linkki avaa sivun valmistajan virallisella sivustolla.
A-luokan paloturvallisten komposiittilevyjen tuotantolinjan valinta on tekninen päätös, joka vaikuttaa tuotteiden laatuun, toimitusaikatauluihin ja markkinoille pääsyyn vuosia. Toimittaja, joka selittää prosessiikkunansa, jakaa referenssiprojekteja ja tarjoaa jäsenneltyä käyttöönottotukea, antaa ostajille tiedot, joita he tarvitsevat eteenpäin luottavaisin mielin.
Aloita kohdeluokituksestasi ja paneelityypistäsi ja tuo sitten kirjallinen eritelmä ensimmäiseen toimittajakokoukseen.
FAQ Tietoja A-luokan palamattomien palonkestojen komposiittipaneelien tuotantolinjasta
Q1. Mikä on A-luokan palamaton tulenkestävä komposiittilevyjen tuotantolinja?
A1. Se on jatkuva valmistusjärjestelmä, joka sitoo metallin pintakerrokset palamattomaan ytimeen, kuten mineraalitäytteiseen yhdisteeseen, kontrolloidussa lämpötilassa ja paineessa. Linja on suunniteltu siten, että valmis paneeli voi täyttää A-luokituksen, kuten A2, GB 8624:ssä, varsinaisen paneelin testauksen perusteella.
Q2. Mikä palostandardi koskee A-luokan paneeleita?
A2. Kiinassa GB 8624-2012 määrittelee palamiskäyttäytymisluokat. Vientiprojektit viittaavat usein standardiin EN 13501-1, esimerkiksi luokka A2-s1,d0. Oikea referenssi riippuu siitä, mihin paneelit asennetaan, joten varmista vaatimus projektin määrittäjän kanssa.
Q3. Mitkä prosessiparametrit ovat tärkeimpiä?
A3. Liimauslämpötila, puristuspaine ja kovettumisaika ovat tärkeimpiä. Toimittajan referenssialueet ovat noin 180 - 220 celsiusastetta ja 0,8 - 1,2 MPa sekä paksuustoleranssi plus tai miinus 0,3 mm ja leikkaustarkkuus plus tai miinus 0,5 mm.
Q4. Mitä tuotteita Hongyang tarjoaa A-luokan paneeleille?
Q5. Mitä tukea toimittaja tarjoaa toimituksen jälkeen?
A5. Hongyang tarjoaa projektipalveluita, etäpalvelua ja paikan päällä tapahtuvaa palvelua sekä 48 tunnin maailmanlaajuista hätäapua ja operaattorikoulutusta, joka kattaa A-luokan tuotteiden laadunvalvontapisteet.
Q6. Voidaanko linja räätälöidä eri paneelityypeille?
A6. Kyllä, toimittajan suunnittelualueella. Yritys rakentaa monitoimisia räätälöityjä linjoja ja käyttää modulaarista rakennetta, joten esikäsittely-, syöttö- ja leikkausyksiköt voidaan säätää kelamateriaalin ja paneelin muodon mukaan. Jaa kohdemäärittelysi, jotta insinöörit voivat ehdottaa sopivaa asettelua.
Ekstruusiotyyppi Zero Water Absorb A2 palamaton metalli (alumiini) komposiittipaneelien tuotantolinja: lyhyt vastaus valmistajille Levyvalmistaja, joka on nähnyt kuoriutumislujuuden putoavan A2-paneelierään märän toimituskauden jälkeen, haluaa yleensä seuraavalta linj...
Palamaton palamaton komposiittilevyjen tuotantolinja: lyhyt vastaus ostajille Ostaja suunnittelee uutta Palamaton palamaton komposiittilevyjen tuotantolinja alkaa yleensä yhdellä käytännön kysymyksellä: mitkä linjan osat ratkaisevat, läpäiseekö val...
What Is a PE Physical CO2 Foaming Metal Composite Panel Production rivi? A PE physical CO2 foaming metal composite panel production line is a continuous system that injects carbon dioxide into molten polyethylene (PE), forms a lightweight foamed core sheet, and bonds ...
Hankkeen yleiskatsaus: 4 miljoonan neliömetrin ACP-linja Keski-Aasiassa The HYFH1800 A2B13D alumiinikomposiittipaneelien tuotantolinja on toimitettu asiakkaalle Keski-Aasiassa, joka on Belt ja Roadin avainalue. Linja on suunniteltu vuotuiselle kapasiteetill...