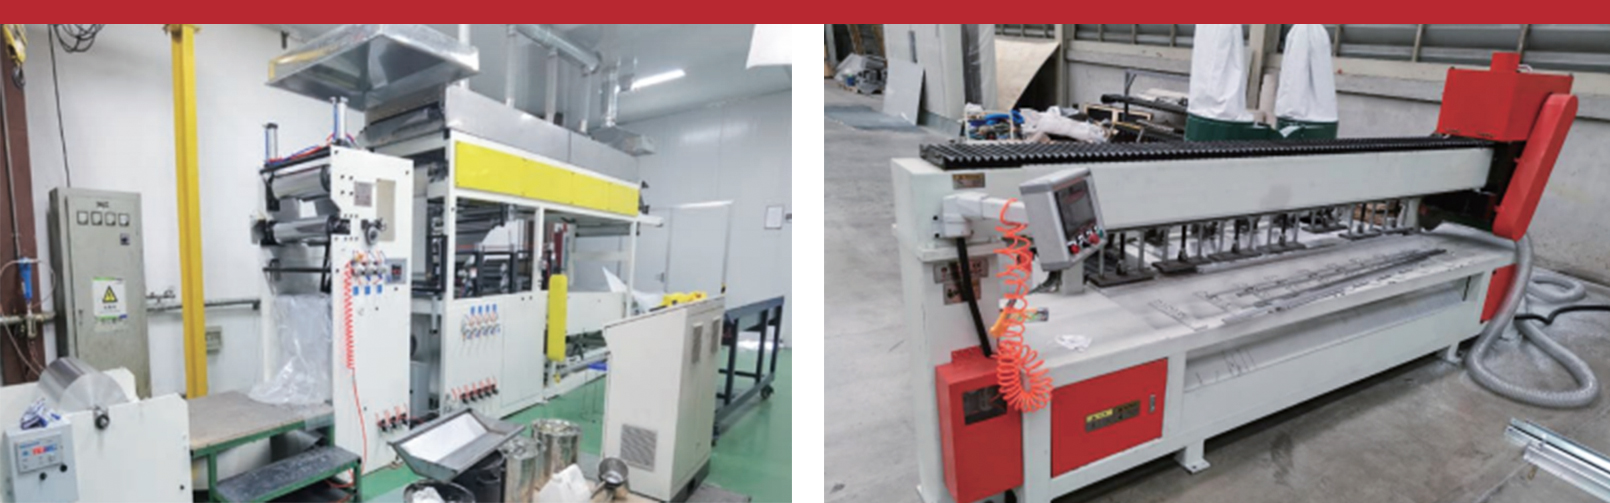
Kuinka valita ekstruusiotyyppi A2 palamaton ACP-tuotantolinja
Ekstruusiotyyppi Zero Water Absorb A2 palamaton metalli (alumiini) komposiittipaneelien tuotantolinja: lyhyt vastaus valmistajille
Levyvalmistaja, joka on nähnyt kuoriutumislujuuden putoavan A2-paneelierään märän toimituskauden jälkeen, haluaa yleensä seuraavalta linjalta yhden asian: ytimen, joka ei ota kosteutta vastaan. Se on idean takana Ekstruusiotyyppi Zero Water Absorb A2 palamaton metalli (alumiini) komposiittipaneelien tuotantolinja Zhangjiagang Hongyang Machinery Equipment Co., Ltd.:ltä. Mineraalitäyteisten levyjen kuumapuristuksen sijaan linja puristaa A2-ytimen jatkuvasti ruuvin läpi ja laminoi sen sitten alumiinipintojen väliin.
Lyhyt vastaus ostajille on tämä. Linja ansaitsee tarkan tarkastelun, jos prioriteettisi ovat kosteuden stabiilisuus, jatkuva tuotanto ja ytimen sisäinen ohjaus. Valmistaja ilmoittaa, että sen suulakepuristetun ytimen veden imeytyminen on lähes nollaa verrattuna 3–7 prosenttiin perinteisissä A2-ytimissä. Se raportoi myös yli 3 m/min suulakepuristusnopeudet, sekä GB 8624-2012:n että EN 13501-1:n mukaan luokitellut paneelit A2-s1,d0 ja kuoriutumislujuuden vähintään 120 N/mm.
Linjaa kuvataan täysketjuiseksi järjestelmäksi, jolla on kolme mahdollista tehoa: valmiit palamattomat A2-alumiinikomposiittipaneelit, A2-ydinrakeet tehtaille, joissa jo on suulakepuristuslaitteita, ja A2-ydintelat paneelinvalmistajille, jotka haluavat laminoida ilman ekstrudointia talon sisällä. Valmistajan mukaan paneeliteho on 5 000 neliömetriä päivässä. Tällä joustavuudella on merkitystä, koska ostaja voi tulla sisään siinä vaiheessa, joka sopii nykyiseen kapasiteettiin ja laajentaa myöhemmin.
Tämä opas on kirjoitettu tehtaiden omistajille, laitosinsinööreille ja ostopäälliköille, jotka vertaavat ekstruusiotyypin A2 tuotantolinjan valmistajaa, toimittajaa tai viejää. Tässä on mitä alla olevat osiot kattavat:
Miksi veden imeytyminen on perinteisten A2-ytimien hiljainen heikko kohta
Kuinka supramolekulaarinen kytkentä mahdollistaa ruuvin suulakepuristuksen suurella mineraalikuormituksella
Kuinka ekstruusio verrataan kuumapuristustuotantoon nopeuden ja johdonmukaisuuden suhteen
Linjan kolme lähtöä ja kumpikin ostaja sopii
Tekniset tiedot, sovellukset, kierrätys ja toimittajien arvioinnin tarkistuslista
Valitse tämä linja, kun kosteuden stabiilisuus ja jatkuva tuotanto ovat tärkeämpiä kuin tutussa kuumapuristusprosessissa pysyminen.
Miksi nollalla veden imeytymisellä on merkitystä palamattoman metallin (alumiini) komposiittipaneelien tuotantolinjalla
A2-paneelit saavat palokykynsä ytimestä, jossa on erittäin korkea mineraalipitoisuus. Tämä mineraalipitoisuus tekee myös monista tavanomaisista A2-ytimistä huokoisia. Valmistajan mukaan nämä ytimet imevät itseensä noin 3-7 prosenttia kosteutta, ja imeytyminen jatkuu niin kauan kuin kosteus pysyy korkeana. Kun ydin pitää vettä, ytimen ja alumiinikuoren välinen liimasidos voi heiketä, ja valmistaja mainitsee yli 20 prosentin kuoriutumislujuuden heikkenemisen kosteudelle altistumisen jälkeen.
Missä ongelma ilmenee
Vaikutus näkyy harvoin tehtaalla. Se näkyy myöhemmin, paikoissa, joita ostaja ei voi helposti hallita. Lava ylittää valtameren säiliössä, joka hikoilee kuumuudessa. Sataman lähellä sijaitseva projektivarasto säilyttää paneeleita useita viikkoja ennen asennusta. Kosteassa ilmastossa oleva julkisivu kohtaa kuukausia kosteaa ilmaa ennen tiivistystyön valmistumista. Kussakin tapauksessa vettä ottava ydin voi lisätä painoa, pehmentää sidosviivaa ja lisätä reunan irtoamisen riskiä.
Liikenne lisää hiljaisemman ongelman. Kosteuspainon nousu muuttaa lähetyspainoja, ja märkävarastoinnin vaurioituneet paneelit voivat johtaa toimitusten hylkäämiseen. Valmistaja mainitsee pienemmän logistiikkahäviön käytännön eduksi kosteutta jättävästä sydämestä.
Alla oleva taulukko vertaa valmistajan antamia lukuja tavanomaisista A2-ytimistä ja sen suulakepuristetusta ytimestä. Lue se suunnittelutarkoituksena, joka ostajien tulee vahvistaa omilla kosteustestillään.
Harmaat pylväät osoittavat tavanomaisia A2-ytimiä ilmoitetun 3-7 prosentin absorptioalueen ala- ja yläpäässä, minkä jälkeen raportoitu kuoriutumislujuuden menetys on yli 20 prosenttia kosteudelle altistumisen jälkeen. Punaiset pylväät osoittavat suulakepuristetun ytimen lähes nolla-absorptiolla ilman raportoitua kuoriutumishäviötä. Kostealla alueella sijaitsevalle valmistajalle tämä ero voi muuttaa varasto- ja toimitussuunnitelmissa tarvittavan marginaalin määrää. Suulakepuristustyyppinen linja on rakennettu tämän kiinteistön ympärille, joten sitä arvioivien ostajien tulee pyytää kosteuskäsittelytietoja, jotka vastaavat heidän omaa ilmastoaan ja projektityyppiään.
Kysymyksiä kaikilta toimittajalta kosteudesta
Miten veden imeytymistä mitataan ja missä kosteus- ja aikaolosuhteissa?
Mikä on kuoriutumislujuus ennen ja jälkeen käsittelyn samalla paneelin muodostuksella?
Miten leikatut reunat suojataan työmaalla?
Mitä säilytysohjeita sovelletaan ennen asennusta?
Ytimen kosteuskäyttäytyminen on laatutekijä, joka ilmenee toimituksen jälkeen, joten testaa se ennen kuin sitoudut ydintekniikkaan.
Kuinka supramolekulaarinen kytkentä tukee ruuvin ekstruusiota suurella mineraalikuormituksella
Ruuvipuristus on muoveille tuttu prosessi, mutta sillä on käytännöllinen raja: täyteaineen osuuden noustessa erittäin korkealle sulateesta tulee vaikea käsitellä. Mineraalitäytteiset A2-materiaalit ovat juuri tällä alueella. Valmistaja sanoo, että sen patentoitu tekniikka yhdistää epäorgaaniset palonestoaineet orgaanisten polymeerien kanssa molekyylitasolla, mikä mahdollistaa linjan ekstrudoinnin ytimillä, joissa on vähintään 90 prosenttia epäorgaanista sisältöä.
Miksi korkea mineraalipitoisuus on pointti
A2-luokitus asettaa tiukat rajat sille, kuinka paljon palavaa materiaalia paneeli voi sisältää ja miten se käyttäytyy tulipalossa. Ytimessä, jossa on erittäin suuri epäorgaaninen osuus, on vain vähän poltettavaa orgaanista materiaalia. Haasteena on pitää tämä ydin tarpeeksi joustavana, jotta se voidaan käsitellä ja laminoida. Kahden vaiheen yhdistäminen on valmistajan tapa ratkaista tämä.
Mitä raketiedot sanovat
Valmistajan ilmoittamat ydinraetiedot
Tuote
Ilmoitettu arvo
Koostumus
Epäorgaaninen pitoisuus vähintään 90 prosenttia
Palonsuojaus
A2 luokitus
Käsittely
Kaksoisruuvi tai yksiruuvipuristus
Päivittäinen tuotanto
200 tonnia 8 tuotantolinjalla
Alla olevassa taulukossa näkyy rakeiden ilmoitettu koostumus etenemisrenkaana. Se tekee osuuden helposti havaittavissa ja antaa ostajille yksinkertaisen viittauksen teknisten keskustelujen aikana.
Punainen kaari edustaa epäorgaanisen osuuden vähintään 90 prosenttia, ja pieni harmaa osa näyttää orgaanisen sideaineen ja lisäaineet. Koska epäorgaaninen osuus on niin suuri, prosessin hallinta suulakepuristimessa on tärkeämpää kuin perinteisissä muovilinjoissa. Syöttönopeus, ruuvin nopeus ja lämpötilaprofiili vaikuttavat kaikki sulatteen laatuun, ja toimittajan kokemus näistä asetuksista on osa sitä, mitä ostaja ostaa. Pyydä koeajoa sille raketyypille, jota aiot käyttää, ja kysy, kuinka ohjausjärjestelmä tallentaa ruuvin vääntömomentin ja sulamislämpötilan.
Suuri mineraaliosuus tuottaa arvoa vain, jos suulakepuristusprosessi pysyy vakaana, joten arvioi toimittajan prosessinhallintaa, ei vain reseptiä.
Suulakepuristustyypin A2 tuotanto vs. kuumapuristustuotanto: nopeus ja tasaisuus
Suurin osa markkinoilla olevista A2-komposiittipaneeleista valmistetaan muodostamalla mineraalitäyteiset ytimet kuumapuristimessa ja liittämällä ydin sitten kalvoihin. Tämä menetelmä on kypsä, mutta se on stop-and-go-prosessi. Suulakepuristusreitti on jatkuva: rakeet tulevat suulakepuristimeen, ydin lähtee rullana tai levynä ja laminointiosa kiinnittää sen alumiinikalvoihin liimakalvolla.
Valmistaja ilmoittaa suulakepuristusnopeudeksi yli 3 m/min, kun tavanomaisessa kuumapuristusmuovauksessa alle 2 m/min. Jatkuva ajo tukee myös erän tasaisuutta, koska prosessi ei käynnisty uudelleen jokaisella puristusjaksolla. Lämpötila ja paksuus asettuvat tasaiseen tilaan, ja kuljettajat käyttävät enemmän aikaa valvontaan kuin lastaukseen.
Jotta nopeusero olisi konkreettinen, alla oleva aluekaavio muuntaa kaksi ilmoitettua nopeutta 8 tunnin työvuoron aikana tuotetun sydämen pituudeksi. Laskelmassa käytetään valmistajan ilmoittamia nopeusrajoja, joten se näyttää pienimmän pursotetun tehon suhteessa kuumapuristuksen enimmäistehoon.
Nopeudella 3 m/min 8 tuntia kestävä linja tuottaa noin 1 440 metriä sydäntä, kun taas kuumapuristusprosessi nopeudella 2 m/min tuottaa noin 960 metriä samassa ajassa. Ero on noin 480 metriä vuoroa kohden eli noin puolet enemmän tehoa ilmoitetuilla rajoilla. Käytännössä molemmissa prosesseissa on seisokkeja, vaihtoja ja leveyden säätöjä, joten todelliset luvut vaihtelevat. Silti ostaja, joka suunnittelee toimittamaan suuria julkisivuprojekteja, voi käyttää tätä aritmetiikkaa vertaillakseen, kuinka paljon lisäkapasiteettia suulakepuristustyypin A2 tuotantolinja voisi lisätä tehtaaseen.
Perinteinen A2 ACP compared with extruded A2, based on manufacturer data
Ydinjoustavuus ansaitsee oman huomautuksensa. Hauras ydin voi halkeilla, kun paneelit reititetään ja taitetaan julkisivukasetteja varten. Paremman venymän omaava ydin on helpompi valmistaa, mikä vähentää uudelleentyöstöä valmistajan pajalla. Tämä loppupään hyöty on helppo jättää huomiotta, kun verrataan laitteita vain suorituskyvyn suhteen.
Jatkuva suulakepuristus muuttaa sekä nopeutta että johdonmukaisuutta, joten vertaa vuorokohtaisen tuotannon ja erän vaihtelun rivejä yhdessä.
Mitä ekstruusiotyypin A2 tuotantolinja tuottaa: paneelit, rakeet ja ydintelat
Hongyang kuvaa linjaa täysketjuiseksi järjestelmäksi rakeista valmiisiin paneeleihin. Käytännön merkitys on se, että samasta tekniikasta voi tulla kolme erilaista tuotetta, joista ostaja voi päättää, mikä sopii yritykseen.
A2 palamattomat alumiinikomposiittipaneelit
Valmiissa paneelissa käytetään suulakepuristettua A2 epäorgaanista ydintä metallipintojen välissä. Valmistaja ilmoittaa kapasiteetiksi 5 000 neliömetriä päivässä ja luetteloi sertifiointiviitteet standardien EN 13501-1, GB 8624-2012, BS 476 ja ASTM E84 mukaisesti. Tämä on reitti valmistajalle, joka haluaa suorittaa koko prosessin saman katon alla.
A2 palamattomat ydinrakeet
Rakeet ovat ytimen raaka muoto. Ne on tehty valmistajille, joilla on jo ekstruusiolinjat ja jotka haluavat valmistaa A2-ytimiä omistamillaan laitteilla. Valmistajan mukaan raetuotanto on 200 tonnia päivässä 8 tuotantolinjalla.
A2 palamattomat ydintelat
Ydintelat ovat jatkuvasti ekstrudoitua ydintä telalla, valmiina kuumalaminointiin metallikalvoilla. Ne on tarkoitettu komposiittipaneelien valmistajille, jotka haluavat ohittaa talon sisäisen suulakepuristuksen. Ilmoitettu tuotto on 50 tonnia päivässä yhdeltä tuotantolinjalta ja rullia voidaan käyttää myös muissa kerrosrakenteissa, jotka tarvitsevat palamattoman ytimen.
Linjan kolme lähtöä ja ostaja kukin sopii
Lähtö
Lomake
Ilmoitettu kapasiteetti
Soveltuu
A2-komposiittipaneeli
Valmis paneeli, paksuus 2-6 mm
5000 neliömetriä päivässä
Valmistajat etsivät täydellistä linjaa
Ydinrakeet
Ekstruusiovalmiit rakeet
200 tonnia päivässä, 8 riviä
Tehtaat, joissa on olemassa olevia suulakepuristuslinjoja
Ydinrullat
Jatkuva ydin rullassa
50 tonnia päivässä, 1 rivi
Ainoastaan laminoivia paneeleiden valmistajat
Yhtiö kertoo, että ostajat voivat ostaa mitä tahansa välituotteita tarpeen mukaan. Tämä on hyödyllistä valmistajille, jotka haluavat aloittaa ydintelojen testaamiseksi markkinoita ja lisätä sitten rakeiden ja suulakepuristuskapasiteetin määrää, kun se on perusteltua.
Aloita vaiheesta, jossa tehtaasi on vahvin, ja lisää alkupään kapasiteettia kysynnän kasvaessa.
Tietoja Zhangjiagang Hongyang Machinery Equipment Co., Ltd:stä
Zhangjiagang Hongyang Machinery Equipment Co., Ltd. on kansallinen yritys, joka on erikoistunut metallikomposiittimateriaalien älykkäiden laitteiden tutkimukseen ja kehitykseen ja valmistukseen. Se tarjoaa järjestelmällisiä ratkaisuja maailmanlaajuiselle rakennusmateriaaliteollisuudelle. Palamattomat metallikomposiittipaneelit arkkitehtuurin koristeluun -standardin suunnitteluyksikkönä ja Kiinan rakennusmateriaaliliiton metallitoimialan pysyvänä neuvoston jäsenenä yhtiön ydintuotteet kattavat kolme suurta teknologista järjestelmää: palonkestävät alumiinikomposiittipaneelien tuotantolinjat, alumiinikennosydänkone ja alumiinikomposiittipaneelien tuotantolinjat räätälöidyt metallikennopaneelit. rivit. Nämä kattavat 12 luokkaa huippuluokan tuotantolinjoja, mukaan lukien A2/B1-luokan palonkestävät materiaalit, 3D-alumiiniydinmetallikomposiittipaneelit ja alumiinikennosarjan tuotteet.
Suzhou Engineering Technology Research Centerin ja Jiangsun Provincial Graduate Workstationin tukemana yritys on rakentanut kolme teknologia-alustaa: tarkkuuslähetyksen ohjaus, älykkäät prosessijärjestelmät ja modulaarinen suunnittelu. Sen laitteita on viety 45 maahan ja alueelle, mukaan lukien Eurooppaan, Yhdysvaltoihin, Lähi-itään sekä Aasian ja Tyynenmeren alueelle, ja se on palvellut 14:tä maailman 20 suurimmasta metallikomposiittimateriaalien valmistajasta. Yrityksellä on ISO 9001 -laatujärjestelmän sertifiointi ja CE-sertifiointi, se tarjoaa 48 tunnin maailmanlaajuisen hätäaputoimituksen ja raportoi käyttöönottojaksot noin 30 prosenttia lyhyempiä kuin alan standardi. Sillä on 70 ydinpatenttia.
Yrityksen profiili yhdellä silmäyksellä
Tuote
Yksityiskohta
Tuoteluokat
12 luokkaa high-end-tuotantolinjoja
Vie kattavuus
45 maata ja aluetta
Ydinpatentit
70
Laatusertifikaatti
ISO 9001 ja CE
Palvelun vastaus
48 tunnin globaali hätäapu
Suoran tehtaan suulakepuristustyypin A2-tuotantolinjan valmistajana ja viejänä yritys tukee tukkuhankintaa, OEM-projektien räätälöintiä ja pitkäaikaista palvelua. Prosessin omistaminen ydinrakeista valmiisiin paneeleihin antaa yhden kumppanin hoitaa suunnittelun, toimituksen ja koulutuksen.
Valmistaja, joka valvoo rakeita, hylsyteloja ja valmiita paneeleja talon sisällä, voi tukea ostajia linjaprojektin kaikissa vaiheissa.
Tekniset tiedot, jotka on tarkistettava ennen A2-kokoisen palamattoman metallin (alumiini) komposiittipaneelin tuotantolinjan valitsemista
Tekniset tiedot kertovat ostajalle, mitä paneelilla on tarkoitus saavuttaa ja mitä heidän laatutiiminsä tulee tarkistaa. Valmistaja julkaisee seuraavat arvot ekstruusiotyyppiselle A2-paneelilleen, jotka on raportoitu kolmannen osapuolen testitietoina ilmoitettujen standardien mukaisesti.
Valmistajan julkaisemat paneeliominaisuudet
Omaisuus
Vakio
Arvo
Kokonaispaksuus
GB/T 17748-2008
2, 3, 4, 5 tai 6 mm
Alumiininen ihon paksuus
GB/T 17748-2008
0,2, 0,3, 0,4 tai 0,5 mm
Leveys
Ei määritelty
Jopa 2000 mm, muokattavissa
Paloluokitus
GB 8624-2012
A2-s1,d0
Paloluokitus
EN 13501-1
A2-s1,d0
Paloluokitus
BS 476 osat 6 ja 7
Luokka 0 ja luokka 1
Pinta palaa
ASTM E84
Luokka 1, liekin leviäminen 25 tai alle, savua kehittyi 50 tai alle
Julkisivun täysimittainen tulipalo
NFPA 285
Kirjattu passiksi
Kuori vahvuus
GB/T 17748
Vähintään 120 N/mm
Taivutusvoima
GB/T 17748
Vähintään 150 MPa
Kasvojen pinnoite
Ei määritelty
PVDF, PE tai mukautettu
Kuinka lukea paloluokitukset
Kohdassa A2-s1,d0 A2-osa ilmaisee vähäistä osuutta tulipaloon, s1-osa ilmaisee vähäistä savuntuotantoa ja d0 osoittaa, ettei testissä ole liekkejä. BS 476 Class 0 ja Class 1 ovat referenssejä, joita käytetään useilla markkinoilla, jotka ovat perineet brittiläiset standardit, ja ASTM E84 on pintapolttotesti, jota käytetään laajalti Pohjois-Amerikassa. NFPA 285 on täysimittainen julkisivutesti, joka tarkistaa, miten seinäkokoonpano käyttäytyy, ei vain itse paneeli.
Mitä tulee varmistaa toimittajalta
Että testiraportit kattavat saman paksuuden, ihon ja pinnoitteen kuin suunnittelemasi tuotteesi
Mikä testauslaboratorio on antanut kunkin raportin ja minä päivänä
Koskeeko julkisivun kokoonpanotulos seinäsuunnitteluasi vai vain testattua rakennetta
Kuinka tehdas rekisteröi kuoriutumislujuuden ja taivutuslujuuden tuotannon aikana
Palotestitulokset koskevat testattua kokoonpanoa. Muutokset ihon paksuudessa, pinnoitteessa tai liimakalvossa voivat olla tärkeitä joissakin testeissä, joten ostajien tulee kohdistaa raporttiluettelo aiottuun tuotevalikoimaansa projektin varhaisessa vaiheessa.
Yhdistä jokainen raportti tarkan paneelirakenteen kanssa, jonka aiot myydä, ennen kuin luotat tarjouskilpailun luokitukseen.
Valmistaja listaa viisi skenaariota tällä linjalla valmistetuille paneeleille. Jokainen niistä liittyy eri ostajan huolenaiheisiin, ja jokainen vaikuttaa siihen, kuinka valmistaja suunnittelee myyntityönsä.
Korkeiden rakennusten julkisivut
Korkeat rakennukset vaativat usein tiukkoja paloturvallisia materiaaleja, ja suunnittelijat etsivät luokituksia, kuten A2-s1,d0. Tätä segmenttiä palveleva paneelivalmistaja hyötyy täydellisestä dokumentaatiosta ja yhtenäisistä eristä, koska yksittäinen projekti saattaa vaatia useita tuhansia neliömetriä toimitettuja kuukausien aikana.
Liikerakennukset, hotellit, sairaalat ja koulutustilat
Näissä rakennustyypeissä on korkea käyttöaste ja tiukat evakuointisäännöt, joten palamaton verhous on usein määritelty. Kosteilla alueilla tai rannikkoalueilla ydin, joka ei ime kosteutta, auttaa tukemaan paneelin pitkäaikaista ulkonäköä ja sidosta.
Peruskorjausprojektit
Monet saneeraushankkeet noudattavat päivitettyjä paloturvallisuusvaatimuksia ja korvaavat vanhoja verhouksia. Hyvin taivutettavista paneeleista on helpompi valmistaa mukautettuja muotoja jälkiasennusolosuhteisiin, mikä voi auttaa asentajia, kun mitat eivät ole yhtenäisiä.
Vientiin suuntautuneet valmistajat
Useilla alueilla myyvät valmistajat tarvitsevat paneeleja, jotka täyttävät erilaiset luokitusjärjestelmät. Valmistaja listaa testireferenssejä Kiinasta, Euroopan unionista, Isosta-Britanniasta ja Yhdysvalloista, mikä tukee keskusteluja ostajien kanssa näillä markkinoilla. Jokaiselta markkinalta tulee silti tarkistaa paikalliset hyväksymissäännöt.
Suuret rakennusprojektit
Suuret projektit tarvitsevat jatkuvaa tarjontaa. Jatkuva ekstruusio ja pystysuoraan integroitu ketju auttavat tehtaalla suunnittelemaan läpimenoaikoja, koska avainmateriaalit tulevat samasta lähteestä eikä prosessi riipu eräpuristussykleistä.
Yhdistä paneelin vahvuudet skenaarioon: kosteudenkestävyys kosteissa kohteissa, johdonmukaisuus suurissa projekteissa ja dokumentoitu luokitus vientiä varten.
Suulakepuristustyypin A2 tuotantolinjan kierrätys- ja logistiikkanäkökohdat
Materiaalinkäsittely on osa mitä tahansa tuotantolinjapäätöstä, ja se vaikuttaa siihen, miten tehdas hoitaa jäte- ja kuljetukset. Valmistaja ilmoittaa, että tuotantojätteet voidaan käsitellä ja käyttää uudelleen ydinekstruusiossa. Tämä sulkee silmukan, jonka tavanomaisten kuumapuristusytimien sanotaan tekevän vaikeaksi, koska mineraaliraskaat puristetut ytimet on vaikea käsitellä uudelleen.
Valmistaja huomauttaa myös, että asennusromulla asiakkaan työmaalla on kierrätysarvoa. Valmistajalle, joka leikkaa paneelit kasetteiksi, leikkaus on todellinen osa materiaalivirtaa, ja takaisinotto- tai uudelleenkäyttöjärjestely voi vähentää hävitysmääriä. Tämän käytännön laajuus riippuu keräysjärjestelmistä ja paikallisista säännöistä, joten ostajien tulee keskustella järjestelyistä suoraan toimittajan kanssa.
Kysymisen arvoisia kysymyksiä
Mikä osuus leikkausjätteistä voidaan palauttaa suulakepuristimeen ennen kuin laatu vaikuttaa?
Tarvitseeko uudelleenkäsitelty materiaali erityiskäsittelyä tai testausta ennen uudelleenkäyttöä?
Kuinka skin metalli tulisi erottaa ytimestä kierrätyksen aikana?
Mitä pakkausta suositellaan vientilähetyksille?
Logistisella puolella kosteuttamaton ydin välttää painonmuutokset ja vauriot, joita märkä varastointi voi aiheuttaa. Tämä tekee lähetysasiakirjoista yksinkertaisempaa ja voi vähentää toimituskiistoja. Nämä ovat etuja, jotka näkyvät harvoin tietolomakkeessa, mutta näkyvät päivittäisessä toiminnassa.
Pyydä selkeää uudelleenkäyttömenettelyä, koska kierrätysedut riippuvat prosessin yksityiskohdista eivätkä vain materiaalin ominaisuuksista.
Teknologiapäätökset ovat helpompia, kun kompromissit ovat näkyvissä. Alla oleva matriisi ryhmittelee kuusi tekijää, joita ostajat yleensä punnitsevat vertaillessaan perinteistä kuumapuristus A2-tuotantoa ekstruusiotyyppiseen linjaan. Se käyttää lähteenä valmistajan omaa vertailua ja lisää yhden tekijän, jossa perinteisestä lähestymistavasta on etua.
Ekstruusiotyypin A2 tuotantopisteet ovat korkeammat kosteudenkestävyydestä, nopeudesta, koostumuksesta, joustavuudesta ja kierrätettävyydestä valmistajan vertailun mukaan. Perinteinen kuumapuristustuotanto säilyttää markkinaedun, sillä sitä on käytetty pidempään ja se on monelle valmistajalle tuttu. Ostajan tulee punnita näitä tekijöitä paikallisiin olosuhteisiin nähden. Kosteilla markkinoilla, joilla on suuria julkisivutilauksia, viidellä ensimmäisellä rivillä voi olla enemmän painoarvoa kuin tuttuutta. Markkinoilla, joilla valmistajat vastustavat uusia materiaaleja, uudemman ytimen myyntityö voi vaatia lisätukea, mukaan lukien koulutusmateriaalit ja näytepaneelit.
Toimittajalta kannattaa pyytää referenssiasiakkaita, näytepaneeleja ja käyntiä käynnissä olevalla linjalla. Prosessin näkeminen toiminnassa antaa enemmän tietoa kuin mikään taulukko, ja sen avulla insinöörisi voivat tarkistaa yksityiskohdat, kuten reunan laadun ja pinnan tasaisuuden.
Käsittele matriisia lähtökohtana ja korvaa arvosanat omallasi tehdaskäynnin ja näytetestauksen jälkeen.
Toimittajan arviointi, käyttöönotto ja myynnin jälkeinen tuki
Tuotantolinja luo arvoa vain, kun se saavuttaa vakaan tuotannon. Hongyang tarjoaa projektipalveluita, etäpalvelua ja paikan päällä olevaa palvelua ja lainaa 48 tunnin maailmanlaajuista hätäapua. Yhtiö raportoi myös noin 30 prosenttia alan standardeja lyhyemmät käyttöönottojaksot, ja sillä on 70 ydinpatenttia, ISO 9001 -sertifikaatti ja CE-sertifiointi. Nämä ovat hyödyllisiä vertailukohtia, ja ostajien tulee vahvistaa, miten he soveltavat omaa projektiaan.
Käytännön arvioinnin tarkistuslista
Määrittele tuote, jonka aiot myydä ensin: paneelit, rullat tai sekoitus.
Vahvista kohdeluokitus ja markkinat, joilla paneelit myydään.
Pyydä testiraportteja, jotka vastaavat suunniteltua paksuutta, ihoa ja pinnoitetta.
Pyydä kosteuskäsittelytietoja ja kuoriutumislujuustuloksia.
Tarkista ekstruuderin prosessin ohjaus, mukaan lukien ruuvin vääntömomentin ja sulamislämpötilan kirjaaminen.
Selvitä raaka-aineen tarjonta: rakeet, ydintelat tai sisäinen seostus.
Sovi koulutuksesta, käyttöönoton virstanpylväistä ja hyväksyntätesteistä kirjallisesti.
Vahvista etätukijärjestelyt ja varaosasuunnittelu.
Yhteiset projektiriskit ja tapoja vähentää niitä
Riski
Miltä se näyttää
Kuinka vähentää sitä
Testiraportit eivät täsmää
Luokitus ei kata myytyä tuotetta
Yhdistä jokainen raportti tarkan paneelin koon mukaan
Ekstruuderin epävakaus
Muuttuva core thickness or density
Tarkista prosessin ohjaus ja suorita koeerät
Kosteus exposure in transit
Painonnousu tai siteen ongelmia saapuessa
Pyydä hoitotietoja ja pakkausneuvoja
Hidas ylösajo
Lähtö grows slowly after installation
Sovi sopimuksessa virstanpylväät ja koulutussuunnitelmat
Epäselvä raaka-ainereitti
Viivästykset rakeiden tai telojen toimituksessa
Päätä hyvissä ajoin, ostatko välituotteita vai valmistatko niitä
Monet näistä riskeistä ovat halvempia käsitellä suunnitteluvaiheessa, kun kokoonpano on vielä joustava. Odotusten varhainen dokumentointi helpottaa myös toimittajien vertailua tasa-arvoisin ehdoin.
Sovi tekniset tiedot, testitodisteet ja käyttöönoton virstanpylväät kirjallisesti ennen laitteiden toimittamista.
Tutustu lisää Hongyangin verkkosivustolle
Lukijat, jotka haluavat tarkastella tiettyjä koneita, niihin liittyviä linjoja tai palveluita, voivat käyttää alla olevia sivuja. Jokainen linkki avaa sivun valmistajan virallisella sivustolla.
Suulakepuristustyypin A2 tuotantolinjan valinta on yhtä lailla materiaaliteknologiaa kuin koneistusta koskeva päätös. Toimittaja, joka selittää ydinprosessinsa, jakaa testireferenssejä ja tarjoaa jäsenneltyä käyttöönottotukea, antaa ostajille tiedot, joita he tarvitsevat vertaillakseen vaihtoehtoja luottavaisin mielin.
Aloita kohdemarkkinasi ja paneeliesi määrittelystä ja tuo sitten kirjallinen vaatimuslista ensimmäiseen tekniseen kokoukseen.
FAQ Tietoja ekstruusiotyypin A2 palamattomasta komposiittipaneelien tuotantolinjasta
Q1. Mikä on suulakepuristustyyppinen Zero Water Absorb A2 palamaton metalli (alumiini) komposiittipaneelien tuotantolinja?
A1. Se on valmistusjärjestelmä, joka puristaa palamattoman A2-ytimen ruuvin läpi ja laminoi sen alumiinipintojen väliin. Valmistaja kuvailee sitä täysketjuiseksi linjaksi, jolla voidaan tuottaa ydinrakeita, hylsyteloja ja valmiita paneeleja.
Q2. Mitä veden imeytymisen nolla tarkoittaa A2-paneeleille?
A2. Se viittaa ytimeen, joka ottaa hyvin vähän kosteutta. Valmistaja ilmoittaa, että sen suulakepuristetun ytimen absorptio on lähes nolla, verrattuna 3–7 prosenttiin perinteisissä A2-ytimissä, eikä se ilmoita kuoriutumislujuuden menetystä kosteudelle altistumisen jälkeen. Ostajien tulee vahvistaa tämä omilla ilmastointitesteillä.
Q3. Mitkä paloluokitukset paneelille on lueteltu?
A3. Julkaistut tiedot sisältävät A2-s1,d0 standardin GB 8624-2012 ja EN 13501-1 mukaisesti, luokka 0 ja luokka 1 BS 476:n osien 6 ja 7 mukaisesti, luokka 1 ASTM E84:n mukaan sekä tallennettu NFPA 285 -hyväksyntä. Tarkista, että jokainen raportti vastaa myytävää paneelirakennetta.
Q4. Kuinka nopeaa suulakepuristus on verrattuna kuumapuristustuotantoon?
A4. Valmistaja ilmoittaa ekstruusionopeudeksi yli 3 m/min verrattuna tavanomaisen kuumapuristusmuovauksen alle 2 m/min. 8 tunnin työvuorossa tämä on noin 1 440 metriä verrattuna 960 metriin ilmoitetuilla rajoilla ennen seisokkeja ja vaihtoja.
Q5. Voinko ostaa rakeita tai ydinrullia täyden linjan sijaan?
A5. Kyllä. Valmistaja listaa A2-ydinrakeet tehtaille, joissa on olemassa olevia suulakepuristuslinjoja, ja A2-ydintelat vain laminoiville paneelivalmistajille. Ilmoitettu kapasiteetti on 200 tonnia päivässä rakeille 8 linjalla ja 50 tonnia päivässä ydinteloille yhdeltä linjalta.
Q6. Mitä paneelikokoja linja tukee?
A6. Julkaistut arvot sisältävät kokonaispaksuuden 2–6 mm, alumiinipinnan paksuuden 0,2–0,5 mm ja leveyden enintään 2 000 mm, räätälöityjä. Kasvopinnoitteet sisältävät PVDF-, PE- ja mukautettuja vaihtoehtoja.
Q7. Mitä tukea Hongyang tarjoaa toimituksen jälkeen?
A7. Yritys tarjoaa projektipalveluita, etäpalvelua ja paikan päällä olevaa palvelua 48 tunnin maailmanlaajuisella hätäapupalvelulla. Se raportoi myös käyttöönottojaksot noin 30 prosenttia lyhyempiä kuin alan standardi.
Ekstruusiotyyppi Zero Water Absorb A2 palamaton metalli (alumiini) komposiittipaneelien tuotantolinja: lyhyt vastaus valmistajille Levyvalmistaja, joka on nähnyt kuoriutumislujuuden putoavan A2-paneelierään märän toimituskauden jälkeen, haluaa yleensä seuraavalta linj...
Palamaton palamaton komposiittilevyjen tuotantolinja: lyhyt vastaus ostajille Ostaja suunnittelee uutta Palamaton palamaton komposiittilevyjen tuotantolinja alkaa yleensä yhdellä käytännön kysymyksellä: mitkä linjan osat ratkaisevat, läpäiseekö val...
What Is a PE Physical CO2 Foaming Metal Composite Panel Production rivi? A PE physical CO2 foaming metal composite panel production line is a continuous system that injects carbon dioxide into molten polyethylene (PE), forms a lightweight foamed core sheet, and bonds ...
Hankkeen yleiskatsaus: 4 miljoonan neliömetrin ACP-linja Keski-Aasiassa The HYFH1800 A2B13D alumiinikomposiittipaneelien tuotantolinja on toimitettu asiakkaalle Keski-Aasiassa, joka on Belt ja Roadin avainalue. Linja on suunniteltu vuotuiselle kapasiteetill...