Pyydä tarjous

+86-18862679789


admin@evertopest.com

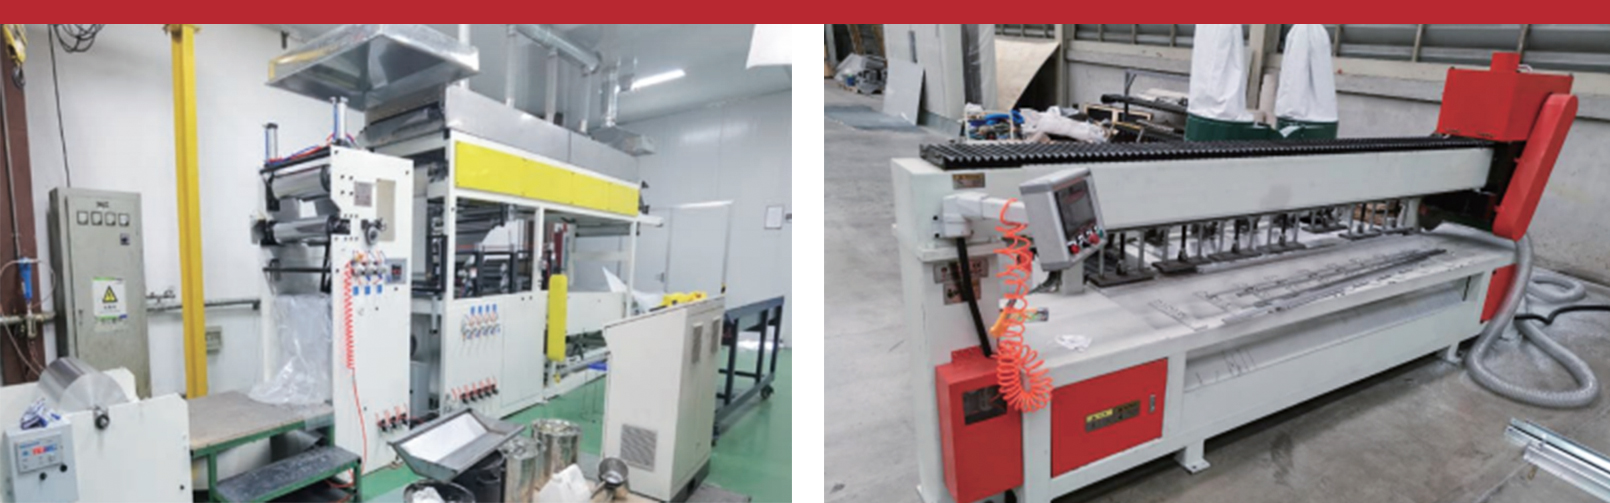
Päällystyslaitteet ovat jokaisen metallikomposiittipaneelin tuotantolinjan, alumiinikelan viimeistelyoperaation ja teollisuuden pintakäsittelylaitoksen selkäranka. Ilman tarkkaa pinnoitteen levitystä, kontrolloitua kovettumista ja tasaista kerrospaksuutta edes korkealaatuisin alumiini- tai terässubstraatti ei täytä arkkitehtonisia, kuljetus- tai pakkausvaatimuksia. Oikean päällystyslaitteiston valinta ei ole pelkkä koneen hankinta; Se on strateginen päätös, joka vaikuttaa linjan nopeuteen, materiaalin saantoon, energiankulutukseen ja lopputuotteen sertifiointiin. Tässä oppaassa tarkastelemme päällystyslaitteiden pääluokkia, niiden integrointia kokonaisiin tuotantolinjoihin ja mitä ostajien tulee arvioida työskennellessään pinnoituslaitteiden valmistajan tai toimittajan kanssa.
Päällystyslaitteistolla tarkoitetaan koneita ja integroituja järjestelmiä, jotka levittävät neste-, jauhe- tai kalvokerroksen alustalle suojan, koristelun tai toiminnallisen suorituskyvyn takaamiseksi. Metallinjalostusteollisuudessa päällystyslaitteisiin kuuluvat tyypillisesti aukirullaus- ja jännityksensäätölaitteet, pintakäsittelyasemat, päällystyslaitteet, kovetusuunit, jäähdytysosat sekä kelaus- tai pinoamisyksiköt. Laitteet voivat toimia yhtenä koneena, kuten telapäällystäjänä, tai synkronoidun tuotantolinjana, joka käsittelee keloja, levyjä tai paneeleja jatkuvasti.
Päällystyslaitteiden merkitys metallikomposiittipaneelien valmistuksessa on se, että pinnoitekerros määrää suoraan säänkestävyyden, tartuntakyvyn, värin yhtenäisyyden, korroosionkestävyyden ja palonkestävyyden. Huonosti levitetty pinnoite voi irrota muutaman kuukauden ulkona altistumisen jälkeen ja aiheuttaa takuuvaatimuksia ja mainevaurioita. Hallittu pinnoitteen paksuus, tasainen märkäkalvon levitys ja tarkat uunin lämpötilaprofiilit ovat ero kaksikymmentä vuotta kestävän paneelin ja kahdessa rikkoutuneen paneelin välillä.
Kaupallisesta näkökulmasta pinnoituslaitteiden tehokkuus merkitsee konkreettisia taloudellisia tuloksia. Suuremmat linjanopeudet vähentävät työvoima- ja yleiskustannuksia neliömetriä kohti. Parempi pinnoitteen siirtotehokkuus vähentää maalihukkaa, mikä on merkittävää, koska paloa hidastavien ja palamattomien A2-paneelien pinnoitekoostumukset ovat kalliimpia kuin tavalliset maalit. Lyhennetty vaihtoaika värien välillä antaa tuotannon suunnittelijoille enemmän joustavuutta pienemmillä eräkokoilla. Kaikki nämä tekijät selittävät, miksi yritykset investoivat voimakkaasti pinnoituslaitteidensa parantamiseen sen sijaan, että ne vain lisäävät työvoimaa.
Päällystyslaitteiden valikoimaan kuuluu myös in-line laadunmittaus. Nykyaikaiset järjestelmät sisältävät paksuusmittarit, värimonitorit ja neulanreiän ilmaisimet, jotka antavat välitöntä palautetta. Tämän suljetun silmukan ohjauksen avulla käyttäjät voivat korjata poikkeamat ennen kuin suuria määriä poikkeavaa materiaalia tuotetaan. Eurooppaan, Lähi-itään tai Pohjois-Amerikkaan vieville valmistajille kyky dokumentoida tasainen pinnoitteen laatu on myös tärkeä osa CE-sertifiointia ja projektikohtaisia teknisiä huomautuksia.
Yhteenvetona voidaan todeta, että pinnoituslaitteet eivät ole yksittäisiä konehankintoja. Se on prosessin ydin, joka yhdistää raaka-aineen ominaisuudet, pintakemian, lämpökovettumisen dynamiikan ja paneelin lopullisen suorituskyvyn. Tämän artikkelin loppuosassa selitetään tyypit, valintatekijät ja huoltokäytännöt, jotka pinnoituslaitteiden ostajien tulee ymmärtää ennen pääomasijoituksen tekemistä.
Päällystyslaitteet voidaan luokitella päällystysmenetelmän, substraattimuodon ja tuotantoasteikon mukaan. Metallikomposiittilevy- ja alumiinikelateollisuudessa yleisimmät menetelmät ovat telapinnoitus, verhopinnoitus, ruiskupinnoitus ja kalvolaminointi. Telapinnoite hallitsee kelasta kelaan -toimintoja, koska se tarjoaa suuren nopeuden, tarkan paksuuden ja erinomaisen pinnan tasaisuuden. Verhopinnoitetta käytetään, kun tarvitaan raskasta, tyhjää kerrosta, kuten palonkestävissä hylsylevyissä tai aaltopahviprofiileissa. Ruiskutusjärjestelmät esiintyvät pääasiassa mukautetuissa pinnoituspaikoissa, huoltomaalauksissa ja monimutkaisissa muodoissa, joihin telat eivät pääse käsiksi.
Ymmärtääksesi, miten eri pinnoituslaiteluokat vertautuvat toisiinsa, se auttaa tarkastelemaan tyypillisiä käyttöikkunoita. Tuotantonopeus on yksi näkyvimmistä eroista jatkuvatoimisten kelapinnoituslaitteiden ja paneelityyppisten komposiittilinjojen välillä. Alla olevat luvut ovat suuntaa-antavia viitealueita, jotka on koottu yleisistä teollisuuden kokoonpanoista. Ne eivät ole minkään yksittäisen mallin maksimiarvoja. Käytä niitä lähtökohtana oikean päällystyslaitteiden toimittajan valintaan.
| Laitteen kokoonpano | Tyypillinen nopeusalue | Suhteellinen suorituskyky |
|---|---|---|
| Alumiinin väripinnoituslinja | 60-100 m/min | |
| Esikäsittely ja pinnoituslinja | 40-80 m/min | |
| Digitaalisen painon pinnoituslinja | 20-40 m/min | |
| A2 palonkestävä ydinlinja | 12-20 m/min | |
| Alumiinikomposiittipaneelilinja | 3-8 m/min | |
Yllä oleva nopeusvertailu paljastaa useita tärkeitä tosiseikkoja pinnoituslaitteiden valinnassa. Ensinnäkin jatkuvat kelapinnoituslinjat toimivat paljon suuremmilla nopeuksilla kuin paneelikohtaiset komposiittilinjat, mikä selittää, miksi ne ovat ensisijainen ratkaisu suuren volyymin alumiinin väripinnoitteiden valmistukseen. Toiseksi esikäsittely- ja päällystyslinjan nopeuksia rajoittaa usein konversiopinnoitteiden kemiallinen reaktioaika tai uunien kuivauskyky, ei itse päällystyslaite. Ostajien tulisi siksi arvioida koko kuivaus- ja kovetussarja sen sijaan, että keskittyisivät vain päällystyspäähän. Kolmanneksi digitaalisen painatuksen päällystyslinjat toimivat kohtuullisilla nopeuksilla, koska tulostusprosessi vaatii tarkan musteen paikantamisen ja kohdistuksen hallinnan. Neljänneksi A2 tulenkestävät ydinlinjat ovat hitaampia, koska ne käsittelevät mineraalitäyteisiä yhdisteitä, jotka ovat viskoosisempia ja vaativat huolellista paksuuden hallintaa valmiin ytimen palamattoman suorituskyvyn ylläpitämiseksi.
Viidenneksi alumiinikomposiittipaneelilinjat toimivat alimmalla nopeusalueella, koska ne sisältävät useita laminointivaiheita, polymeeriytimen kuumennusta ja huolellista paineensäätöä tasaisuuden ja kuoriutumislujuuden saavuttamiseksi. Kuudenneksi, suuri ero nopeimman ja hitaimman kokoonpanon välillä osoittaa, miksi pinnoituslaitteiden suunnittelijan on määriteltävä tarkka tuotevalikoima ennen linjan mitoitusta. Seitsemänneksi nopeus ei ole ainoa kriteeri; pinnoitteen paksuustoleranssit ovat usein tiukemmat paloturvallisissa tuotteissa, mikä pakottaa kuljettajat ajamaan pienemmillä nopeuksilla, vaikka koneet voisivat mennä nopeammin. Kahdeksanneksi, energiankulutus neliömetriä kohti on yleensä korkeampi hitaammilla linjoilla, koska uunien on säilytettävä lämpötila riippumatta läpikulkevien paneelien määrästä. Yhdeksänneksi maksiminopeuteen suunniteltu linja maksaa enemmän uuneissa, kuivaimissa ja automaatiossa kuin linja, joka on mitoitettu kohtuulliseen ja tasaiseen suorituskykyyn. Kymmenenneksi, tehokkaimmat päällystyslaitteiden asennukset ovat ne, joissa päällystyskone, kuljetin, uuni ja jäähdytysjärjestelmä on tasapainotettu siten, ettei yksikään asema muodostu pullonkaulaksi.
Metallikomposiittilevyjen tuotantolinjat yhdistävät päällystyslaitteet laminointiasemiin, jotta saadaan aikaan sandwich-rakenteita, jotka koostuvat kahdesta metallikerroksesta ja ydinmateriaalista. Alumiinikomposiittipaneelien (ACP) linjalla päällystyslaitteistossa on telapäällystimet, jotka levittävät alumiinikelalle pohjamaalin ja viimeistelymaalin ennen laminointia. Jotkut valmistajat käyttävät esipinnoitettua alumiinia, joka on peräisin kelapinnoituslinjoilta; toiset asentavat oman päällystysaseman materiaalikustannusten vähentämiseksi ja läpimenoaikojen lyhentämiseksi. Päällystyslaitteiston tulee molemmissa tapauksissa tuottaa 15 - 30 mikronia kuivakalvopaksuuden, jolla on erinomainen tarttuvuus alumiinipintaan kemiallisen esikäsittelyn jälkeen.
Palonkestävissä komposiittipaneeleissa pinnoituslaitteiden rooli ulottuu myös ydinmateriaaliin. A2 palamattomat ydinlinjat sekoittavat mineraalitäyteaineita, sideaineita ja paloa hidastavia lisäaineita ja muotoilevat ne sitten rulliksi tai levyiksi. Tässä yhteydessä päällystyslaitteistoa käytetään ohuen liimakerroksen levittämiseen, joka sitoo alumiinipinnat palamattomaan ytimeen. Liimapinnoite on levitettävä tasaisesti, koska mahdollisista aukoista voi muodostua heikko kohta paneelirakenteessa. Sama periaate pätee alumiinikennojen ja aallotetun hylsyn valmistukseen, jossa kennon tai aallotetun väliaineen liimapinnoite määrää lopullisen sidoslujuuden ytimen ja pintalevyjen välillä.
 Alumiinikomposiittipaneelien tuotantolinja, jossa on tarkkuuslaminointi Tämä tuotantolinja yhdistää usean vyöhykkeen lämpötilaohjatun kuumapuristuksen ja tarkan kireyden säädön alumiinifolion liittämiseen ydinmateriaaleihin. Sillä on merkitystä tässä, koska päällystyslaitteiden valinnan on vastattava ydintyyppiä, mukaan lukien palonestoaine B1 tai palamaton A2-laatu. Näytä tuote →
Kun valitset pinnoituslaitteita ACP-linjalle, ostajien tulee harkita, käyttääkö linja tavallisia polyeteeniydinpaneeleja, paloa hidastavia B1-paneeleja vai täysin palamattomia A2-paneeleja. Jokainen tuoteluokka asettaa erilaiset pinnoitus- ja laminointiparametrit. B1-paneelit vaativat palamista hidastavia lisäaineita ytimeen ja joskus liimapinnoitteeseen. A2-paneelit vaativat mineraaliytimen, jonka orgaaninen pitoisuus on erittäin alhainen, mikä muuttaa laminointiprosessin lämpöprofiilia. Hyvämaineinen päällystyslaitteiden valmistaja voi mukauttaa päällystysaseman suunnittelun käsittelemään korkean viskositeetin, erittäin täytettyjä liimajärjestelmiä tinkimättä pinnoitteen painon hallinnasta.
Toinen kriittinen tekijä on tuotetyyppien vaihtoaika. Tehtaalla, joka valmistaa tavallisia ACP-paneeleja sisustukseen ja A2-paneeleja verhoseiniin, on vaihdettava eri liimojen, ydinmateriaalien ja laminointilämpötilojen välillä. Päällystyslaitteet, joissa on pikalukitustelakokoonpanot, automaattinen paksuuden säätö ja ohjelmoitava reseptien tallennus, voivat lyhentää vaihtoaikaa tunneista minuutteihin. Tämä ominaisuus tulee välttämättömäksi, kun tuotantotilaukset pienenevät ja vaihtelevat, kuten usein tapahtuu arkkitehtuuriprojekteissa, joissa jokainen rakennus vaatii ainutlaatuisen väri- ja paneelierittelyn.
Myös paneelilinjan viimeistelypuoli riippuu pinnoitukseen liittyvistä laitteista. Valmiin paneelin pintaan levitetään usein suojaava kuorikalvo estämään naarmuja käsittelyn ja asennuksen aikana. Vaikka tämä ei ole pinnoite kemiallisessa mielessä, se on osa samaa pinnan viimeistelyfilosofiaa ja se tulisi sisällyttää linjasuunnitteluun. Leikkaus-, pinoamis- ja pakkauslaitteiden tulee olla hellävaraisia päällystetylle pinnalle, sillä pienikin hankaus voi aiheuttaa kalliin paloturvallisen paneelin hylkäämisen.
A2 palamattoman tulenkestävän metallikomposiittipaneelin tuotantolinja Tämä täysin automatisoitu linja korvaa syttyvät orgaaniset ytimet luokan A2 epäorgaanisilla ytimillä, mikä mahdollistaa jatkuvan tuotannon 1–3 metriä minuutissa. Tässä yhteydessä liimapinnoitteen on oltava tasainen, jotta varmistetaan vahva sidos mineraaliytimen ja alumiinikalvojen välillä. Näytä tuote → Tuotannonsuunnittelijoille käytännön seuraus on, että päällystyslaitteiden valintaa ei voida erottaa ydintuotantoprosessista. Päällystysasema, liiman levitysyksikkö, kuumapuristus- tai laminointiasema ja jäähdytysosa muodostavat yhden integroidun prosessisarjan. Jos yksi asema on ylimitoitettu ja toinen alimitoitettu, koko linja kulkee hitaimman yksikön tahdissa. Siksi ostajien tulee tarjousta pyytäessä aina toimittaa täydellinen tuotematriisi, mukaan lukien paneelin paksuus, leveys, ydintyyppi ja vuotuinen tuotantomäärä. Ammattimainen pinnoituslaitteiden toimittaja käyttää näitä tietoja suositellakseen sopivaa linjanopeutta, uunin pituutta ja automaatiotasoa.
Alumiinikelapinnoituslaitteet käsittelevät jatkuvia alumiiniliuskoja useiden asemien kautta, jotka puhdistavat, esikäsittelevät, pinnoittavat ja kovettavat metallipinnan. Tyypillinen alumiinin väripinnoituslinja koostuu irrokelasta, akuista, esikäsittelyosasta, päällystyskoneesta, jossa on yksi tai useampi applikaattoripää, kovetusuuni, jäähdytystorni ja uudelleenkelaus. Päällystyspää on linjan sydän, mutta tukilaitteet ovat yhtä tärkeitä tasaisten tulosten saavuttamiseksi. Varaaja mahdollistaa esimerkiksi linjan pinnoittamisen jatkamisen täydellä nopeudella samalla, kun valmiin kelan kuormaa puretaan ja uutta kelaa ladataan.
Alumiinikäämin päällystyslinjoihin voidaan konfiguroida eri määrä päällystyspäitä. Yksivärinen, yksipaistolinja levittää yhden maalikerroksen ja kovettaa sen yhdellä kertaa. Kaksivärinen, kaksoispaistolinja levittää pohjamaalin tai pohjamaalin ja pintamaalin kovettamalla kunkin vaiheen erikseen. Kolmivärinen, kaksoispaistolinja lisää kolmannen värikyvyn, jota käytetään usein tuotteissa, jotka vaativat erilaisen pinnoitteen kummallakin puolella tai välikerroksen. Kokoonpanon valinta riippuu tuotteen vaatimuksista. Esimerkiksi elintarvikepakkauksen alumiinifolio vaatii pinnoituksen molemmilta puolilta, jolloin toinen puoli on usein kuumasaumattavaa lakkaa ja toinen tulostettava pohjamaali.
Yksi päällystyskone, yksi uuni.
Paras yksinkertaiseen suojaukseen
pohjamaalit, pohjamaalit,
ja tuotteita rajoitetusti
värivaatimukset.
Pohjamaali ja viimeistelymaali,
usein erillisellä uunilla
alueet.Sopii useimmille
arkkitehtuuri ja rakennus
tuotteita.
Lisää kolmannen sovellusaseman
erikoispinnoitteisiin, kuten esim
sormenjälkien esto tai lämpösauma
kerrokset. Suuremmat investoinnit,
suurempaa joustavuutta.
Yhdistää päällystimen a
koriste-painoasema
kuviot, puun syyt,
tai tuotemerkin logo yhdessä
jatkuva passi.
Esikäsittely on vaihe, joka määrittää eniten pinnoitteen pitkäaikaisen tarttuvuuden. Alumiinin väripinnoituslinjassa esikäsittelyosassa levitetään kemiallinen konversiopinnoite, yleensä kromipohjainen tai kromiton, joka muodostaa vakaan oksidikerroksen alumiinipinnalle. Päällystetty pinta on huuhdeltava ja kuivattava huolellisesti ennen päällystyskoneeseen menemistä. Huono huuhtelu voi kuljettaa maalijärjestelmään epäpuhtauksia, mikä johtaa kraatteriin, huonoon tarttumiseen ja ennenaikaiseen korroosioon. Ostajien tulee varmistaa, että päällystyslaitteiden toimittajalla on asianmukaisesti suunniteltu esikäsittelyosa, jossa on riittävästi viipymisaikaa vaaditulle kemialle.
Alumiininen kaksinkertainen pinnoite Double Baking Line Tämä linja käyttää kahta erittäin tarkkaa kääntötelapäällystyslaitetta ja älykästä lämpötilansäätöä kaksikerroksiseen pinnoitukseen, kovetukseen ja kelaukseen. Se tukee alumiiniseoksia ja pinnoitteita, kuten PE ja PVDF, ja on avainasemassa esikäsittelyn jälkeen tarvittavien pinnoituslaitteiden ymmärtämisessä. Näytä tuote → Kovetusuuni on toinen suuri kustannustekijä alumiinikelapinnoituslinjassa. Uunin pituus, ilmavirta ja lämpötilavyöhyke on sovitettava maalijärjestelmään, linjan nopeuteen ja alumiininauhan paksuuteen. Jos uuni on liian lyhyt, maali ei saavuta metallin huippulämpötilaa, jolloin se alikovettuu ja pehmeä. Jos uuni on liian pitkä, linja muuttuu tuottamattomaksi ja energiakustannukset nousevat. Nykyaikaisissa uuneissa käytetään vaahdotus- tai ilmatyynyteknologiaa päällystetyn nauhan tukemiseen ilman fyysistä kosketusta, jolloin nauhan molemmat puolet voidaan pinnoittaa ja kovettaa ilman jälkiä.
Alumiinin väripinnoitettujen tuotteiden viimeistelyn laatua mitataan värierolla, kovuudella, tarttuvuuden ja joustavuuden perusteella. Päällystyslaitteiston on siksi kyettävä hallitsemaan märän kalvon paksuutta erittäin tarkasti. Useimmat tuotantopäällystimet käyttävät käänteistä telapinnoitusta tarkkuushiotuilla applikaattoriteloilla. Annostelutelan ja levitystelan välinen rako säätelee nauhalle siirtyvän maalin määrää. Automaattiset rakojen hallintajärjestelmät yhdistettynä linjassa oleviin paksuusmittareihin pitävät pinnoitteen painon muutaman gramman neliömetriä kohti.
Kun yritys arvioi uutta alumiiniväripinnoituslinjaa, sen tulee pyytää referenssejä muilta vastaavia tuotteita käyttäviltä tehtailta. Päällystyslaitteiden toimittaja, joka on asentanut linjat ilmastointikalvoille, elintarvikepakkausfolioille ja arkkitehtonisille paneeleille, ymmärtää kunkin markkinoiden erilaiset pintavaatimukset. Toimittajan tulee myös tarjota koulutusta käyttäjille, varaosaluettelot ja etädiagnostiikkatuki. Kun markkinat siirtyvät kohti vähemmän haihtuvia orgaanisia yhdisteitä sisältäviä pinnoitteita ja ohuempia alumiinimittareita, kyvystä mukauttaa pinnoitelinja uusiin maalikemioihin tulee tärkeä pitkän aikavälin näkökohta.
Mikään päällystyslinja ei toimi luotettavasti ilman apulaitteita. Kelapinnoituksessa irrotus- ja uudelleenkelaus säätävät nauhan kireyttä; kolmirullainen tasauslaite poistaa kelan kiinnitys- ja muotovirheet; liitosasema yhdistää yhden kelan takareunan seuraavan käämin etureunaan; ja leikkaus- tai pinoamisasema käsittelee valmiin tuotteen. Levytuotannossa pinoamiskone, nostolava ja leikkuukone määräävät, kuinka tehokkaasti valmiit paneelit siirtyvät päällystyslinjalta varastoon tai pakkausalueelle. Monet kokeneet valmistajat pitävät apulaitteita todellisena tuottavuuden pullonkaulana, sillä päällystyskoneet voivat usein toimia vuosia ilman suurempia korjauksia, kun taas kuljettimet, pinoamiskoneet ja leikkurit vaativat säännöllistä huomiota.
| Ylävirta- ja prosessilaitteet | Jatko- ja käsittelylaitteet |
|---|---|
| Purkain, kelavaunu, nauhapuuseppä, kireystasoitus ja kolmirullainen tasoituslaite varmistavat puhtaan, litteän metallin pääsyn pinnoituskoneeseen. Automaattiset suodatinvaihtimet ja öljylämmitysyksiköt pitävät maalin syöttölämpötilan ja puhtauden vakaana. | Leikkuukoneet, pinoamiskoneet, nostolavat ja kelakippilaitteet käsittelevät tuotoksen turvallisesti. Offline-murskaimet ja kuivasekoittimet tukevat paloturvallisten paneelien ydinmateriaalin valmistelua. |
Apuvälineisiin kuuluvat myös itse pinnoitustyökalut. Päällystyskone, ekstruusiopinnoituksen T-suulake, pinnoitteen siirtotelat ja automaattinen suodattimen vaihtojärjestelmä kuuluvat kaikki tämän sateenvarjon alle. Puhdas maalin kierrätyssilmukka on elintärkeä; tukkeutunut suodatin tai likaantunut maalilinja voi aiheuttaa raitoja, reikiä ja värimuutoksia koko tuotantojakson ajan. Automaattiset suodattimen vaihtajat vaihtavat suodatinpatruunoita pysäyttämättä linjaa, mikä on erityisen arvokasta nopeissa kelapinnoituslinjoissa.
Metallikomposiittilevytehtaissa materiaalinkäsittelylaitteet ansaitsevat erityistä huomiota. Kuivasekoitin yhdistää hartseja, täyteaineita ja palonestoaineita ydinyhdistettä varten; offline-murskain käsittelee hylätyt paneelit ja reunaleimat takaisin uudelleenkäytettäväksi materiaaliksi. Nämä järjestelmät eivät ole pinnoituslaitteita varsinaisessa mielessä, mutta ne vaikuttavat suoraan päällystetyn komposiittilevyn laatuun. Jos ydinmassa sisältää kokkareita tai huonosti dispergoituneita paloa hidastavia hiukkasia, ne voivat muuttaa paneelin pintaa ja aiheuttaa näkyviä pinnoitevirheitä laminoinnin jälkeen.
Hankinnan kannalta on järkevää ostaa apulaitteet samalta päällystyslaitetoimittajalta tai toimittajilta, joiden koneet on testattu yhdessä. Liitäntäongelmat ovat yleisiä usean valmistajan asennuksissa: yksi kone voi tuottaa tärinää, joka vaikuttaa alavirran päällystimeen, tai ohjausohjelmisto ei välttämättä kommunikoi kunnolla keskus-PLC:n kanssa. Yhden linjan toimittaja voi ottaa vastuun koko linjan toiminnasta, mikä yksinkertaistaa käyttöönottoa, koulutusta ja takuun hallintaa.
Päällystyslaitteiden valinta edellyttää selkeää ymmärrystä lopputuotteen spesifikaatiosta, tuotantomäärästä ja laitoksen toimintarajoitteista. Ensimmäinen kysymys on, onko tuote litteä, kelanauha vai kolmiulotteinen profiili. Litteät paneelit pinnoitetaan tyypillisesti paneelilinjoilla rulla- tai verhopinnoitteilla; kierretyt nauhat päällystetään nopeilla kelalinjoilla; ja profiilit vaativat ruisku- tai kastopinnoitteen. Toinen kysymys on, onko pinnoite toimiva, koristeellinen vai molempia. A2-ytimen paloa hidastavalla pinnoitteella on erilainen koostumus ja kovettuminen kuin sisäseinäpaneelin koristeellisella polyesterimaalilla.
Seuraava sekvenssi on käytännöllinen lähestymistapa pinnoituslaitteiden valintaprojektiin:
Sovellusskenaariot vaihtelevat merkittävästi eri toimialoilla. Rakennuksen sisustuksessa päällystyslaitteiden tulee käsitellä suurikokoisia paneeleja, tiukkaa erien värisovitusta ja paloluokitusstandardien noudattamista. Kuljetusalalla kuorma-autojen perävaunujen koripaneelit vaativat pinnoitteita, joilla on erinomainen iskunkestävyys ja muovattavuus, koska metallikomposiittilevyt usein taipuvat ja niitataan asennuksen aikana. LVI-teollisuudessa ilmastointikalvoa pinnoitetaan erittäin suurilla nopeuksilla suurissa määrissä, joten päällystyslaitteet on optimoitava minimaaliseen seisokkiin ja nopeaan patterin vaihtoon. Elintarvikepakkauksissa alumiinifoliopinnoite edellyttää elintarvikekosketusmääräysten noudattamista, mikä vaikuttaa hartsien, lisäaineiden valintaan ja kovettumisolosuhteisiin.
| Sovellus | Päällystysvaatimukset | Priorisoidut laitteiden ominaisuudet |
|---|---|---|
| Rakennus ja verhoseinä | Säänkestävyys, värin tasaisuus, paloluokka A2 tai B1 | Paksuudensäätö, uunin tasaisuus, reseptiautomaatio |
| Kuljetusajoneuvon runko | Iskunkestävyys, muovattavuus, korroosiosuojaus | Joustavat päällystyspäät, vahva tartuntaesikäsittely |
| Ilmastointifolio | Suuri nopeus, korroosionkestävyys, hydrofiiliset tai hydrofobiset ominaisuudet | Suuri linjanopeus, nopea kelan vaihto, lyhyet seisokit |
| Ruokasäiliön folio | Elintarviketurvallisuus, kuumasaumattava pinnoite, painettavuus | Kaksipuolinen pinnoite, tarkka uunin ohjaus, puhdas toiminta |
Kun käyttö- ja suorituskykyvaatimukset ovat selvät, ostaja voi kääntyä päällystyslaitteiden toimittajilta teknisten eritelmien kanssa. Isommissa projekteissa on suositeltavaa järjestää tehdaskäynti tai live-kokeilu käyttäen varsinaista maalia ja alustaa. Tämä lähestymistapa välttää epämiellyttävät yllätykset asennuksen ja käyttöönoton aikana. Toimittaja, jolla on vahva projektipalvelut pystyy hoitamaan maanrakennustyöt, asennukset, käyttöönoton ja käyttökoulutuksen yhtenä sopimuksena.
Tuotteesta riippumatta jokaisen pinnoituslaitteiden ostajan tulee arvioida yhteinen joukko teknisiä ominaisuuksia. Nämä ominaisuudet määrittävät, pystyykö kone täyttämään laatustandardin, toimimaan tehokkaasti ja pysymäänkö kustannustehokkaana koko käyttöiän ajan. Tärkein ominaisuus on pinnoitteen paksuuden tasaisuus. Hyvän päällystimen tulee pitää märän kalvon paksuus tiukan toleranssin sisällä nauhan tai paneelin koko leveydeltä. Reunaefektit, joissa pinnoite paksunee tai ohenee lähellä reunoja, ovat yleinen vika, joka voidaan minimoida oikealla telasuunnittelulla ja reunapadon hallinnalla.
Toinen ominaisuus on linjanopeuden vakaus. Nopeuden vaihtelut aiheuttavat vaihtelua pinnoitteen painossa ja uunin viipymäajassa. Luotettava käyttöjärjestelmä synkronoiduilla moottoreilla ja suljetun silmukan jännityksensäädöllä on välttämätön sekä kela- että paneelilinjoille. Kolmas ominaisuus on energiatehokkuus. Kuivausuunit kuluttavat suuria määriä kaasua tai sähköä; lämmön talteenottojärjestelmät, parempi eristys ja optimoitu ilmavirta voivat vähentää energiakustannuksia 20–30 prosenttia. Neljäs ominaisuus on puhdistuksen ja huollon helppous. Koneet, joissa on pikavaihtotelat, esteettömät uunin ovet ja minimaaliset kuolleet alueet, joihin maali voi kerääntyä, vähentävät värinmuutosten välistä aikaa.
| Ominaisuus | Miksi sillä on väliä | Varmistusmenetelmä |
|---|---|---|
| Pinnoitteen paksuuden tasaisuus | Vaikuttaa ulkonäköön, suorituskykyyn ja materiaalikustannuksiin | Suorita päällystetyt näytteet; mittaa kuivakalvon paksuus useista kohdista |
| Lämpötilan säädön tarkkuus | Määrittää kovettumisasteen ja värin yhtenäisyyden | Tarkista uunin vyöhykejako, tallentimen tiedot ja metallin huippulämpötilan lukemat |
| Vaihtonopeus | Vähentää seisokkeja värien ja tuotteiden välillä | Pyydä dokumentoidut vaihtoajat olemassa olevilta asiakkailta |
| Automaatio ja tiedonkeruu | Mahdollistaa tasaisen laadun ja jäljitettävyyden | Tarkista PLC-toiminnot, hälytyshistoria ja raportointiominaisuudet |
| Vaatimustenmukaisuustodistukset | Vahvistaa turvallisuus- ja laatustandardit | Tarkista ISO 9001, CE-sertifiointi ja sähköturvallisuusasiakirjat |
Automaation merkitys kasvaa. Nykyaikaiset päällystyslaitteet voivat tallentaa satoja tuotereseptejä, säätää automaattisesti telojen välejä, asettaa uunin lämpötiloja ja kirjata kunkin erän tuotantotiedot. Tämä ei ole luksusta; se on käytännöllinen vaatimus, kun tuotetaan useita värejä ja paneelityyppejä yhdessä tehtaassa. Jäljitettävyys on arvokasta myös rakennusalan asiakkaille, joissa projektidokumentaatio vaatii toisinaan pinnoitustodistuksen jokaiselle toimitetulle erälle. Päällystyslaitelinja, jossa on tiedonkeruuominaisuus, tekee näiden sertifikaattien luomisesta helppoa.
Ostajien tulee myös arvioida mekaanisen rakenteen laatua. Paksuseinäiset rungot, tarkkuushiotut telat, korroosionkestävät maaliastiat ja hyvä laakeripesän tiivistys edistävät pitkää käyttöikää. Lisäksi varaosien saatavuus on käytännön huolenaihe. Päällystyslaitteiden toimittaja, jolla on paikallinen varasto tai nopea kansainvälinen toimitus, voi vähentää pitkien seisokkien riskiä. Kun toimittaja on myös valmistaja, on helpompi saada suoraan alkuperäisiä varaosia ja teknistä tukea.
Päällystyslaitteet ovat alttiina jatkuvalle kulumiselle hankaavien täyteaineiden, syövyttävien liuottimien ja korkeiden lämpötilojen vuoksi. Kurillinen huoltoaikataulu on tehokkain tapa suojata investointi. Huolto tulee organisoida kolmeen tasoon: päivittäinen siivous, viikoittainen tarkastus ja kuukausi- tai neljännesvuosittainen ennaltaehkäisevä huolto. Päivittäiseen puhdistukseen kuuluu päällystystelojen pyyhkiminen, maalipohjan ja kiertolinjojen puhdistaminen sekä uunin pakoputken tukoksen tarkistaminen. Monet pinnoitevirheet, kuten raidat, kuplat ja likatäplät, johtuvat riittämättömästä puhdistuksesta eikä mekaanisesta viasta.
Päällystystelat itsessään ovat kulutukselle herkimpiä komponentteja. Kumipäällysteiset applikaattoritelat menettävät vähitellen tarkan halkaisijansa ja pintakäsittelynsä, mikä muuttaa pinnoitteen painoa ja kuviota. Vakiokäytäntö on mitata rullan halkaisija säännöllisesti ja kunnostaa tai vaihtaa kumipäällyste valmistajan suosituksen mukaisesti. Myös annostelurulla ja vastarulla tulee tarkastaa reunan kulumisen ja naarmujen varalta. Telojen vaihdossa on tärkeää käyttää maalattavalle maalijärjestelmälle oikeaa kumin kovuutta ja pintaprofiilia.
Kuljettajan koulutus on usein unohdettu osa kunnossapitoa. Hyvin koulutettu käyttäjä voi tunnistaa kehittyvän ongelman varhaiset oireet, kuten pinnoitteen värin lievän muutoksen, uusien pienten kraatterien kuvion tai uunin tuulettimen epätavallisen äänen. Varhainen havaitseminen mahdollistaa huollon ajoituksen suunnitellun seisokkiajan aikana hätätilanteen sijaan. Monet päällystyslaitteiden valmistajat, myös etäpalvelua tarjoavat, voivat valvoa koneen tietoja ja varoittaa laitosta, kun parametrit poikkeavat normaalialueen ulkopuolelle.
Päällystyslaiteteollisuus kehittyy tiukempien ympäristömääräysten, korkeampien työvoimakustannusten ja räätälöityjen paneelien kasvavan kysynnän seurauksena. Yksi suuri suuntaus on siirtyminen vähä-VOC- ja vesipohjaisiin pinnoitusjärjestelmiin. Vesiohenteiset maalit vaativat erilaisia uuniolosuhteita ja usein pidemmän kuivausosan. Päällystyslaitteiden valmistajat suunnittelevat siksi uuneja, joissa ilmanvaihto on korkeampi ja kosteussäätö tarkempi. Toinen trendi on robotti- ja automatisoitujen käsittelyjärjestelmien käyttöönotto vähentämään manuaalisen paneelin syöttämisen ja pinoamisen tarvetta, mikä parantaa sekä turvallisuutta että johdonmukaisuutta.
Digitaalisesta painatuksesta on tulossa tärkeä täydennys tavanomaiseen pinnoitukseen. Digitaalisella painalluksella alumiinikomposiittilevyjen tuotantolinjalla voidaan luoda valokuvakuvia, puunsyistä pintakäsittelyä ja kivikuvioita ilman, että tarvitaan useita näyttöjä tai sylintereitä. Digitaalinen tekniikka on erityisen arvokasta lyhytkestoisissa ja pitkälle räätälöityissä arkkitehtuuriprojekteissa. Tulevaisuudessa hybridilinjoilla voidaan yhdistää perinteinen pohjakerroksen rullapinnoitus koristekerroksen digitaaliseen painatukseen, mikä antaa valmistajille molempien maailmojen parhaat puolet.
Energiatehokkuuteen kiinnitetään enemmän huomiota kuin koskaan pinnoituslaitteiden suunnittelussa. Tehokkaat polttimet, lämmön talteenotto uunin pakokaasuista ja parannettu lämmöneristys vähentävät pinnoitusprosessin hiilijalanjälkeä. Jotkut uudet linjat käyttävät sähköisiä infrapunalämmittimiä ohuiden pinnoitteiden nopeaan kovettumiseen, mikä voi olla tehokkaampaa kuin suuret konvektiouunit. Korkean energiahinnan maissa toimiville tehtaille nämä innovaatiot voivat lyhentää päällystyslaiteinvestoinnin takaisinmaksuaikaa.
Lopuksi modulaarinen suunnittelu on nousemassa keskeiseksi periaatteeksi. Yksikäyttöisen pinnoituslinjan rakentamisen sijaan toimittajat, kuten Zhangjiagang Hongyang Machinery Equipment Co., Ltd., suunnittelevat modulaarisia asemia, jotka voidaan konfiguroida uudelleen tuotevalikoiman muuttuessa. Modulaarinen lähestymistapa antaa valmistajalle mahdollisuuden aloittaa peruspinnoituslinjalla ja lisätä myöhemmin painoaseman, laminointiyksikön tai ylimääräisen väripäällystimen vaihtamatta koko järjestelmää. Tämä joustavuus houkuttelee erityisesti keskisuuria yrityksiä, jotka haluavat kasvattaa tuotevalikoimaansa asteittain.
Mitä eroa on päällystyslinjalla ja päällystyslaitteistolla?Päällystyslaitteistolla tarkoitetaan yksittäisiä koneita, jotka levittävät ja kovettavat pinnoitteita, kuten telapinnoituslaitteita, uuneja ja esikäsittelyjärjestelmiä. Päällystyslinja on täydellinen integroitu järjestelmä, joka yhdistää nämä koneet materiaalinkäsittelylaitteisiin, ohjaimiin ja turvalaitteisiin. Päällystyslaitteita ostaessaan ostajan tulee ajatella koko mallistoa varmistaakseen, että kaikki komponentit toimivat yhdessä tehokkaasti. |
Kuinka paljon metallikomposiittipaneelien pinnoituslinja maksaa?Hinta riippuu linjan leveydestä, linjan nopeudesta, automaatioasteesta ja siitä, sisältääkö linja esikäsittely- ja laminointiasemat. Täydellinen ACP-tuotantolinja pinnoituskyvyllä on merkittävä pääomainvestointi. Ostajien tulee pyytää eriteltyjä tarjouksia useilta päällystyslaitteiden toimittajilta ja vertailla toimitusten laajuutta, käyttöönottopalveluita, koulutusta ja takuuehtoja pelkän perushinnan vertailun sijaan. |
Mitkä pinnoituslaitteet sopivat parhaiten A2-kokoisten paloturvallisten paneelien tuotantoon?A2-palonkestävän paneelin tuotanto vaatii laitteita, jotka pystyvät käsittelemään mineraalitäyteisiä ydinmateriaaleja ja levittämään tasaisesti ohuita liimakerroksia. Päällystysaseman on säilytettävä tiukka paksuuden hallinta myös korkeaviskositeettisilla liimoilla. Siihen liittyvän ydintuotantolinjan tulee sisältää myös tarkat täyteaineen syöttö- ja sekoitusjärjestelmät. Erikoispinnoituslaitteiden valmistaja voi suositella linjakokoonpanoa, jossa A2-ydinlinja yhdistetään paneelien kokoonpanolinjaan erinomaisen sidoslaadun saavuttamiseksi. |
Voinko käyttää yhtä pinnoituslinjaa sekä alumiinipaneeleille että teräspaneeleille?Kyllä, oikealla suunnittelulla. Teräs ja alumiini vaativat erilaisen esikäsittelykemian, ja teräsnauha on raskaampaa, mikä vaikuttaa jännityksenhallintaan ja uunin kuormitukseen. Kaksitehoisessa pinnoituslinjassa on oltava erilliset esikäsittelyosat kullekin metallille tai kytkettävä kemikaalien syöttöjärjestelmä. Päällystyspää ja uuni voivat yleensä pysyä samoina, mikäli linjan nopeus säädetään alustan eri lämpöominaisuuksien mukaan. |
Kuinka kauan pinnoituslaitteiden asennus ja käyttöönotto kestää?Asennusaika riippuu linjan monimutkaisuudesta ja paikan olosuhteista. Pieni paneelipinnoituslinja voidaan asentaa neljästä kahdeksaan viikossa, kun taas täysalumiininen pinnoituslinja pitkällä uunilla ja useilla asemilla voi kestää kolmesta kuuteen kuukautta. Käyttöönottojakso sisältää mekaanisen linjauksen, sähköjohdotuksen, koeajot ja kuljettajan koulutuksen. Jotkut toimittajat ilmoittavat, että niiden käyttöönottoaika on alan keskiarvoa lyhyempi modulaarisen esikokoonpanon ja kokeneiden asennustiimien ansiosta. |
Mitä myynnin jälkeistä tukea minun pitäisi odottaa pinnoituslaitteiden toimittajalta?Luotettava toimittaja tarjoaa asennusvalvontaa, käyttäjäkoulutusta, dokumentoidun varaosaluettelon ja teknisen etätuen. Suuret toimittajat voivat tarjota myös maailmanlaajuisia hätäpalveluita. Ostajien tulee varmistaa vasteaika, varaosien saatavuus kohdealueella ja se, voiko toimittaja lähettää huoltoinsinöörin suuriin korjauksiin. Nämä tekijät ovat tärkeämpiä kuin pienet erot alkuperäisessä hintanoteerauksessa. |
Päällystyslaitteiden arvioinnin tueksi seuraavat resurssit tarjoavat teknistä taustaa ja projektitietoja. Näillä sivuilla kerrotaan, miten päällystysprosessit vaikuttavat valmiiden tuotteiden laatuun ja kuvataan uutta tuotantolinjaa suunnittelevien ostajien saatavilla olevia palveluita.
Päällystyslaitteet ovat pitkän aikavälin voimavara, joka muokkaa metallien viimeistelyyrityksen laatua, kustannusrakennetta ja mainetta markkinoilla. Paras lähestymistapa on nähdä osto prosessiratkaisuna yksinkertaisen koneoston sijaan. Aloita tuotespesifikaatiosta, määritä vaadittu linjan nopeus ja pinnoitusteho ja työskentele sitten kokeneen päällystyslaitteiden valmistajan kanssa suunnitellaksesi linjan, joka sopii laitoksen sijoitteluun, budjettiin ja kasvusuunnitelmiin.
Nykyään valmistajilla on käytössään laaja valikoima päällystyslaitteita yksittäisistä päällystyslaitteista ja uuneista täysin automatisoituihin kelapinnoitus- ja komposiittipaneelien tuotantolinjoihin. Arvioimalla tekniset ominaisuudet, huoltovaatimukset ja toimittajien kyvyt pätevä tiimi voi valita laitteet, jotka tarjoavat tasaisen tuoton, alhaiset tuotantokustannukset ja vahvan tuen koko koneen käyttöiän ajan. Yksityiskohtaiseen valintaprosessiin panostettu ponnistelu maksetaan moninkertaisesti takaisin vähemmällä hylkäysmäärällä, lyhyemmillä vaihtoajoilla ja paremmalla asiakastyytyväisyydellä.
Ekstruusiotyyppi Zero Water Absorb A2 palamaton metalli (alumiini) komposiittipaneelien tuotantolinja: lyhyt vastaus valmistajille Levyvalmistaja, joka on nähnyt kuoriutumislujuuden putoavan A2-paneelierään märän toimituskauden jälkeen, haluaa yleensä seuraavalta linj...
View MorePalamaton palamaton komposiittilevyjen tuotantolinja: lyhyt vastaus ostajille Ostaja suunnittelee uutta Palamaton palamaton komposiittilevyjen tuotantolinja alkaa yleensä yhdellä käytännön kysymyksellä: mitkä linjan osat ratkaisevat, läpäiseekö val...
View MoreWhat Is a PE Physical CO2 Foaming Metal Composite Panel Production rivi? A PE physical CO2 foaming metal composite panel production line is a continuous system that injects carbon dioxide into molten polyethylene (PE), forms a lightweight foamed core sheet, and bonds ...
View MoreHankkeen yleiskatsaus: 4 miljoonan neliömetrin ACP-linja Keski-Aasiassa The HYFH1800 A2B13D alumiinikomposiittipaneelien tuotantolinja on toimitettu asiakkaalle Keski-Aasiassa, joka on Belt ja Roadin avainalue. Linja on suunniteltu vuotuiselle kapasiteetill...
View More
Tanshang Village Industrial Clusters, Ganghua Road, Jingang Town, Zhangjiagangin kaupunki, Jiangsun provinssi, Kiina

+86-18862679789
+86-15555592012
+86-13140831504

+86-0512-56720211

admin@evertopest.com
admin@acp-line.com
Tekijänoikeus © Zhangjiagang Hongyang Machinery Equipment Co., Ltd. Kaikki oikeudet pidätetään. Mukautetut komposiittipaneelien tuotantolinjan valmistajat