Pyydä tarjous

+86-18862679789


admin@evertopest.com

Kylmämuovaus on termi, jonka tuotantopäälliköt ja hankintatiimit kuulevat yhä uudelleen, kun he alkavat arvioida metallikomposiittilevylinjoja. Metallintyöstön kannalta kylmämuovaus tarkoittaa metallin muotoilua huoneenlämpötilassa ilman työkappaleen esikuumennusta. Komposiittilevyteollisuudessa sama periaate ohjaa alumiini- tai teräspintojen rullamuovaamista, kalvon välisen rakenteen kylmälaminointia, kohokuviointia, poimutusta ja useita apuvaiheita, jotka tekevät metallikäämistä litteiksi, palonkestäviksi rakennuspaneeleiksi. Johtopäätös tulee ensin: olitpa levyvalmistaja, laitteiden tukkumyyjä tai ostaja, joka suunnittelee uutta tuotantolinjaa, kylmämuovausosan laatu ratkaisee kaiken loppupään tarkkuuden, nopeuden ja käyttökustannukset.
A1A2 ACP Line -alustan takana oleva yritys, Zhangjiagang Hongyang Machinery Equipment Co., Ltd., on rakentanut tuotantojärjestelmänsä juuri tämän logiikan ympärille. Raskaiden lämmityslaitteiden sijaan sen metallikomposiittipaneelien tuotantolinjat käyttävät ohjattua kylmämuovaustekniikkaa ohuiden galvanoitujen teräs- tai alumiinipintojen muotoilemiseen, pitävät tiukat mittatoleranssit ja sitovat A2 palamattomia tai B1 paloa hidastavia ytimiä paineen alaisena. Tästä syystä tämän oppaan loppuosassa tarkastellaan tarkasti, kuinka kylmämuovaus toimii, miksi se ylittää kuumamuovauksen useimmissa paneelityypeissä ja mitä sinun tulee tarkistaa ennen kylmämuovauslinjan ostamista valmistajalta tai toimittajalta.
Kylmämuovaus on nykyaikaisen metallikomposiittilevytuotannon ydin, koska se ohjaa tasaisuutta, toleransseja, energiankulutusta ja palonkestävyyttä samanaikaisesti.
Kylmämuovaus on ryhmä metallintyöstöprosesseja, jotka suoritetaan ympäristön lämpötilassa tai lähellä sitä ilman työkappaleen tahallista kuumennusta. Perinteisessä valmistuksessa se sisältää kylmäpäällystyksen, kylmäpuristuksen, kylmävalssauksen, taivutuksen, leimaamisen ja vedon. Koska metalli pysyy uudelleenkiteytyslämpötilansa alapuolella, materiaali kovettuu muotoutuessaan, minkä vuoksi kylmämuovattujen osien myötölujuus on yleensä korkeampi kuin saman geometrian kuumamuovauksella.
Metallikomposiittipaneeleissa kylmämuovaus näkyy neljällä käytännön alueella: metallipintojen muotoileminen litteiksi tai profiloiduiksi levyiksi, poimutus- tai kolmiulotteisten rakenteiden muodostaminen, koristekuvioiden kohokuviointi ja kuoren puristusliittäminen ytimeen kylmälaminointiasemalla. Yhteinen lanka on, että metallia ei lämmitetä yli noin 30-50 celsiusastetta. Energia menee telan paineeseen, rulliin, syöttökäyttöihin ja laminointivoimaan uunin tai lämpööljyjärjestelmän sijaan.
Kylmämuovauksella on merkitystä sekä tuotteiden laadun että liiketoiminnan talouden kannalta. Laatupuolella kylmämuovattu kuori pitää pinnoitteensa ehjänä, välttää lämpövääristymiä ja pitää tasaisen paksuusprofiilin paneelin leveydellä. Taloudellisella puolella kylmäreitti kuluttaa vain murto-osan kuumamuovauksen tai kuumalaminoinnin tarvitsemasta energiasta, mikä näkyy erityisesti linjoilla, jotka kulkevat kolmessa vuorossa päivässä.
| Vertailukohde | Kylmämuovaus | Kuumamuovaus |
|---|---|---|
| Muodostumislämpötila | Ympäristö, yleensä alle 40°C | Satoja Celsius-asteita seoksesta ja prosessista riippuen |
| Energiankulutus | Matala; hallitsevat mekaaniset käyttölaitteet ja pumput | korkea; tarvitaan lämmitystä, pitoa ja ohjattua jäähdytystä |
| Pintakäsittely | Erinomainen; pinnoitteet ja kalvot eivät vaurioidu | Oksidihilse tai värimuutos on mahdollista, jos prosessin ohjaus on heikko |
| Mitattoleranssi | Erittäin hyvä; tyypillinen leveystoleranssi ±0,2 mm | Hyvä, mutta lämpösupistus on otettava huomioon |
| Mekaaninen lujuus | Jännityskarkaisu lisää myötölujuutta | Lujuus riippuu yleensä seoksen lämpökäsittelystä myöhemmin |
| Työkalujen kuluminen | kohtalainen; karkaistut telat kestävät pitkään | Korkeampi, erityisesti toistuvien lämpöjaksojen aikana |
| Tyypilliset paneelilinjat | ACP, A2 tulenkestävä, hunajakenno, aallotettu, kaksoismetallilinja | Kuumalaminointilinjat, paksumpien levyjen kuumapuristus, kuumapuristusprofiilit |
Taulukosta erottuu yksi johtopäätös rakennusmateriaalialalla: kylmämuovaus on vakioreitti noin 1,5 mm:n vaaleille nahoille, joka kattaa lähes kaikki markkinoilla olevat arkkitehtoniset metallikomposiittilevyt.
Kylmämuovaus ei ole niche-prosessi metallikomposiittipaneeleissa; se on oletusarvoinen teknologinen perusta kevyiden ACP-, A2-, hunajakenno-, aaltopahvi- ja kaksoismetallipaneelien tuotannossa.
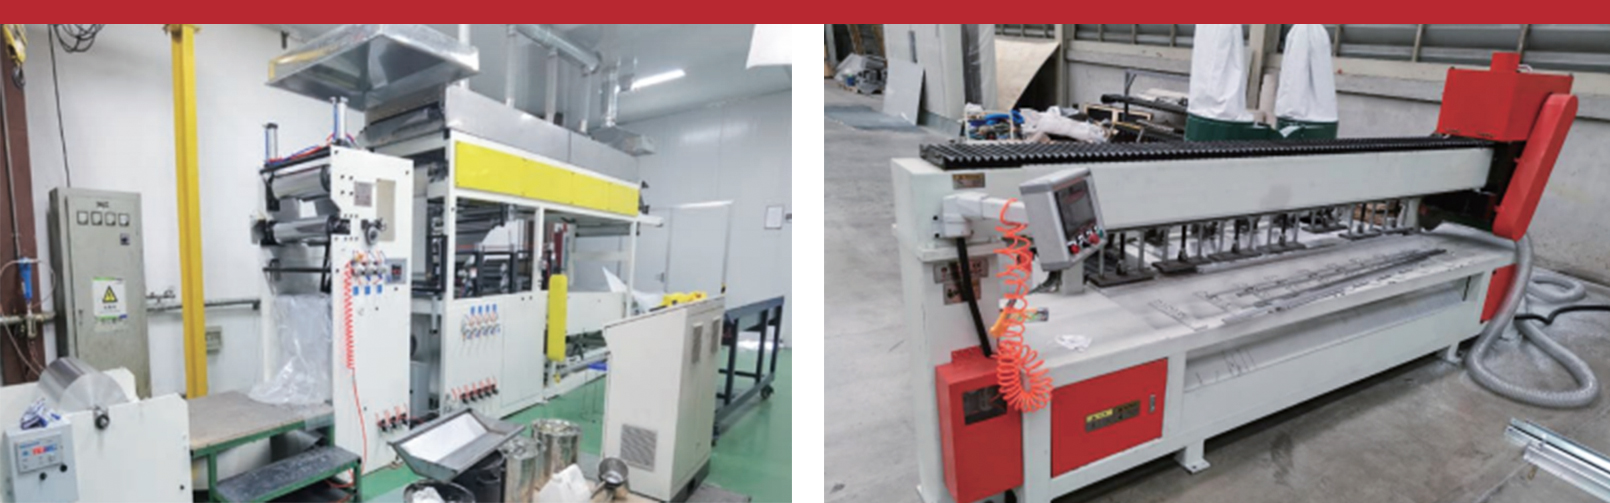
Täydellinen kylmämuovauskomposiittipaneelisarja yhdistää useita muovaus- ja käsittelyasemia yhdeksi jatkuvaksi virtaukseksi. Alla oleva järjestys on tyypillinen alumiinikomposiittipaneelilinjalle, ja se pätee myös pienillä muutoksilla A2-palonkestäviä linjoja ja kaksoismetallilinjoja.
 Kylmämuovattava alumiinikomposiittilevyjen tuotantolinja Tämä automatisoitu linja valmistaa jatkuvasti alumiinikomposiittipaneeleja, joissa on räätälöitävissä olevat loppumitat ja joissa on tarkka usean vyöhykkeen lämpötilan säätö ja vahva sidos alumiinifolion ja ydinmateriaalien välillä, mikä tekee siitä luotettavan ydinvalinnan AKT-valtioiden valmistukseen. Näytä tuote →
Jokainen asema kuuluu kylmämuovauskonseptiin, koska lämpöä ei käytetä muodon saavuttamiseen. Kylmälaminointi on erityisen tärkeää A2-palonkestävissä paneeleissa. A2-paneeleissa käytetyt mineraaliydinmateriaalit sisältävät yleensä hydratoituja yhdisteitä ja epäorgaanisia täyteaineita, jotka voivat hajota pitkäaikaisessa lämmössä. Koko prosessin pitäminen kylmänä suojaa ydinkemiaa, säilyttää paneelin palamattomuuden ja välttää lämpölaitteiden pääoma- ja käyttökustannukset.
Hankinnan näkökulmasta tämä on myös se osa, jossa luotettava valmistaja erottaa itsensä yksinkertaisesta koneen myyjästä. Kylmämuovauslinja on toisistaan riippuvaisten käyttöjen järjestelmä: kelauskoneen on syötettävä tarkasti telanmuodostajan nopeudella, liimapäällystimen on seurattava linjan nopeutta ja laminointitelojen on pidettävä tasainen paine reunasta reunaan. Jos jokin moduuli on huonosti sovitettu, koko linja ei saavuta nimellistehoaan riippumatta siitä, kuinka nopeasti kukin yksittäinen moottori käy.
Käytännön lopputulos levyvalmistajalle on suoraviivainen: hyvin suunnitellulla kylmämuovauslinjalla voidaan pitää valmiin paneelin leveystoleranssi ±0,2 mm, diagonaaliero alle 1 mm ja tasaisuus, joka täyttää sekä julkisivu- että sisäasennusvaatimukset.
Kylmämuovattava komposiittipaneelilinja on synkronoitu tarkkuusjärjestelmä; Yhteensopiva syöttö-, pinnoitus-, hylsynkäsittely- ja laminointipaine erottaa luotettavan tuotantolinjan itsenäisten koneiden kokoelmasta.
Erilaiset paneelirakenteet vaativat erilaisia kylmämuovaustoimenpiteitä. Alla on kuvattu neljä yleisintä tyyppiä, minkä jälkeen tyypilliset linjakokoonpanot, joita ostaja kohtaa markkinoilla. Näiden tyyppien ymmärtäminen auttaa sinua esittämään tarkempia kysymyksiä, kun vertaat laitetoimittajien ehdotuksia.
Kylmävalssaus on useimpien metallikomposiittilinjojen sydän. Pitkää metallinauhaa taivutetaan asteittain pyörivien telojen avulla, kunnes se saavuttaa halutun profiilin. Koska jokainen rullaasema lisää vain pienen määrän muodonmuutosta, prosessi on vakaa, nopea ja pystyy tuottamaan pitkiä pituuksia tasaisilla poikkileikkauksilla. Sitä käytetään tasapinnoille, aallotettuihin profiileihin, kolmiulotteisiin alumiinisydänpaneeleihin ja sandwich-paneelien sivuprofiileihin.
Puristustaivutus ja stanssaus käytetään reunoihin, kulmiin, vahvistuksiin ja erityisiin kolmiulotteisiin muotoihin. Ne toimivat pakottamalla aihion stanssausta vasten. Komposiittipaneelitehtaissa näitä prosesseja esiintyy usein reunataitto- ja jälkimuovausvaiheessa, jolloin paneelit saavat lopulliset tehdastaivutuksensa piiloliitosjärjestelmille tai ikkunoiden monimutkaisille yksityiskohdille.
Kylmä kohokuviointi luo koristeellisia pintakuvioita painamalla ihoa kaiverrettujen telojen tai levyjen väliin. Koska lämpöä ei esiinny, pinnoite pysyy ehjänä ja kohokuvio säilyttää terävän, yhtenäisen ulkonäön. Tämä on houkutteleva vaihtoehto arkkitehtonisille paneeleille, jotka tarvitsevat tekstuuria ilman erillistä maalaustoimintoa.
Kylmälaminointi lujittaa ihon, liiman ja ytimen tasaiseksi komposiittipaneeliksi telan paineen alaisena ympäristön lämpötilassa. Se on määrittävä prosessi ACP-, A2-palamattomille, kennokenno- ja aaltopahvilinjoille. Paine, telaväli ja linjan nopeus ovat kolme muuttujaa, jotka määrittävät sidoslujuuden ja paneelin tasaisuuden, minkä vuoksi laminointiasema ansaitsee eniten huomiota tehdashyväksyntätesteissä.
Seuraava vaakasuuntainen luettelo näyttää päälinjakokoonpanot, jotka on rakennettu kylmämuovaustekniikan ympärille:
Jokainen kokoonpano muuttaa muutaman ydinmoduulin, mutta kylmämuovausperiaate pysyy samana. Kun ostaja ymmärtää tämän, on helpompi vertailla eri toimittajien tarjouksia ja tunnistaa, mitkä koneet voidaan myöhemmin konfiguroida uudelleen uudelle tuotevalikoimalle.
Suurin ero yleisen ACP-linjan ja erikoistuneen A2-, hunajakenno-, aaltopahvi- tai perävaunupaneelilinjan välillä ei ole se, käytetäänkö lämpöä, vaan se, kuinka kylmämuovausasemat on suunniteltu ydinmateriaalin, paneelin leveyden ja lähtönopeuden mukaan.
Kylmämuovatut metallikomposiittipaneelit palvelevat laajaa joukkoa kaupallisia ja teollisia loppukäyttäjiä. Alla oleva taulukko linkittää tärkeimmät sovellusskenaariot suositeltuun paneelirakenteeseen ja tuotantolinjan kriittisimpään valintapisteeseen.
| Sovellusskenaario | Suositeltu paneelityyppi | Kriittinen valintapiste |
|---|---|---|
| Korkeiden rakennusten julkisivut | A2 palamaton metallikomposiittipaneeli | A2-paloluokitus, vakaa laminointipaine, alhainen lämpöaltistus |
| Sisäseinät, katot ja opasteet | B1 palonestoaine tai standardi ACP | Pinnan laatu, värin tasaisuus, neliöhinta |
| Korroosionkestävä päällyste rannikkoalueilla | Alumiinikuori A2- tai hunajakennoytimellä | Esikäsittelyn laatu ja ihoseosten valinta |
| Kuorma-autojen ja perävaunujen koripaneelit | Metallikomposiittipaneeli perävaunun runkoon | Tasaisuus suurten paneelien päällä, iskunkestävyys, sidoksen kestävyys |
| Junien, linja-autojen ja liikennevälineiden sisätilat | Alumiininen hunajakennopaneeli | Paino-jäykkyyssuhde ja palo-ominaisuudet |
| LVI- ja laitekalvot | Väripinnoitetut alumiinifoliopaneelit | Pinnoitteen tasaisuus ohuella kylmämuovatulla kalvolla |
Kun hakemus on selkeä, valintakriteerit on helpompi määritellä. Ensimmäinen on paloteho. A2-luokan paneeleja tarvitaan moniin julkisivuprojekteihin, joten linjan tulee tukea A2 palamattomia ydinteloja tai rakeita, eikä kylmälaminointivaihe saa vahingoittaa ydintä. Toinen on leveys- ja paksuusalue. Jos myyntisuunnitelmassasi on 1220 mm, 1300 mm ja 1575 mm paneelit, linja tulee konfiguroida leveimmälle vaihtoehdolle, jotta kapeammat leveydet saadaan yksinkertaisesti trimmaamalla. Kolmas on linjan nopeus ja lähtö. Tyypillinen kylmämuovattava ACP-linja toimii 8-20 metriä minuutissa vaippaa varten, kun taas hunajakenno- ja A2-linjat kulkevat usein konservatiivisemmalla nopeudella, koska ytimen kohdistus ja liimaus edellyttävät vakaata viipymisaikaa.
Kaksi linjaperhettä ansaitsevat erityishuomiota eri asiakasryhmille. Rakennusten julkisivumarkkinoita palveleville tuottajille palamattomien metallikomposiittilevyjen A2-tuotantolinja on strateginen valinta, koska se vastaa suoraan rakennusmääräyksiin liittyviin rajoituksiin korkeissa kerrostaloissa. Valmistajille, jotka haluavat jäykän, kevyen paneelin massakuljetukseen ja sisäseiniin, alumiinikennokomposiittipaneelien tuotantolinja tarjoaa korkean jäykkyyden ja ennustettavan laadun.
A2 palamattoman tulenkestävän metallikomposiittipaneelin tuotantolinja Tämä täysin automatisoitu linja korvaa syttyvät ytimet epäorgaanisilla A2-luokitelluilla materiaaleilla, mikä mahdollistaa jatkuvan tuotannon 1-3 metriä minuutissa älykkäällä lämpötilansäädöllä, mikä vastaa suoraan korkeiden julkisivujen palokoodivaatimuksiin turvallisuuteen keskittyville valmistajille. Näytä tuote → Alumiininen hunajakennokomposiittipaneelien tuotantolinja Tämä patentoitu automatisoitu linja tuottaa kevyitä, lujia alumiinikennopaneeleja, jotka soveltuvat verhoseiniin, ilmailu-, rautatieliikenteeseen ja laivojen sisätiloihin. Ne tarjoavat korkean jäykkyyden ja ennustettavan laadun jatkuvalla tuotannolla ja tehokkaalla teholla. Näytä tuote → Ostajien tulee myös tarkistaa automaation taso. Kylmämuovauslinja, jossa on PLC-ohjatut käytöt, reseptien hallinta ja automaattinen pinoaminen, vähentää työvoimakustannuksia ja vaihtoaikaa. Sekä kotimaassa että kansainvälisesti paneeleja myyvälle valmistajalle tämä joustavuus vaikuttaa suoraan siihen, kuinka nopeasti linja voi vaihtaa 4 mm:n sandwich-paneelin ja 6 mm:n tai 8 mm:n rakennepaneelin välillä.
Valitse ensin paneelirakenne ja sitten linjakokoonpano; paloluokitus ja paneelin geometria määräävät lähes jokaisen kylmämuovauskomposiittilevylaitteiden ostopäätöksen.
Kylmämuovauksen ja kuumamuovauksen välinen energiavertailu ei ole abstrakti tekninen laskelma. Todellisessa komposiittipaneelitehtaassa lämmitys- ja jäähdytyslaitteet kuluttavat hallitsevan osan sähkö- ja lämpööljylaskusta. Kylmämuovausreitit pysyvät ympäristön lämpötilassa, joten niiden kulutus tulee pääasiassa käytöistä, hydrauliikasta ja ohjausjärjestelmistä. Kuumamuovausreitit lisäävät merkittävästi tehoa tuotteen lämmittämiseen, pitämiseen, jäähdyttämiseen ja ilmastointiin. Alla olevassa taulukossa on yhteenveto metallikomposiittilevyteollisuuden neljän reitin tyypillisistä ominaisenergia-arvoista nykyaikaisten tuotantoympäristöjen yleisten toimintalukujen perusteella.
Ensimmäisessä palkissa näkyy kylmävalssaus, jonka teho on noin 35-45 kWh prosessoitua metallitonnia kohden, mikä on nykyaikaisten ACP-pinnoitteiden saavuttama alue. Toinen tanko asettaa kylmälaminoinnin samalle tasolle, koska laminointiasema tarvitsee vain puristusteloja ja servoja, kun se on oikein tasapainotettu syöttölinjan kanssa. Kuumalaminointi näyttää huomattavasti korkeammalta, noin 70-80 kWh per tonni, koska liimakalvon tai lämpööljyjärjestelmän on lämmitettävä koko kerros määriteltyyn lämpötilaan ennen kuin sidos voi muodostua. Saman kevyen materiaalin kuumamuovaus voi kuluttaa yli 120 kWh tonnia kohden, ja tämä luku ei usein sisällä pintakäsittelyyn tarvittavaa energiaa lämmityksen jälkeen. Kaksi kylmäreittiä vähentävät siten ominaisenergiankulutusta noin 45 prosenttia kuumalaminointiin verrattuna ja noin 65 prosenttia kuumamuovaukseen verrattuna. Energia on vain osa tarinaa, sillä kylmillä reiteillä vältetään myös ulottuvuusliike, joka syntyy, kun paneeli jäähtyy 150 celsius- tai 200 celsiusasteesta huoneenlämpöön. Lämpöliike on yleinen syy paneelien piilojännityksiin, reunan aaltoilemiseen ja pinnoitteen mikrohalkeamiin, jotka kaikki tulevat rakennuksen omistajan nähtäville vasta asennuksen jälkeen. Käyttö ympäristön lämpötilassa lyhentää myös syklin aikaa, koska siinä ei ole lämmitysramppia eikä jäähdytyksen odotusaikaa ennen trimmaamista. Myös työkalujen käyttöikä paranee, koska telat ja meistit eivät koe jatkuvaa lämpölaajenemista ja supistumista. Lisäetuna on käyttömukavuus ja turvallisuus, sillä kylmämuovauslaitteet eivät säteile lämpöä ja palovammojen tai tulipalojen riski pienenee päivittäisessä tuotantoympäristössä. Kuumat reitit ovat edelleen välttämättömiä paksuille alumiinipuristeille, lujille metalliseoksille tai yli 3 mm:n mittalevyille, mutta nämä tuotteet eivät kuulu arkkitehtonisten metallikomposiittipaneelien normaaliin soveltamisalaan. Valmistajalle, joka valitsee kylmän ja kuuman tekniikan välillä, nämä tiedot osoittavat yksinkertaisen johtopäätöksen: kylmämuovaus on taloudellisesti ja teknisesti oikea reitti kevytkomposiittipaneeleille. Tästä syystä myös tässä oppaassa käsitellyt A2- ja ACP-tuotantolinjat on suunniteltu mieluummin kylmävalssauksen ja kylmälaminoinnin ympärille kuin kuumapuristukseen. Yhdistämällä energiansäästöt paremman tasaisuuden, alhaisempien työkalukustannusten ja lyhyemmän linjajalanjäljen kanssa, vuotuinen ero voi olla kuusinumeroinen säästö käyttölinjalla.
Kylmämuovaus vähentää ominaisenergiankulutusta noin 45 prosenttia kuumalaminointia vastaan ja noin 65 prosenttia kuumamuovausta vastaan ja parantaa samalla tasaisuutta, kiertoaikaa, työkalun käyttöikää ja työturvallisuutta.
Tuotantolinjan ostaminen on rakenteellinen investointi, ei rutiiniosto. Valmistajana, toimittajana tai tukkukauppiaana, joka suunnittelee paneeliliiketoimintaa, sinun on tarkistettava muutakin kuin hintalappu. Aloita sertifioinneista: hyvämaineisella toimittajalla tulee olla ISO 9001 -laatusertifikaatti ja CE-merkintä laitteille, koska nämä asiakirjat vaikuttavat suoraan kykyysi läpäistä tehdasauditoinnit ja myydä paneeleja vaativilla markkinoilla.
Tutki seuraavaksi suunnittelupohjaa. Linjan takana olevan yrityksen pitäisi pystyä näyttämään patentit, standardiosallistumistietueet ja referenssiasennukset. Esimerkiksi A1A2 ACP Line -alustan valmistaja on osallistunut arkkitehtoniseen sisustukseen tarkoitettujen palamattomien metallikomposiittipaneelien standardin laatimiseen ja toteaa, että sen laitteet palvelevat suurta osaa maailman 20 suurimmasta metallikomposiittipaneelien valmistajasta. Käsitteletpä näitä lausuntoja todisteina tai lähtökohtana tiukempien kysymysten esittämiselle, ne osoittavat, että toimittaja toimii toimialan tasolla eikä pelkkänä kaupankäynnin välittäjänä.
Kolmanneksi vertaa todellisia linjakomponentteja. Täydellisen kylmämuovauslinjan tulee sisältää ainakin nämä moduulit: kelaus, tasoitin, servo-leikkausyksikkö, kylmävalssaus- tai profilointiasema, esikäsittelyosa, pinnoitus- tai liima-applikaattori, hylsynsyöttöyksikkö, kylmälaminaattori, trimmausyksikkö ja automaattinen pinoaja. Apulaiteluettelon tulee kattaa tukikoneet, kuten kolmirullainen tasoituskone, leikkuukone, nostolava ja kelakippi, koska ne määrittelevät kuinka sujuvasti linja toimii päivittäisessä tuotannossa.
| Tarkista kohde ISO 9001 ja CE-sertifiointi Patentit ja normaali osallistuminen Täydellinen moduuliluettelo kelaamisesta pinoamiseen Käyttöönotto ja etähuoltokirja Varaosien saatavuus ja kuljettajan koulutus | Miksi sillä on väliä Määrittää auditointivalmiuden ja vientihyväksynnän Näyttää suunnittelusyvyyden viivan takana Vältä puuttuvien apulaitteiden piilokustannukset Vähentää seisokkeja ja käynnistysriskiä Suojaa pitkän aikavälin tuottavuutta ja prosessitaitoa |
Neljänneksi, arvioi asennus- ja käyttöönottokyky. Kylmämuovauslinjat tarvitsevat tarkan kohdistuksen, telavälin kalibroinnin ja koordinoidun parametriasetuksen kaikissa asemissa. Toimittaja, jolla on projektipalvelut, etäpalvelu ja paikan päällä tapahtuva käyttöönotto, voi lyhentää käynnistysaikaa ja lyhentää operaattoreiden oppimiskäyrää. Tässä esitettyjen linjojen takana oleva valmistaja mainostaa 48 tunnin maailmanlaajuista hätäapua ja käyttöönottojakson sanotaan olevan noin 30 prosenttia lyhyempi kuin alan keskiarvo. Nämä ovat hyödyllisiä vertailukohtia, joiden avulla mitä tahansa toimittajaa voi pyytää vastaamaan tai selittämään.
Lopuksi laske kokonaistuotannon kustannukset, ei vain laitteiden hintaa. Sisällytä energia, lattiapinta-ala, käyttäjien määrä, huolto, meistit ja vaihtohäviöt. Tässä laskelmassa kylmämuovaustekniikka yleensä voittaa, koska se eliminoi lämmitysasennuksen, vähentää huoltoa ja pitää linjan kompaktina.
Luotettavan kylmämuovattavan komposiittipaneelilinjan toimittajan määrittelee prosessin suunnittelun syvyys, sertifikaatit, integroitu moduuliluettelo ja osoitettu projektipalvelukyky, ei alhaisin tarjous.
Kylmämuovauslinja kulkee tuhansia syklejä vuorossa, ja pienet muutokset telan paineessa, liiman viskositeetissa tai ytimen paksuudessa voivat aiheuttaa näkyviä vikoja. Kurillinen huolto-ohjelma estää useimmat niistä. Päivittäisiin tarkastuksiin tulee sisältyä muotoilutelojen kunto, laminointiraon yhdensuuntaisuus, hydraulipaine, servokooderin signaalit ja liimansiirtojärjestelmän puhtaus. Viikoittaisten tarkastusten tulee kattaa rullalaakerit, ketjun kireys, vaihteistojen voitelu ja paksuusmittareiden kalibrointi.
Alla olevassa taulukossa on lueteltu yleisimmät kylmämuovauskomposiittilevylinjojen viat tyypillisine syineen ja korjauskeinoineen. Käytä sitä ensimmäisen rivin viitteenä, kun laadunvalvonta ilmoittaa ongelmasta leikkausasemalla.
| Oire | Todennäköinen syy | Korjaustoimenpide |
|---|---|---|
| Reunan aaltoilu | Epätasainen laminointipaine, liiallinen jännitys toisessa reunassa tai telan kohdistusvirhe | Tarkista rullan rako ja paineprofiili uudelleen; säädä reunan jännitystä; tarkista tasoitus |
| Huono tarttuvuus ihon ja ytimen välillä | Alhainen liimakerroksen paino, ytimen kosteus tai riittämätön paine | Tarkista liiman viskositeetti ja peittävyys; kuivaa ydin; lisää rullan painetta |
| Paksuuspoikkeama paneelin poikki | Kuluneet rullat, väärä rakoasetus tai epäjohdonmukainen ytimen paksuus | Vaihda tai hio telat uudelleen; kalibroi rako; ohjaa ytimen paksuutta |
| Pintanaarmuja | Likaantuneet telat, roskat iholla tai puuttuva suojakalvo | Puhdista rullat; lisää tai vaihda suojakalvo; tarkista irrotusalue |
| Ytimen ja ihon sivusuuntainen suuntausvirhe | Seurantavirhe syöttöpöydässä tai kuluneet sivuohjaimet | Kohdista syöttölinja; vaihda sivuohjaimet; tarkista sydämen kohdistusanturit |
Vikapöydän lisäksi kiinnitä erityistä huomiota kylmälaminointiteloihin. Ne ovat linjan eniten kuormitettuja komponentteja, koska ne puristavat komposiittisandwichia jatkuvasti suurella voimalla. Säilytä vararullat, mittaa niiden pintatila säännöllisesti ja vaihda ne ennen kuin profiili hajoaa. Pidä myös kirjaa liima-erien numeroista; Liiman suorituskyvyn muutokset ovat yleinen piilotettu syy ajoittaisille sidosvaurioille, joita on vaikea jäljittää ilman kirjaa.
Kylmämuovatun komposiittipaneelilinjan kallein vika ei ole rikki moottori; se on pieni, hiipivä kohdistusvirhe, joka kestää tuntikausia ennen kuin joku huomaa sen lähtöpaneeleissa.
Tässä ovat kysymykset, joita ostajat ja tuotantoinsinöörit kysyvät useimmiten kylmämuovauksesta metallikomposiittilevyjen tuotantolinjojen yhteydessä.
Metallikomposiittipaneelien kylmämuovaus on prosessi, jossa alumiini- tai teräspinnat muotoillaan ja ne liimataan ytimeen huoneenlämpötilassa tai lähellä sitä. Tyypillisiä operaatioita ovat ihoprofiilin kylmävalssaus, aallotus, kohokuviointi ja kylmälaminointi, joissa tarkkuustelat vahvistavat pinta-, liima- ja ydinkerroksia. Ei tarvita uunia tai lämpööljyjärjestelmää. Paneelit säilyttävät pinnoitteensa ja mittatarkkuutensa, mikä tekee kylmämuovauksesta suositellun menetelmän ACP-, A2-palonkestävässä, kenno- ja kaksoismetallilevytuotannossa.
Suurin ero on lämpötila. Kylmämuovaus tapahtuu ympäristön lämpötilassa, joten kevyt metallin jännitys kovettuu muotoillessasi, pintapinnoite pysyy vahingoittumattomana ja energiankulutus pysyy alhaisena. Kuumamuovaus vaatii työkappaleen kuumentamista sen uudelleenkiteytyslämpötilan yläpuolelle, mikä pehmentää metallia, mutta kuluttaa huomattavasti energiaa ja voi aiheuttaa lämpövääristymiä. Komposiittilevytuotannossa kylmämuovaus on standardi alle noin 1,5 mm paksuisille kalvoille. Kuumat reitit on varattu paksuille levyille tai erikoisseoksille, joissa muutoin vaadittaisiin suurta muovausvoimaa.
Kyllä. Itse asiassa kylmämuovaus on sopivin tapa A2 palamattomille paneeleille. A2-ytimet sisältävät mineraalitäyteaineita ja hydratoituja yhdisteitä, jotka voivat vaurioitua lämmön vaikutuksesta. Kylmälaminointiprosessissa käytetään tasaista painetta alumiinikalvojen kiinnittämiseksi A2-ytimeen ympäristön lämpötilassa, mikä säilyttää paloluokituksen ja välttää lämmityslaitteiden kustannuksia ja lattiapinta-alaa. Linjan esikäsittely-, liimaus-, telapaine- ja leikkausmoduulit on suunniteltu erityisesti A2-ydinteloille tai -rakeille.
Kylmämuovattavan ACP-linjan tyypilliset käyttönopeudet vaihtelevat välillä 8-20 metriä minuutissa paneelin paksuudesta, ydintyypistä ja pinnoitevaatimuksista riippuen. A2-linjat ja kennolinjat kulkevat usein alueen alapäässä, koska ytimen kohdistus ja liimaus tarvitsevat vakaan viipymäajan. Tuotantokapasiteetti määräytyy myös paneelin leveyden, vuororakenteen ja vaihtoajan mukaan. Tasapainoinen linja voi tuottaa useita miljoonia neliömetriä paneeleja vuodessa pienellä miehistöllä.
Metallikomposiittilevytehtaiden tyypillisiä lukuja käyttämällä kylmämuovaus ja kylmälaminointi kuluttavat noin 38-45 kWh prosessoitua metallitonnia kohden. Kuumalaminointi vaatii tyypillisesti noin 76 kWh per tonni ja kuumamuovausreitit voivat ylittää 120 kWh per tonni. Tämä säästää noin 45 prosenttia verrattuna kuumalaminointiin ja noin 65 prosenttia verrattuna kuumamuovaukseen. Jatkuvasti käynnissä olevalla suurella linjalla ero voi olla kuusinumeroinen vuotuinen sähkö- ja lämpöenergian aleneminen.
Tärkein tehtävä on laminointitelavälin ja paineprofiilin päivittäinen tarkastus. Kylmälaminaattori määrittää sidoslujuuden, paneelin tasaisuuden ja paksuuden tasaisuuden. Käyttäjien tulee mitata telojen molemmissa päissä oleva rako, tarkistaa hydrauli- tai servopaine ja tarkastaa rullan pinta likaantumisen varalta. Näiden tarkistusten kirjaaminen liima-erätietojen rinnalle auttaa havaitsemaan pienet muutokset ennen kuin ne muuttuvat romupaneeleiksi.
Kylmämuovaus vastaa kolmeen paneelin tuottajille tärkeimpään kysymykseen: kuinka litteä levy on, kuinka paljon energiaa sen valmistus maksaa ja pysyykö paloluokka vakaana jatkuvassa tuotannossa.
Kylmämuovaus on kypsä tekniikka, mutta silti se palkitsee valmistajat, jotka tutkivat sitä vakavasti. Prosessityypin, linjakokoonpanon ja toimittajan valinnalla on suora vaikutus paneelien laatuun, palotehokkuuteen, energiakustannuksiin ja kykyyn palvella kansainvälisiä rakennusprojekteja. Yritysten, jotka jo valmistavat alumiinikomposiittipaneeleja, päivityspolku viittaa palamattomiin A2-linjoihin, kennolinjoihin tai erilaisiin tuotteisiin, kuten aallotettuihin ja kohokuvioituihin paneeleihin, jotka kaikki perustuvat samoihin tässä artikkelissa käsiteltyihin kylmämuovausperiaatteisiin.
Kun arvioit koneita, katso esitteen pidemmälle. Kysy kylmävalssaimen toleranssista, laminaattorin paineen jakautumisesta, tavasta, jolla linja käsittelee ytimen paksuuden vaihtelua ja toimittajan ennätystä ulkomaisten käyttöönottolinjojen osalta. Luotettava valmistaja näyttää mielellään yksityiskohdat, antaa viitteitä ja selittää, kuinka jokainen linjan moduuli tukee lopullista paneelispesifikaatiota.
Seuraavat resurssit ovat hyödyllisiä lähtökohtia lisälukemista varten:
| Resurssi | Tarkoitus |
|---|---|
| Mikä on alumiinikomposiittipaneeli? | Ymmärrä ACP:n perusrakenne, materiaalit ja sovellukset ennen rivin valintaa. |
| Projektipalvelut | Tarkista asennus-, käyttöönotto-, etähuolto- ja tukiprosessi paikan päällä. |
Kylmämuovaus ei ole metallikomposiittilevytehtaan visuaalisesti dramaattisin osa, mutta se on se osa, joka määrittää, pysyvätkö paneelisi tasaiset, kustannukset ovat alhaiset ja asiakkaasi tyytyväisiä.
Yritykset, jotka yhdistävät kylmämuovausteknologian kurinalaiseen prosessinhallintaan, voivat tuottaa palonkestäviä, mittatarkkoja metallikomposiittipaneeleja kokonaiskustannuksilla, joihin vain harvat kuumamuovausreitit pystyvät vastaamaan.
Ekstruusiotyyppi Zero Water Absorb A2 palamaton metalli (alumiini) komposiittipaneelien tuotantolinja: lyhyt vastaus valmistajille Levyvalmistaja, joka on nähnyt kuoriutumislujuuden putoavan A2-paneelierään märän toimituskauden jälkeen, haluaa yleensä seuraavalta linj...
View MorePalamaton palamaton komposiittilevyjen tuotantolinja: lyhyt vastaus ostajille Ostaja suunnittelee uutta Palamaton palamaton komposiittilevyjen tuotantolinja alkaa yleensä yhdellä käytännön kysymyksellä: mitkä linjan osat ratkaisevat, läpäiseekö val...
View MoreWhat Is a PE Physical CO2 Foaming Metal Composite Panel Production rivi? A PE physical CO2 foaming metal composite panel production line is a continuous system that injects carbon dioxide into molten polyethylene (PE), forms a lightweight foamed core sheet, and bonds ...
View MoreHankkeen yleiskatsaus: 4 miljoonan neliömetrin ACP-linja Keski-Aasiassa The HYFH1800 A2B13D alumiinikomposiittipaneelien tuotantolinja on toimitettu asiakkaalle Keski-Aasiassa, joka on Belt ja Roadin avainalue. Linja on suunniteltu vuotuiselle kapasiteetill...
View More
Tanshang Village Industrial Clusters, Ganghua Road, Jingang Town, Zhangjiagangin kaupunki, Jiangsun provinssi, Kiina

+86-18862679789
+86-15555592012
+86-13140831504

+86-0512-56720211

admin@evertopest.com
admin@acp-line.com
Tekijänoikeus © Zhangjiagang Hongyang Machinery Equipment Co., Ltd. Kaikki oikeudet pidätetään. Mukautetut komposiittipaneelien tuotantolinjan valmistajat