Pyydä tarjous

+86-18862679789


admin@evertopest.com

2 mm:n alumiinikela menee telanmuodostuslinjaan huoneenlämmössä ja poistuu litteänä levynä, jolla on tiukat mittatoleranssit ja ilman lämmön aiheuttamaa hilsettä. Tämä on kylmämuovausprosessi toiminnassa. Alumiinikomposiittilevyjen, aaltopahvin, kennorakenteiden ja paloturvallisten komposiittilevyjen valmistajille kylmämuovausprosessi ei ole yksittäinen toimenpide, vaan sarja mekaanisia muotoiluvaiheita. Nämä vaiheet muokkaavat metallia sen uudelleenkiteytyslämpötilan alapuolella käyttämällä painetta, taivutusta, valssausta tai vetämistä. Tuloksena on puhdas pinta, ennakoitavat mekaaniset ominaisuudet ja korkea materiaalin käyttöaste.
Kylmämuovauksella on merkitystä, koska se säilyttää maalatun tai pinnoitetun kelan viimeistelyn. Toisin kuin kuumamuovauksessa, metallia ei tarvitse nostaa korkeaan lämpötilaan, joten muotoilun ja laminoinnin välillä ei ole oksidikerrosta, lämpövääristymiä eikä ylimääräistä puhdistuslinjaa. Metallikomposiittilevytehtaassa sama periaate koskee alumiinipäällysteitä, sinkkilevyjä, terästakalevyjä ja jopa hunajakennoytimissä käytettävää ohutta kalvoa. Jokainen näistä komponenteista voidaan muotoilla kontrolloidulla kylmämuovausprosessilla ennen liimausta tai lämpölaminointia.
Laitteiston näkökulmasta kylmämuovausprosessi on sisäänrakennettu kelakelauksiin, tasoittimiin, telanmuodostajiin, puristusjarruihin, aallotuskoneisiin ja leikkauslinjoihin. Nämä yksiköt toimivat yhdessä jatkuvana tuotantojärjestelmänä. Kun suunnittelemme metallikomposiittilevyjen tuotantolinjaa, aloitamme kylmämuovausasemilla, koska ne päättävät kuinka litteä, kuinka suora ja kuinka toistettava lopullinen paneeli on.
Metallikomposiittituotantolaitteiden valmistajana ja toimittajana näemme kylmämuovausprosessin siltana raakakelavaraston ja valmiiden rakennuspaneelien välillä. Työkalu, rullaprofiilit, syöttönopeus ja kireyden säätö vaikuttavat kaikki lopulliseen laatuun. Hyvin suunniteltu kylmämuovausprosessi vähentää myös romua, alentaa energiankulutusta ja mahdollistaa yhden linjan käsitellä useita paneelityyppejä.
Kylmämuovaus perustuu metallin plastiseen muodonmuutokseen. Kun levyyn, nauhaan tai kelaan kohdistetaan voimaa, materiaali taipuu ensin elastisesti ja sitten myöten. Kun jännitys ylittää myötörajan, metalli pysyy pysyvästi muotoiltuna työkalun poistamisen jälkeen. Tämä on fyysinen perusperiaate jokaisen komposiittipaneelilaitteissa käytettävän kylmämuovauksen takana.
Jokaisen kylmämuovausprosessin aseman on toimittava yhteisen toleranssijärjestelmän puitteissa. Jos kela vetää liian lujaa, se voi venyttää kelaa ja aiheuttaa leveyden vaihtelua. Jos tasoitin painaa liikaa, pintaan voi tulla merkintöjä tai työkarkaistua. Jos telanmuodostin on kohdistettu väärin, valmis profiili vääntyy. Tästä syystä täydellinen tuotantolinja tarvitsee integroidun nopeudensäädön ja huolellisen telasuunnittelun erillisten koneiden sijaan.
A2-kokoisten paloturvallisten komposiittilevyjen valmistajille kylmämuovausprosessi on erityisen tärkeä, koska mineraalitäyteinen ydin on jäykkä eikä helppo taivuttaa. Pintalevyt on siksi muodostettava ennen laminointia tai siten, että vältetään ytimen halkeilu. Tämä vaikuttaa toimintojen järjestykseen tuotantolinjan sisällä. Valmistajat, jotka ymmärtävät tämän suhteen, voivat tuottaa litteitä, vahvoja ja visuaalisesti puhtaita paneeleja vähemmällä jätemäärällä.
Ei ole olemassa yhtä kylmämuovausprosessia, joka sopisi jokaiselle metallikomposiittituotteelle. Valinta riippuu halutusta paneelin muodosta, tuotantomäärästä, materiaalilaadusta ja pinnan viimeistelystä. Alla olevat pääkategoriat kattavat menetelmät, jotka on yleisesti integroitu nykyaikaisiin komposiittipaneelilinjoihin.
Nauhojen jatkuva taivutus
pyörivien telineiden läpi.
Ihanteellinen pitkille paneeleille
kylkiluut, poimutukset ja vakio
poikkileikkaukset.
Lävistin puristaa peltiä
V-muottiin luodaksesi teräviä
mutkia. Hyödyllinen reunoihin, kehyksiin,
ja pienten volyymien paneelien valmistus.
Käyttää stansseja leikkaamiseen, taivutukseen tai
kohokuviointilevyt. Paras
monimutkaiset muodot ja paneelit
jotka vaativat samanlaisia leikkauksia
jokaisessa yksikössä.
Metallia venytetään muotin päälle tai
entinen luoda kaarevan tai
upotetut muodot. Sopiva
arkkitehtonisiin verhousyksityiskohtiin
ja 3D-alumiinikomposiitti
paneelit.
Leikkaa ohuen metallifolion porrastettuna
kuvio ja venyttää sen a
verkko. Käytetään alumiinin valmistukseen
hunajakenno ja 3D-ydin
rakenteet.
Alla olevassa taulukossa verrataan yleisimpiä komposiittilevytuotannossa käytettyjä kylmämuovausprosessityyppejä, mukaan lukien toleranssialueet ja käytännölliset tuotanto-odotukset. Todelliset arvot riippuvat materiaalista, työkalun kunnosta ja linjan nopeudesta.
| Prosessin tyyppi | Tyypillisiä tuotteita | Normaali toleranssi | Materiaalivalikoima | Nopeus Hahmo |
|---|---|---|---|---|
| Rullanmuodostus | Aaltopahvilevyt, puolisuunnikkaan muotoiset levyt, rivat, reunaprofiilit | ±0,3 mm | Alumiini, teräs, sinkki, kupari | Jatkuva ja suuri nopeus |
| Paina jarrun taittoa | Paneelin reunat, kehykset, reunalistat, mukautetut taivutukset | ±0,5 mm | Pelti 6 mm asti | Erä ja keskinopeus |
| Leimaaminen | Kohokuvioidut pinnat, leikatut paneelit, kiinnikkeet, päätykappaleet | ±0,1 mm | Alumiini, esimaalattu teräs | Lyhyt sykli korkealla toistettavuudella |
| Piirustus | Kaareva verhous, upotetut paneelit, 3D-muodot | ±0,4 mm | Pehmeää alumiinia ja ruostumatonta terästä | Pyöräilyyn perustuva pienemmällä nopeudella |
| Leikkaus ja laajennus | Hunajakennoydin, 3D alumiiniydin | ±0,2 mm | Alumiinifolio ja ohut nauha | Suuri nopeus jatkuvalla syötöllä |
Valmistajalle, joka päättää näiden vaihtoehtojen välillä, ensimmäinen kysymys on, onko lopputuotteella vakio poikkileikkaus. Jos näin on, rullamuovaus on yleensä tehokkain kylmämuovausprosessi. Jos tuote vaatii lyhyitä ja vaihtelevia muotoja, jarrupuristin tai leimausasema lisää joustavuutta. Sydänmateriaaleille leikkaaminen ja laajentaminen ovat edelleen hallitsevia tekniikoita, koska ne muuttavat kapean kelan leveäksi ja kevyeksi levyksi.
Kylmämuovaus valitaan usein koneistuksen ja kuumamuovauksen sijaan, koska se kuluttaa vähemmän materiaalia ja kuluttaa vähemmän energiaa. Peltioperaatioissa muotoillut osat leikataan litteistä keloista ja suurimmasta osasta materiaalista tulee lopputuote. Sitä vastoin koneistus alkaa kiinteästä kappaleesta ja poistaa suuren osan metallista lastuina. Kuumamuovaus vaatii huomattavan lämmöntuoton ja aiheuttaa yleensä kattilahäviöitä. Nämä erot ovat riittävän suuria vaikuttamaan tuotantolinjan käyttökustannuksiin. Alla oleva taulukko vertailee tyypillisiä materiaalin tuottoarvoja neljälle yleiselle metallintyöstöreitille.
Tyypillinen materiaalisaanto muovausmenetelmällä
Nämä luvut ovat yleisiä teollisuuden alueita, mutta ne selittävät, miksi komposiittilevyvalmistajat suosivat kylmämuovausta jatkuvilla linjoilla. Rullamuovaus ja leimaaminen muuntaa kelat paneeleiksi, joissa on hyvin vähän leikkausta. Kylmämuovausprosessissa romu rajoittuu yleensä käynnistysosaan, reunaleikkaukseen ja satunnaisiin viallisiin osiin. Kuumatakominen menettää materiaalia usein hilseilemään ja leimautumaan, kun taas koneistus poistaa suuren määrän metallia lastuina, jotka on kerättävä ja kierrätettävä. Materiaalietu tulee vieläkin merkityksellisemmäksi kalliita alumiinikalvoja tai tulenkestäviä pinnoitettuja keloja käsiteltäessä.
Energiankulutus noudattaa samaa kaavaa. Kylmämuovaus ei vaadi uuneja, liotuskaivoja tai kalliita lämmitysaineita. Telanmuodostajan käyttämä energia on pääasiassa moottoreiden ja hydraulisten yksiköiden sähköä. Tämä pitää tuotantokustannukset paremmin ennustettavina ja pienentää tehtaan hiilijalanjälkeä. ACP- tai palonkestävän komposiittilevyn tuotantolinjalla kylmämuovausprosessi voi toimia suurella nopeudella ilman kuumamuovaukseen liittyviä energiapiikkejä. Tämä auttaa valmistajaa tarjoamaan yhtenäisen hinnoittelun joukkopaneelitilauksille.
Pinnan laatu on toinen syy kylmämuovauksen voittamiseen. Maalatut kelat pysyvät vahingoittumattomina, koska liekki ei kosketa metallia. Rullaprofiilit ovat karkaistua terästä ja suunniteltu estämään näkyvän pinnan naarmuuntumista. Kuumamuovauksessa korkea lämpötila voi polttaa orgaanisia pinnoitteita, jättää oksidipilkkuja tai muuttaa metallin mekaanisia ominaisuuksia. Kylmämuovauksella saadaan myös pinta, joka on valmis liimaukseen ja laminointiin linjan seuraavassa osassa.
Materiaalin paksuus ja pinnoitetyyppi vaikuttavat siihen, kuinka aggressiivisesti kylmämuovausprosessi voi taivuttaa levyä. Terävä mutka erittäin ohuella alumiinikuorella voi aiheuttaa pieniä mikrohalkeamia maalikalvoon. Tämän välttämiseksi suunnittelijat käyttävät suurempaa taivutussädettä tai esipisteytysaskelta. Kylmämuovausprosessia voidaan säätää telavälin, nopeuden ja voitelun avulla. Kun linjan kuljettaja ymmärtää nämä säätimet, hän voi käyttää sekä pehmeitä matalalämpöisiä hylsyjä että kovempia teräskuoria vaihtamatta koko työkalusarjaa.
Saanto, energia ja pinnan viimeistely viittaavat kaikki samaan päätelmään: kylmämuovaus on taloudellisin muotoilumenetelmä suurikokoisille litteille ja profiloiduille paneeleille. Se sopii myös hyvin yhteen jatkuvan laminoinnin kanssa, koska muodostuneet kuoret ovat heti valmiita kohtaamaan ydinmateriaalin liimausasemalla. Tästä syystä lähes jokainen metallikomposiittilevyjen tuotantolinja luottaa kylmämuovaukseen syöttö- ja profilointivaiheessa.
Kattavassa metallikomposiittilevytehtaassa kylmämuovausprosessi näkyy useissa kohdissa. Ensimmäinen kohta on kelan valmistelu. Raskas kela asetetaan irtokelaimelle, jonka jälkeen se litistetään tasoittimella kelauksen aiheuttaman kaarevuuden poistamiseksi. Toinen kohta on reunan muodostus. Nahat leikataan leveyteen ja kuljetetaan reunarullien läpi, jotta paneeli voi kietoutua ytimen ympärille. Kolmas kohta on rakenneprofiilien luominen aaltopahville tai 3D-paneeleille. Jokainen näistä toimenpiteistä kuuluu laajempaan kylmämuovausprosessiperheeseen.
Tavallisissa alumiinikomposiittipaneeleissa kylmämuovausprosessia käytetään pääasiassa ulkokuorissa ja reunataiteissa. Alumiinikalvo on riittävän ohut taipumaan helposti, kun taas polyeteeni tai palosuojattu mineraaliydin jää paneelin sisään. Koska kuoren ja ytimen välinen sidos on vahva, paneeli voidaan taittaa ilman irtoamista, kun uurreviiva on oikea. A2-palonkestävissä paneeleissa ydin on jäykkä ja hauras, joten paneelin reunan taitto on suoritettava ydintä suojaavalla tavalla. Monet A2-paneelijärjestelmät on muodostettu käänteisellä taitolla tai mekaanisella kiinnityksellä terävän taivutuksen sijaan. Kylmämuovausprosessi on edelleen voimassa, mutta työkalun geometria on erilainen.
Aaltopahvikomposiittipaneelit ovat erillinen perhe. Tässä kylmämuovausprosessissa käytetään sarjaa rullia aaltoilevan profiilin luomiseksi koko leveydeltä. Tämä antaa ohuelle levylle jäykkyyttä lisäämättä materiaalin paksuutta. Aaltopahvilevyt ovat yleisiä katto-, seinäverhous-, kuorma-autojen koreissa ja julkisivukoristeissa. Alumiininen aaltopahvikomposiittilevyjen tuotantolinja yhdistää saman kylmämuovauksen ja jatkuvan laminointiaseman. Tuloksena on kevyt levy, jossa on näkyvä kolmiulotteinen rakenne ja hyvä lujuus-painosuhde.
Hunajakennopaneelit perustuvat ytimen erityiseen kylmämuovausprosessiin. Alumiinifolio leikataan ensin kapeiksi nauhoiksi ja laajennetaan sitten kuusikulmaiseksi hunajakennoksi. Tämä laajennus on kontrolloitua venytystä, joka luo vahvan geometrisen ytimen ilman sulamista tai liimaamista. Kennoydin asetetaan myöhemmin kahden litteän alumiinikerroksen väliin. Koko rakenne on tasainen, jäykkä ja kevyt. Paksumpien paneelien tapauksessa kylmämuovausprosessia voidaan käyttää myös kennopaneelin sulkevien reunakiskojen muodostamiseen.
3D-alumiiniydinkomposiittipaneeli vie kylmämuovausprosessin entisestään. Alumiiniydin muotoillaan jatkuvaksi kolmiulotteiseksi profiiliksi rullien ja paineen avulla. Tasaisiin kalvoihin liimattu ydin luo silmiinpistävän geometrisen pinnan, joka on suosittu hisseissä, kattoissa ja koristeseinissä. Tämäntyyppinen paneeli vaatii tarkan telasuunnittelun, koska kylmämuovausprosessin on säilytettävä 3D-muoto toistuvasti pitkien tuotantoajojen aikana. Linjan nopeus, kelan paksuus ja ydinkuvio on kaikki synkronoitava.
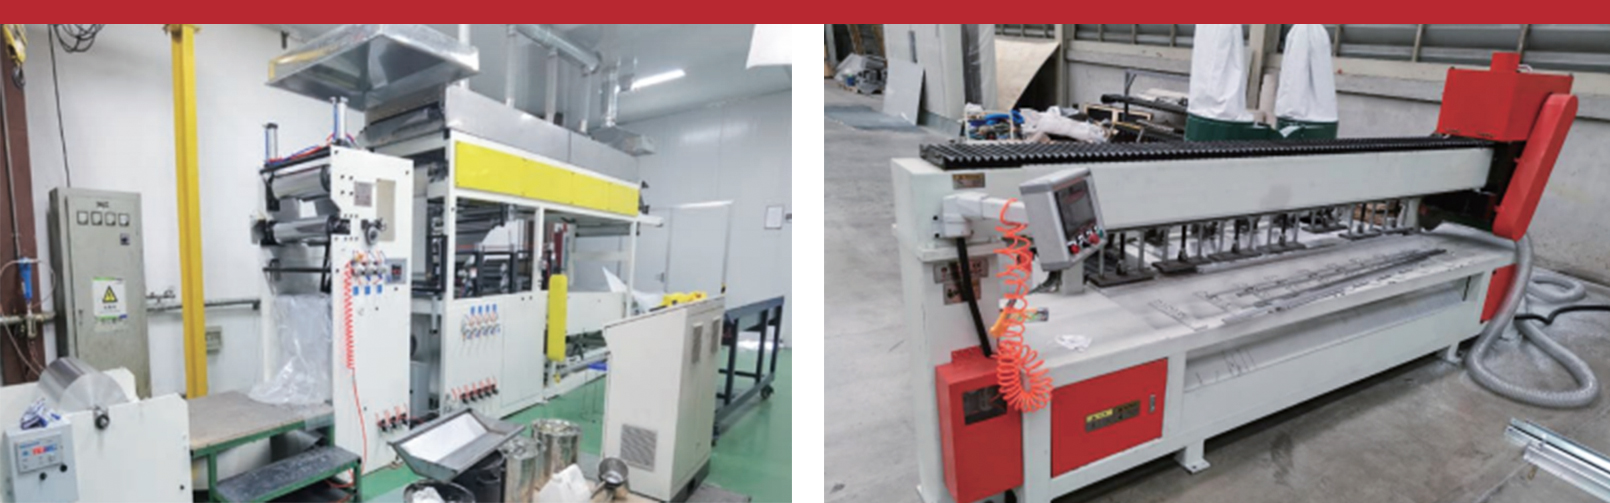
Hongyang Machineryssa integroimme kylmämuovauksen kokonaisiksi linjoiksi, jotka kattavat kelauksen, tasoituksen, rullamuovauksen, leikkaamisen, laminoinnin, jäähdytyksen, trimmauksen ja pinoamisen. Kylmämuovausasemat sovitetaan asiakkaan valmistaman levytyypin mukaan. Tasaisten A2 paloturvallisten paneelien linja vaatii tarkan tasauksen ja reunataiton. Aaltopahvin linja tarvitsee oikean jakovälin omaavia rullamuovausmuotit. Kennopaneelien linja tarvitsee ydinlaajentimen, joka käy suurella nopeudella repimättä kalvoa.
 A2 palamattoman tulenkestävän metallikomposiittipaneelin tuotantolinja Tämä täysin automatisoitu linja korvaa syttyvän orgaanisen ytimen luokan A2 epäorgaanisella ytimellä, joka tarjoaa mukautettuja paneelikokoja ja jatkuvan tuotannon 1-3 m/min älykkäällä lämpötilansäädöllä. Näytä tuote →
 Alumiininen hunajakennokone paneelien valmistukseen Erikoislaitteet kevyiden, lujien alumiinikennoytimien valmistukseen, joita käytetään ilmailu-, rakennus- ja kuljetusalalla, muokattavissa olevilla valmiilla kooilla ja automatisoidulla jatkuvalla käsittelyllä. Näytä tuote → Alumiinikomposiittipaneelien (ACP) tuotantolinja Automatisoitu järjestelmä jatkuvaan ACP-valmistukseen, jossa on tarkkuus monivyöhykkeinen kuumapuristus ±2°C:n tarkkuudella ja valinnaiset laminointiprosessit erilaisiin arkkitehtonisiin ja kylttisovelluksiin. Näytä tuote →
Jos olet uusi tällä alalla, kannattaa aloittaa materiaalista, jota aiot käyttää. Paksut teräspinnat vaativat vahvemman rullamuovauslaitteiston ja suuremman taivutussäteen. Pehmeät alumiinipinnat juoksevat nopeammin, mutta ovat herkempiä naarmuille. Pinnoitetut kelat vaativat rullapintoja, jotka eivät jätä pintaa. Hyvin suunniteltu kylmämuovausprosessi ottaa kaikki nämä muuttujat huomioon ennen linjan rakentamista. Tästä syystä räätälöity tuotantolinja tulee aina ensin suunnitella paneelin spesifikaation mukaan.
Kylmämuovaus ja kuumamuovaus noudattavat täysin erilaisia metallurgisia ja taloudellisia sääntöjä. Kuumamuovauksessa metallia kuumennetaan, kunnes se muuttuu tarpeeksi pehmeäksi muuttaakseen muotoaan pienemmällä voimalla. Kylmämuovausprosessissa metalli pysyy ympäristön lämpötilassa, joten voimaa tarvitaan enemmän, mutta pinta ja toleranssit ovat parempia. Alla olevassa taulukossa on yhteenveto metallikomposiittilevyvalmistajan käytännön eroista.
| Vertailukohta | Kylmämuovausprosessi | Kuumamuovausprosessi |
|---|---|---|
| Lämmitysvaatimus | Ei ylitä ympäristön lämpötilaa | Tarvitaan uuni tai induktiolämmitin |
| Pintakäsittely | Puhdas, kirkas, säilyttää pinnoitteen | Voi muodostua kalkkia ja hapettumista |
| Mittojen tarkkuus | Korkea, hyvä joustosäätö | Matalampi lämmön supistumisen ja vääristymisen vuoksi |
| Energiankulutus | Suhteellisen alhainen | Korkea lämmityksen ja ilmakehän säädön ansiosta |
| Työkaluvoima | Korkeampi muodonmuutosyksikköä kohti | Matala, koska metalli on pehmeämpää |
| Materiaalin tuotto | Suuri, minimaalinen tappio | Vaaka ja salama aiheuttavat ylimääräistä häviötä |
| Tuotantonopeus | Erittäin korkealla jatkuvilla linjoilla | Hitaampi, koska lämmitys lisää kiertoaikaa |
| Tyypillisiä metallikomposiittituotteita | ACP-, aaltopahvi-, hunajakenno-, 3D-paneelit | Harvoin käytetty litteissä komposiittipaneeleissa |
Kuumamuovaus voi olla hyödyllinen erittäin paksuille rakenneteräsprofiileille, mutta se ei ole luonnollinen sopivuus alumiinikomposiittilevyjen valmistukseen. ACP:ssä käytetyt ohuet pinnat vääristyisivät lämmön vaikutuksesta ja maalattu pinta vaurioituisi. Kylmämuovausprosessi hallitsee siksi komposiittilevyteollisuutta. Se antaa linjan käyttäjälle suoran hallinnan tasaisuudesta, reunojen laadusta ja paneelin paksuudesta. Se mahdollistaa myös esipinnoitetun kelan käytön, mikä eliminoi jälkimaalauksen tarpeen ja vähentää ympäristölupia.
Kylmämuovauksessa on yksi tärkeä yksityiskohta: backback. Metalli muistaa aikaisemman muotonsa ja siirtyy pois taivutusviivasta, kun meisti avautuu. Tämä ei ole vika, vaan luonnollista käytöstä. Hyvä rullamuovaus- tai puristusjarrurakenne kompensoi takaisinjoustoa taivuttamalla liikaa tai terävöittamalla työkalun geometriaa hieman. Takaisinjouston määrä riippuu myötölujuudesta, levyn paksuudesta, taivutussäteestä ja rakeisuuden suunnasta. 0,3–1,0 mm:n paksuisissa alumiininahoissa takajousto on yleensä pieni, mutta silti näkyvä erittäin terävissä taitoksissa.
Lämpökäsitellyt alumiiniseokset käyttäytyvät eri tavalla kylmämuovauksessa. Jotkut seokset vanhenevat muovauksen jälkeen, mikä muuttaa niiden lopullista lujuutta. Paneelin valmistajan tulee tietää, toimitetaanko kela O-, H- vai T-lämpöisenä. Kylmämuovausprosessi voidaan optimoida kullekin temperille säätämällä telan painetta ja muovausnopeutta. Tästä syystä kokeneet laitetoimittajat kysyvät tarkat materiaalitiedot ennen linjan rakentamista.
Oikean kylmämuovausprosessilaitteiston valinta riippuu enemmän kuin paneelin enimmäispituudesta. Siiman tulee pystyä pitämään toleranssit vaaditulla nopeudella materiaalin pintaa vahingoittamatta. Metallikomposiittilevyjen valmistajan tärkeimmät valintatekijät ovat kelan leveys, kelan paino, paneelin paksuusalue, linjan nopeus, hyväksyttävä romumäärä ja ydinmateriaalin tyyppi. Alla oleva taulukko tarjoaa käytännöllisen kehyksen tuotantolaitteiden vertailuun.
| Valintatekijä | Mitä tarkistaa | Miksi sillä on merkitystä |
|---|---|---|
| Kelan leveys | Levein kela, jonka irrotuskone ja tasoitin voivat hyväksyä | Määrittää paneelin enimmäisleveyden ja vaikuttaa leikkausvaraan |
| Materiaalin paksuus | Valikoima ohuesta kalvosta raskaaseen teräkseen | Rullaprofiilien ja moottorin tehon on vastattava koko valikoimaa |
| Linjan nopeus | Suurin muovausnopeus metreinä minuutissa | Vaikuttaa lähtömäärään ja synkronointiin laminoinnin kanssa |
| Rullamateriaali ja kovuus | Työkaluteräslaatu ja muovaustelojen pinnoitus | Kovemmat telat pidentävät käyttöikää ja estävät pintajälkiä |
| Joustava korvaus | Säädettävät rullatelineet tai taivutusvaran säätimet | Pitää mitat vakaana, kun kelan ominaisuudet muuttuvat |
| Leikkaus ja pinoaminen | Leikkaustyyppi, romukuljetin ja automaattinen pinoaja | Vähentää työvoimakustannuksia ja estää paneelien reunavaurioita |
| Ohjausjärjestelmä | PLC, servokäytöt ja tietojen tallennus | Tekee kylmämuovausprosessista toistettavan ja jäljitettävän |
Ostajien tulee ensin määritellä kohdepaneeliperheensä. Valmistaja, joka valmistaa pääasiassa litteitä ACP-paneeleja, tarvitsee erilaisen kylmämuovauskokoonpanon kuin aallotettuja paneeleja tai kennoytimiä valmistava valmistaja. Litteän paneelin linjan on asetettava etusijalle tasoitustarkkuus ja reunan taitto. Aaltopahvilinja tarvitsee rullatyökaluja tarkalla nousulla ja syvyydellä. Hunajakennolinja tarvitsee nopeaa leikkausta huolellisella kireyden hallinnalla. Kaikkea yrittävän yleislinjan ostaminen johtaa usein hitaampaan tuotantoon ja pidempään vaihtoaikaan.
Toinen tärkeä päätös on, tuleeko kylmämuovausprosessi olla linjassa laminoinnin kanssa vai offline-tilassa. Inline-järjestelmät syöttävät muodostuneen ihon suoraan laminaattoriin, mikä parantaa nopeutta ja vähentää käsittelyvaurioita. Offline-järjestelmien avulla valmistaja voi varastoida valmiiksi muotoiltuja kuoria ja valmistaa paneeleja pyynnöstä. Valinta riippuu tilausmäärästä ja lattiatilasta. Suuren volyymin tuotannossa inline kylmämuovaus on ehdottomasti tehokkaampi.
Kun pyydät tarjousta toimittajalta, ilmoita tarkat kelalaadut, pinnoitetyypit, ydinmateriaalit ja paneelikoot, joita aiot käsitellä. Nämä tiedot määräävät moottorin kapasiteetin, rullamateriaalin ja alustan pituuden. Se auttaa myös toimittajaa tarjoamaan realistisen linjanopeuden takuun. Turvamarginaalilla rakennettua tuotantolinjaa on helpompi säätää, kun seuraava sopimus vaatii erilaista paneelipaksuutta.
Myynnin jälkeinen tuki on yhtä tärkeää kuin itse kone. Laitteen toimittajan tulee tarjota asennusvalvontaa, kuljettajan koulutusta ja varaosaluettelo kylmämuovausosan kulutusosille. Näitä kohteita ovat rullat, ohjauslistat, leikkuuterät, hydrauliset tiivisteet ja anturit. Toimittaja, jolla on reagoiva palvelu, vähentää seisokkeja, kun jokin menee pieleen. Kylmämuovausprosessi voi olla periaatteessa yksinkertainen, mutta se riippuu silti tarkasta mekaanisesta säädöstä ja rutiinihoidosta.
Jopa hyvin suunniteltu kylmämuovausprosessi tuottaa huonoja paneeleja, jos laitteistoa ei huolleta. Telan kuluminen, laakereiden löysyys ja voiteluhäiriöt vaikuttavat kaikki mittoihin ja pinnan laatuun. Käytännön huoltoaikatauluun tulisi sisältyä päivittäiset, viikoittaiset ja kuukausittaiset tarkastukset. Seuraava luettelo kattaa yleisimmät kohdat yhdistelmäpaneelirivillä.
Kylmämuovausprosessin laadunvalvonnan tulee perustua mittauksiin, ei vain silmämääräiseen tarkastukseen. Digitaalinen mittasatula tai lasermittari voi tarkistaa nopeasti paneelin paksuuden ja profiilin korkeuden. Tärkeimmät parametrit ovat kokonaisleveys, mutkien välinen etäisyys, taivutuskulma ja pohjalevyn tasaisuus. Nämä arvot tulee kirjata jokaisen tuotantotilauksen alussa ja tarkistaa sen jälkeen tunnin välein. Jos mittaus poikkeaa, käyttäjä voi keskeyttää linjan ja säätää muovauspainetta ennen kuin suuria määriä hylättyjä paneeleja kerääntyy.
Takaisinjousi on yleisin kulmapoikkeaman syy. Kun uusi kela tulee kelaamaan, sen myötöraja voi poiketa edellisestä kelasta pienellä prosentilla. Tämä muuttaa elastisen palautumisen määrää taivutuksen jälkeen. Käyttäjän tulee käyttää ensimmäisiä paneeleja varmistaakseen, että taivutuskulma vastaa piirustusta. Jos näin ei ole, muotin tai telan asentoa on säädettävä. Tämä on normaalia, ja se selittää, miksi hyvässä linjassa on helposti saatavilla olevat säätömekanismit kuin kiinteät työkalut, joiden vaihtaminen vaatii raskasta nostoa.
Pintavirheet ovat myös jäljitettävissä kylmämuovausprosessiin. Pienet naarmut johtuvat usein kuluneista ohjaimista tai telan uraan varastoidusta metallipölystä. Tämän ratkaisemiseksi tehtaan tulee pitää muodostusalue puhtaana ja käyttää pehmeitä PVC-ohjaimia mahdollisuuksien mukaan. Maalattujen paneelien linjan nopeutta voi olla tarpeen vähentää, jos telan paine puristaa pinnoitetta liian lujasti. Pikapyyhintätesti voi osoittaa, onko paneelin pinnalle siirtynyt jauhe- tai maalijäämiä.
Lopuksi huoltotiimin tulisi säilyttää vararullia yleisimpiä profiileja varten. Kuluneen rullan vaihtaminen on paljon nopeampaa kuin sen korjaaminen. Täydellinen varasarja kriittisiä antureita ja leikkuuteriä vähentää myös seisokkeja. Yhdistämällä säännöllinen huolto selkeään laatukirjanpitoon, valmistaja voi pitää kylmämuovausprosessin vakaana vuosia ja minimoi odottamattomat tuotantokatkokset.
Alla on yleisimmät kysymykset, joita tehdaspäälliköt ja projektiomistajat kysyvät arvioidessaan kylmämuovausprosessia uuden komposiittilevytuotantoinvestoinnin yhteydessä.
Kylmämuovausprosessi muotoilee metallilevyjä tai keloja paneelikomponenteiksi huoneenlämpötilassa käyttämällä työkaluja, kuten telanmuodostajia, puristusjarruja ja meistosuulakkeita. Se välttää kuumenemisen, säilyttää pintakäsittelyn ja sitä käytetään laajalti alumiini- ja teräskomposiittilevypinnoille.
Kylmämuovaus antaa tiukemmat toleranssit, puhtaammat pinnat, pienemmät energiakustannukset ja suuremman materiaalisaannon. Kuumamuovaus voi aiheuttaa lämpövääristymiä, skaalaa ja pinnoitevaurioita, mikä ei ole hyväksyttävää ohuille arkkitehtonisille paneeleille.
Yleisesti käsitellään alumiinia, esimaalattua alumiinia, galvanoitua terästä, ruostumatonta terästä, sinkkiä, kuparia ja ohutta alumiinifoliota. Tarkka alue riippuu kelan leveydestä, paksuudesta ja muovauslaitteiston lujuudesta.
Kyllä, modulaarisilla rullatyökaluilla ja säädettävillä muovausasemilla. Toiselle paneelityypille optimoitu linja on kuitenkin vähemmän tuottava toisella. Useimmat suuren volyymin valmistajat valitsevat jokaiselle tuoteperheelle oman sarjan.
Rullan kuluminen ja jousivaihtelu ovat kaksi suurinta haastetta. Kuluneet rullat merkitsevät paneelin pintaa, kun taas erilaiset kelan vahvuudet muuttavat taivutuskulmaa. Säännöllinen mittaus ja nopea rullasäätö pitävät tämän hallinnassa.
Etsi toimittaja, joka ymmärtää kelamateriaalin, rullatyökalujen, linjanopeuden ja paneelien laminoinnin välisen vuorovaikutuksen. Pyydä referenssejä, testiraportteja ja selkeää huoltosuunnitelmaa. Oikea toimittaja voi lyhentää käynnistysaikaasi ja lisätä kylmämuovausprosessin käyttökelpoista tuottoa.
Jokaisen valmistajan, joka suunnittelee uutta tuotantolinjaa tai päivittää olemassa olevaa, kylmämuovausprosessia tulisi tarkastella kokonaisena järjestelmänä, ei erillisten koneiden kokoelmana. Tulevan kelan konsistenssi, tasoittimen tarkkuus, rullanmuovausmuotin geometria ja leikkausleikkurin kunto vaikuttavat kaikki lopulliseen paneeliin. Kun nämä elementit synkronoidaan, kylmämuovausprosessista tulee hiljainen, mutta tehokas kannattavuuden edistäjä.
Jos haluat oppia lisää alumiinikomposiittipaneelien perusrakenteesta, alla linkitetyssä artikkelissa selitetään materiaalikoostumus ja yleiset käyttötarkoitukset. Projektipalvelutiimi voi tarjota yksityiskohtaisemman ehdotuksen linja-asettelujen, asennuksen ja käyttöönoton suunnittelutuesta. Molemmat resurssit ovat hyödyllisiä ennen kuin sitoudut tiettyyn laitekokoonpanoon.
Globaaleilla markkinoilla, joilla energiakustannukset ja materiaalijätteet ovat jatkuvan paineen alaisia, kylmämuovausprosessi tarjoaa selkeän ja toistettavan edun. Se hyödyntää metallin luonnollista lujuutta, säilyttää sen ulkonäön ja tekee kelasta valmiin paneelielementin yhdellä jatkuvalla liikkeellä. Tästä syystä laitetoimittajat, valmistajat ja rakennusmateriaalien tukkukauppiaat valitsevat edelleen kylmämuovauksen nykyaikaisen metallikomposiittilevytuotannon selkärangaksi.
Ekstruusiotyyppi Zero Water Absorb A2 palamaton metalli (alumiini) komposiittipaneelien tuotantolinja: lyhyt vastaus valmistajille Levyvalmistaja, joka on nähnyt kuoriutumislujuuden putoavan A2-paneelierään märän toimituskauden jälkeen, haluaa yleensä seuraavalta linj...
View MorePalamaton palamaton komposiittilevyjen tuotantolinja: lyhyt vastaus ostajille Ostaja suunnittelee uutta Palamaton palamaton komposiittilevyjen tuotantolinja alkaa yleensä yhdellä käytännön kysymyksellä: mitkä linjan osat ratkaisevat, läpäiseekö val...
View MoreWhat Is a PE Physical CO2 Foaming Metal Composite Panel Production rivi? A PE physical CO2 foaming metal composite panel production line is a continuous system that injects carbon dioxide into molten polyethylene (PE), forms a lightweight foamed core sheet, and bonds ...
View MoreHankkeen yleiskatsaus: 4 miljoonan neliömetrin ACP-linja Keski-Aasiassa The HYFH1800 A2B13D alumiinikomposiittipaneelien tuotantolinja on toimitettu asiakkaalle Keski-Aasiassa, joka on Belt ja Roadin avainalue. Linja on suunniteltu vuotuiselle kapasiteetill...
View More
Tanshang Village Industrial Clusters, Ganghua Road, Jingang Town, Zhangjiagangin kaupunki, Jiangsun provinssi, Kiina

+86-18862679789
+86-15555592012
+86-13140831504

+86-0512-56720211

admin@evertopest.com
admin@acp-line.com
Tekijänoikeus © Zhangjiagang Hongyang Machinery Equipment Co., Ltd. Kaikki oikeudet pidätetään. Mukautetut komposiittipaneelien tuotantolinjan valmistajat