Pyydä tarjous

+86-18862679789


admin@evertopest.com

Kylmävalssaus on taloudellisin valmistusmenetelmä pitkille metalliprofiileille, joilla on vakio poikkileikkaus. Teräs- tai alumiininauhan kela vedetään muotoiltujen telojen läpi huoneenlämpötilassa, ja jokainen asema taivuttaa metallia hieman lähemmäs lopullista profiilia, kunnes koko poikkileikkaus on valmis. Linja kulkee jatkuvasti, tyypillisesti 10-40 metriä minuutissa, minkä vuoksi rullamuovaus on ensimmäinen valinta kattolevyille, seinäpaneeleille, orreille, telinepylväille ja autojen rakennekiskoille. Koska jokainen osa on muodostettu samasta jatkuvasta nauhasta, mittojen yhtenäisyys koko pituudella on paljon parempi kuin mitä puristusjarrutus voi saavuttaa, kun osia valmistetaan segmentti segmentiltä. Tehdaspäällikölle, joka arvioi kapasiteettivaihtoehtoja, tämä nopeuden, johdonmukaisuuden ja materiaalitehokkuuden yhdistelmä saa kylmävalssaamisen prosessin voitettavaksi.
Harkitse konkreettista esimerkkiä. Tehdas, joka tuottaa 200 000 metriä C-orretta vuodessa, voi käyttää kylmävalssauslinjaa 3 000 - 4 000 käyttötuntia yhdellä operaattorilla, yhdellä kelaimella, yhdellä muovauskoneella ja yhdellä automaattisella pinoajalla. Saman tehon tuottaminen puristusjarruilla vaatisi neljästä kuuteen käyttäjää, toistuvaa materiaalinkäsittelyä ja hitsattuja tai pulttiliitoksia lyhyiden segmenttien välillä. Materiaalikustannukset kiloa kohden ovat molemmissa tapauksissa samat, mutta työvoima, lattiapinta-ala, asennusaika ja romumäärät puoltavat vertailua selvästi kyseisellä tilavuudella rullamuovauksen puolesta.
Tuotantolinjaa suunnitteleville ostajille kriittinen päätös ei ole kylmävalssauksen käyttäminen, vaan se, mikä konekokoonpano, telatyökalut ja valmistaja sopivat heidän tuoteperheeseensä, materiaaliin ja tavoitekustannuksiinsa. Tässä oppaassa selostetaan vaihe vaiheelta kylmävalssausprosessi, verrataan konetyyppejä, tarkastellaan tekniikan etuja ja rajoituksia sekä esitetään konkreettiset kriteerit kylmävalssauskoneen valmistajan valinnassa.
Suurten profiilien, joilla on kiinteä poikkileikkaus, kylmävalssaus tuottaa alhaisimmat yksikkökustannukset, ja koneen tekniset tiedot määräävät, saavutetaanko tämä hinta todella.
Kylmävalssaus on jatkuvaa taivutusoperaatiota, jossa pitkä metallinauha muotoillaan asteittain huoneenlämpötilassa kulkemalla pyörivien telojen läpi, joilla on erityisesti koneistetut ääriviivat. Nauha pysyy uudelleenkiteytyslämpötilansa alapuolella koko prosessin ajan, joten materiaali ei pehmene tai hilseile kuten kuumamuovauksessa. Raerakennetta venytetään ja suunnataan uudelleen ja taivutusvyöhykkeet kovettuvat, mikä lisää valmiin profiilin myötölujuutta aloituskelaan verrattuna.
Termi voidaan sekoittaa kylmävalssaukseen, ja nämä kaksi on pidettävä erillään. Kylmävalssaus on tasainen pelkistysprosessi, jossa paksu nauha kulkee tavallisten lieriömäisten telojen läpi, jotka puristavat materiaalin ohuemmaksi levyksi. Kylmävalssaus on taivutusprosessi, jossa profiloidut telat muuttavat poikkileikkauksen muotoa nauhan paksuuden pysyessä olennaisesti samana. Toisin sanoen kylmävalssaus tekee massasta ohuempaa; kylmävalssaus tekee massasta muotoiltua. Molemmat toiminnot suoritetaan kylmänä, mutta niissä käytetään täysin erilaisia koneita, työkaluja ja laatukriteerejä.
Kylmävalssauksen jatkuva ja inkrementaalinen luonne määrittelee sen ominaisuudet. Muovaus jakautuu useille asemille, yleensä välillä 8-30, ja jokainen asema suorittaa pienen, noin 2-8 asteen kulman taivutuksen materiaalista ja profiilin syvyydestä riippuen. Koska taivutus on pieni joka vaiheessa, prosessi voi tuottaa teräviä kulmia, syviä kanavia ja symmetrisiä tai epäsymmetrisiä osia, jotka olisivat vaikeita yhdellä painalluksella. Inkrementaalinen taivutus tarkoittaa myös sitä, että takaisinjousto voidaan kompensoida ylitaivuttamisella loppuasemilla, minkä vuoksi laadukkaat linjat säilyttävät geometriansa pitkien tuotantoajojen aikana.
Kolme ominaisuutta erottaa kylmävalssauksen muista metallin muotoilumenetelmistä: nauha on jatkuva, poikkileikkaus on vakio ja taivutus on inkrementaalinen. Jokainen profiili, joka täyttää nämä kolme ehtoa, on ehdokas prosessiin. Profiilit, jotka muuttavat paksuutta tai vaativat suljettuja muotoja, on yleensä valmistettava ekstruusiolla tai monivaiheisella puristusmuovauksella.
Kylmävalssaus vahvistaa materiaalia taivutusalueilla, pitää nauhan paksuuden ennallaan ja tuottaa vakioprofiileja rajoittamattoman pituisena linjanopeuksilla jopa 40 metriä minuutissa.
Täydellinen kylmävalssauslinja on synkronoitu asemien sarja. Jokaisella asemalla on yksi työ, ja lopullisen profiilin laatu riippuu kunkin aseman suorituskyvystä. Kunkin yksikön järjestyksen ja toiminnan ymmärtäminen auttaa ostajaa määrittämään oikean rivin ja diagnosoimaan ongelmat myöhemmin.
Nauhakela asennetaan yksi- tai kaksipylväiseen irrotuskoneeseen, joka syöttää materiaalin linjaan hallitun jännityksen alaisena. Nauha kulkee sitten tasoittimen, usein seitsemän tai 11 telan suoristimen läpi, joka poistaa kelan jättämän kaarevuuden. Sisääntulonauhan tasaisuus on yksi kylmävalssauksen aliarvostetuimmista muuttujista; kela, jossa on raskas reuna-aalto tai keskisolki, muodostaa profiilin, joka kaareutuu tai kiertyy, vaikka rullat ovat täydellisiä.
 Hydraulinen kelauskoneisto automaattisella kireyden säädöllä metallikäämeille Tämä irrotuskone ylläpitää jatkuvaa jännitystä aukirullauksen aikana, mikä estää venymisen ja reunan rypistymisen. Se tarjoaa hydraulisen käämin kuormituksen, säädettävän jarrutuksen ja tukee linjanopeuksia 100 m/min asti, mikä tekee siitä keskeisen syöttökomponentin raskaille muotoilulinjoille. Näytä tuote →
Raskaan linjan kelauslaitteen on vastattava kelan painoa, nauhan leveyttä ja vaadittua palautusnopeutta. Ostajien kannattaa etsiä hydraulista laajennusta käämin poraukseen, säädettävää jarrujärjestelmää, joka ylläpitää jatkuvaa selkäjännitystä, ja kelavaunua tai lastausramppia, joka lyhentää vaihtoaikaa.
Ennen kuin materiaali saapuu muodostusasemiin, inline puristaa reiät, raot ja lovet nauhan ollessa vielä tasainen. Tasorei'itys on nopeampaa ja halvempaa kuin muotoillun profiilin lävistys, ja reiän sijainti suhteessa poikkileikkaukseen voidaan pitää 0,3 mm:n tarkkuudella, kun lävistyspuristin on servosynkronoitu linjanopeuteen.
Linjan sydän on rullanmuovaaja. Jokaisella asemalla on kaksi tai useampia karkaistuja teloja, jotka on koneistettu taivutusalueen negatiiviseen muotoon. Ensimmäiset asemat taivuttavat ulkoreunat, keskiasemat sulkevat radan ja sivuseinät ja loppuasemat kalibroivat koko poikkileikkauksen. Telat on yleensä valmistettu korkeahiilisestä tai seostetusta työkaluteräksestä, karkaistu 58-62 HRC:hen, ja ne on usein kromattu muodostettaessa esimaalattua tai alumiininauhaa suojaamaan pintaa. Ylä- ja alatelan välisen raon tulee olla säädettävä, koska nauhan paksuustoleranssi ja materiaalin kovuus vaikuttavat välitarpeeseen.
Ulostulossa katkaisutyökalu leikkaa jatkuvan profiilin haluttuun pituuteen. On olemassa kaksi katkaisujärjestelmien perhettä. Flying-die-järjestelmässä leikkauskelkka kiihtyy nauhan nopeuteen, leikkaa liikkuessaan ja palaa, joten tuotanto jatkuu pysähtymättä. Pysäytys- ja leikkauslinjassa syöttö pysähtyy hetkeksi, meisti leikkaa ja siima käynnistyy uudelleen. Flying-die-järjestelmät ovat nopeampia ja tuottavat puhtaammat päät pitkillä profiileilla, kun taas stop-and-shear-linjat ovat yksinkertaisempia, halvempia ja sopivat lyhyille aihioille, joissa pituustoleranssi on kriittinen.
Valmiit profiilit putoavat poistumiskuljettimelle ja ne lasketaan pinoajalla, joka kerrostaa ne nipuiksi. Automaattiset pinoamislaitteet luokittelevat profiilit pituuden ja pinoamiskuvion mukaan ja voivat syöttää käärintä- ja vannepisteitä. Suurille rakennuspaneeleille pinoaja on usein varustettu arkkierottimella, joka estää pinnoitettuja pintoja naarmuuntumasta.
Muovausasemien lukumäärä, telamateriaali ja katkaisun tyyppi määräävät profiilin syvyyden, tarkkuuden ja linjan käytännön nopeuden; kaikki kolme on määritettävä valmiista osapiirustuksesta ennen koneen lainaamista.
Kylmämuovauskoneet luokitellaan telajärjestelyn, katkaisumenetelmän ja tuoteperheen mukaan, jolle ne on suunniteltu. Yksinkertaisin luokitus on muovausasemien lukumäärän ja muovausalueen leveyden mukaan, koska nämä kaksi numeroa määrittelevät suurimman profiilin, jonka kone voi tuottaa.
| Kokoonpano | Tyypillisiä profiileja | Linjan nopeus | Paras istuvuus |
|---|---|---|---|
| Vakiopituuteen leikattu siima | Aaltopahvikattopelti, seinäverhous, lattialaudoitus | 20-40 m/min | Rakennuskuoret, pitkät juoksut |
| Flying-die line | Orretti, rakennekisko, suojakaide, teline pystysuoraan | 15-30 m/min | Pitkät profiilit rei'itetyillä rei'illä |
| Stop-and-shear linja | Oven karmi, pieni LVI-profiili, reunalista | 8-20 m/min | Lyhyet aihiot, tiukka pituustoleranssi |
| Kaksikerroksinen linja | Kattopelti plus kouru tai kaksi samanlaista profiilia | 20-35 m/min kerrosta kohden | Kompaktit kasvit kahdella ohjelmalla |
| Komposiittipaneelilinja | Alumiinikomposiittipaneeli, teräskomposiittipaneeli | 5-15 m/min | Palo- ja sandwich-paneelituotteet |
Jokaisella kokoonpanolla on oma kompromissinsa. Vakiopituusleikkauslinjat tarjoavat suurimman nopeuden, mutta ne on tarkoitettu kapealle profiilileveydelle. Flying-die-linjat yhdistävät lävistyksen, muotoilun ja leikkaamisen yhdessä prosessissa, mikä poistaa toissijaiset poraustoimenpiteet. Stop-and-shear-linjat ovat joustavimpia profiilin vaihtamiseen, mutta uhraavat noin puolet siiman nopeudesta. Kaksikerroksiset koneet kaksinkertaistavat pääomakustannukset lattiametriä kohti, mutta mahdollistavat kaksi tuoteohjelmaa ilman toista rakennuspaikkaa. Komposiittipaneelilinjat korvaavat yksinkertaisen muovauksen monivaiheisella laminointi- ja reunataittoprosessilla, ja ne ovat nykyaikaisten paloturvallisten rakennusten julkisivujen selkäranka.
Toinen käytännön luokitus on tuoteperhekohtainen. Katto- ja seinälevylinjat käyttävät leveitä, matalia rullia ja suuria nopeuksia. Purinlinjoissa käytetään syviä, C- tai Z-muotoisia rullia, joissa on monia asemia. Oven karmilinjat kulkevat pieniä, ohuita profiileja kohtuullisella nopeudella tarkalla pituuden säädöllä. Telineen pystylinjat yhdistävät kymmeniä lävistysasemia, koska säilytystelineet määritellään niiden reikäkuvioiden mukaan. Lattialaudoituslinjat käyttävät raskaita nauhoja ja suuria telan halkaisijoita käsittelemään suurempia taivutusvoimia.
Ennen yhteydenottoa toimittajaan ostajalla tulee olla luettelo tavoiteprofiileista piirustuksineen, materiaaliluokka, nauhan paksuus ja suunnitellut eräkoot. Vakava kylmävalssauslaitteiden valmistaja käyttää tätä syötettä suositellakseen kokoonpanoa, asemien lukumäärää ja apulaitteita.
Optimaalisen kylmävalssauslinjan määrittelee tehtaan tuoteperhe ja erälogiikka, ja vakioluettelokoneen tilaaminen ilman profiilianalyysiä on yleisin syy linjan tyytymättömyyteen.
Kylmävalssaus toimii laajalla valikoimalla metallinauhaa, mutta materiaalin mekaaniset ominaisuudet määräävät suoraan telarakenteen, asemien lukumäärän ja saavutettavan toleranssin. Erittäin luja teräs vaatii enemmän asemia, suuremmat telan halkaisijat ja vahvemmat konerungot, koska takaisinjousto on suurempi ja muovausvoimat suuremmat. Alumiini sen sijaan on helppo taivuttaa, mutta se on helppo naarmuttaa ja vaatii kromattuja rullia ja puhtaita nauhapintoja.
| Materiaali | Tyypillinen myötöraja | Käyttäytymisen muotoileminen | Huomautuksia työkaluista |
|---|---|---|---|
| Vähähiilinen teräs | 140-280 MPa | Erinomainen muovattavuus; ennakoitava paluu | Vakiotyökaluteräsrullat; galvanoidut pinnat vaativat naarmuuntumista |
| Erittäin lujaa terästä | 350-550 MPa | Jäykempi jousi; syvät profiilit tarvitsevat yli 20 asemaa | Karkaistut rullat; vahvempi päärunko; voitelu suositellaan |
| Ruostumaton teräs | 200-310 MPa | Työ-kovettuu nopeasti; pintaan voi kertyä rullajälkiä | Kromatut tai kiillotetut rullat; matalakitkaiset pinnoitteet |
| Alumiini (3003, 5005, 5052) | 80-210 MPa | Hyvin muotoiltava; matala jousi; pehmeä pinta | Kromattu rullat; kuivaa tai kevyttä öljyä muodostavaa |
| Kuparia ja messinkiä | 50-250 MPa | Erinomainen; käytetään koristeprofiileihin | Kiillotettu rullat; kuparipölyn toistuva puhdistus |
Toleranssit noudattavat ennustettavaa kaavaa. Kaupallisen kattopeltilinjan profiilin leveys on tyypillisesti plus tai miinus 1 mm ja leikkauspituus plus tai miinus 2 mm 6 m levyllä. Tarkka linja, jossa on lisäasemia, karkaistuja päällystettyjä rullia ja servokäyttöinen katkaisu, pitää leveyden plus-miinus 0,3-0,5 mm ja pituuden plus tai miinus 1 mm. Pienissä, alle 2 mm:n paksuisissa profiileissa poikkileikkausmitat voidaan pitää 0,1 mm:n sisällä, kun telasarja on hiottu yhteensovitettuna ja koneen runko on jäykkä.
Geometriset rajat ovat yhtä tärkeitä tarkasteltaessa piirustuksen soveltuvuutta rullamuovaukseen:
Rakennusmateriaaleissa yleisin kylmävalssattu tuoteperhe on alumiinikomposiittipaneeli, jossa litteät metallipinnat liimataan paloa hidastavaan ytimeen ja reunat taitetaan linjalle. Paneeli käyttäytyy tällöin tasaisena, jäykkänä rakennuslevynä eikä taivutettuna profiilina. Vaikka muovausvaihe on rajoitettu, jatkuvan nauhan käsittelyn ja kireyden säätelyn periaatteet ovat identtiset rullanmuovauslinjan periaatteiden kanssa.
Materiaalilaji ja toleranssiluokka on määritettävä ennen telatyökalujen leikkaamista, koska siirtyminen miedosta teräksestä lujaan teräkseen tai kaupallisesta tarkkuustoleranssiin vaatii yleensä uuden telasarjan.
| Valintatekijä | Kylmärullan muodostus | Paina jarrutusta | Ekstruusio | Kuuma valssaus |
|---|---|---|---|---|
| Tyypillinen tuotantonopeus | 10-40 m/min | 1-3 m/min käyttäjää kohden | 5-15 m/min | 15-30 m/min |
| Työkalujen hinta | Korkeat, useat rullasarjat | Matalasta keskikokoiseen | Erittäin korkeat, raskaat muottisarjat | Erittäin korkeat, myllyrullat |
| Taivutettavuus yli 20 m pituudelta | Erinomainen | Huonot segmenttiliitokset | Hyvä | Hyvä |
| Pienin taloudellinen eräkoko | 3000-10000 kappaletta | 100-1000 kappaletta | 10 000 kappaletta | 50 000 kappaletta |
| Sisäinen lävistys ja loveus | Kyllä | Erillinen toiminta | Rajoitettu | Ei |
| Materiaali strengthening | Kyllä, via cold work | Vain paikallinen | Ei | Ei |
| Pintakäsittely | Hyvä, film optional | Hyvä | Kohtalainen | Vaaka tai harjattu |
Taulukkoa tulkitsemalla päätöslogiikka tulee selväksi. Jos osa on poikkileikkaukseltaan vakio, pidempi kuin noin 2-3 m ja vuotuinen määrä ylittää 5 000 kappaletta, kylmävalssaus jarruttaa yksikkökustannuksia. Jos määrä on tämän alueen alapuolella, rullatyökalut eivät voi kulua itseään ja puristusjarrutus jää halvemmaksi. Suulakepuristus on kilpailukykyistä alumiiniprofiileille, joissa on monimutkaiset suljetut profiilit, mutta suulakepuristusmuotin hinta ja pienempi linjanopeus vähentävät etua yksinkertaisissa avoimissa muodoissa. Kuumavalssaus on edelleen houkutteleva raskaille rakennetuotteille, joissa paksuuden pienennys ja muovaus tapahtuvat yhdessä, mutta se ei ole käytännöllinen vaihtoehto rakennus- ja autoteollisuuden sovelluksissa hallitseville ohutlevyprofiiliperheille.
Kokemus osoittaa, että kylmävalssauksen suurin piilevä kustannus ei ole työkalut vaan profiilien välinen vaihtoaika. 15 profiilinvaihtoa viikossa tekevä tehdas menettää useita tuotantotunteja vaihtoon, jos konetta ei ole varustettu pikavaihtokasettiteloilla. Ostajien, jotka odottavat laajaa tuotevalikoimaa, tulisi siksi budjetoida moottoroitu telan säätö ja kasettityökalut.
Kylmävalssaus voittaa, kun profiilit ovat pitkiä, poikkileikkaukseltaan vakioita ja niitä valmistetaan suurella vuosimäärällä; näiden ehtojen ulkopuolella vaihtoehtoiset prosessit ovat usein halvempia ja joustavampia.
Kylmävalssaus palvelee monenlaisia toimialoja, ja laitespesifikaatiot vaihtelevat huomattavasti sovelluksittain. Rakentaminen on suurin kuluttaja, jota seuraa autoteollisuus, varastointi, LVI ja energia. Alla olevassa kaaviossa on esitetty rullamuotoisen tuotannon suuntaa-antava jakautuminen loppukäyttöteollisuuden mukaan laitetoimittajatilastojen ja vientitilaustietojemme perusteella.
Kylmävalssatun tuotannon jakautuminen loppukäyttöteollisuuden aloille auttaa insinöörejä ja sijoittajia ymmärtämään, missä teknologia tuottaa eniten arvoa. Alla olevissa luvuissa on yhdistetty laitetoimittajien raportoimat tuotantomäärät, toimialajärjestöjen tilastot ja vientitilaustiedot kiinalaisista rullamuovauslinjaprojekteista. Rakentaminen hallitsee, koska kattoprofiilit, seinäpaneelit, orret, lattialaudat ja komposiittipaneelit ovat kaikki riippuvaisia jatkuvasta taipumisesta. Autoteollisuus ja varastohyllyt tuovat huomattavia määriä, kun taas LVI- ja energiasovellukset kasvavat pienemmältä pohjalta. Tarkat prosenttiosuudet siirtyvät alueelta toiselle, mutta sijoitus on pysynyt vakaana yli vuosikymmenen.
| Rakentaminen ja rakentaminen | 45 % | |
| Autoteollisuus | 20 % | |
| Säilytyshyllyt | 15 % | |
| LVI ja ilmanvaihto | 12 % | |
| Energia ja muut alat | 8 % |
Rakentamisen osuus maailmanlaajuisesta rullamuovatusta tuotannosta on lähes puolet, ja osuus on keskittynyt muutamaan suurvolyymiperheeseen. Metalliset kattolevyt ja seinäverhoukset valmistetaan jatkuvina leveyksinä linjanopeuksilla 20-40 metriä minuutissa, mikä tekee niistä ihanteellisia telamuovausehdokkaita. Orret ja rakenneprofiilit toimivat teräsrakennusten kantavina elementteinä ja muodostavat merkittävän osan rakentamissegmentistä. Alumiinikomposiittipaneelit ja paloturvalliset metallikomposiittipaneelit lisäävät nopeasti kasvavan alasegmentin, joka käyttää jatkuvaa kelojen käsittelyä ja reunantaittolaitteita. Autosegmentissä noin 20 prosentin osuus on rullattu törmäyksenhallintakiskot, poikkipalkit, istuinkiskot ja ikkunanohjainkanavat. Vaikka autoprofiilit ovat lyhyempiä kuin rakennusprofiilit, ne vaativat tiukempia toleransseja ja laajoja päätylävistystoimenpiteitä. Varastohyllyt muodostavat noin 15 prosenttia tilavuudesta, ja niitä ohjaavat varastot ja logistiikkakeskukset, jotka tarvitsevat pitkiä, rakenteellisesti vakaita pylväitä. Telinepylväissä on tiheät reikäkuviot, minkä vuoksi modernit telinelinjat integroivat servokäyttöiset lävistysasemat muotoiluosaan. LVI-valmistajat käyttävät telamuotoisia profiileja kanavaosissa, vahvistuskanavissa ja runko-osissa, yleensä kevytsinkitystä teräksestä. Energiasegmentti kasvaa nopeimmin, ja aurinkokiinnityskiskot kuluttavat tuhansia kilometrejä rullaprofiilia vuosittain. Jokainen sovellus asettaa erilaisen tasapainon toleranssin, pinnan laadun ja tuotantomäärän välillä, joten optimaalinen konekokoonpano muuttuu vastaavasti. Uutta kapasiteettia suunnittelevien ostajien tulee siksi määritellä ensin loppukäyttöteollisuus ja antaa profiiliperheen, ei koneluettelon, ohjata laitespesifikaatioita.
Rakentamisessa kylmämuovauksella valmistetaan teollisuusrakennuksia peittäviä metallikatto- ja seinälevyjä, niitä tukevia orreja sekä julkisivuissa ja sisätilojen väliseinäissä käytettäviä komposiittilevyjä. Alumiinikomposiittipaneelit ja paloturvalliset metallikomposiittipaneelit valmistetaan jatkuvilla linjoilla, jotka sitovat alumiinipinnan palamattomaan A2- tai B1-palamista hidastavaan ytimeen. Tällaisten linjojen reunan kääntö- ja taittovaiheet noudattavat samaa inkrementaalista rullamuovauslogiikkaa kuin profiililinjat, minkä vuoksi komposiittilevytuotannossa on pitkälti sama laitefilosofia.
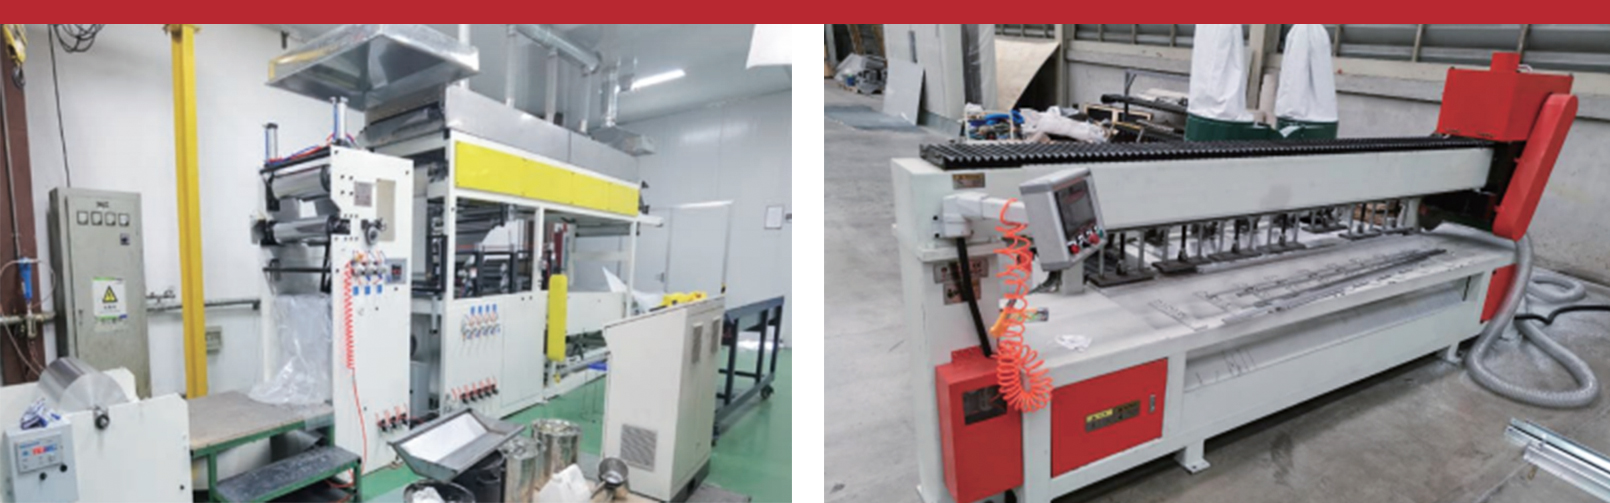
 Alumiinikomposiittipaneelien tuotantolinja, jossa on tarkkuuslaminointi Tämä automatisoitu linja tuottaa jatkuvasti mukautettavan kokoisia ACP-arkkeja käyttämällä usean vyöhykkeen lämpötilaohjattua kuumapuristusta ja tarkkaa kireyden hallintaa varmistaakseen alumiinifolion lujan kiinnittymisen ydinmateriaaleihin, jotka sopivat arkkitehtuuri- ja kylttisovelluksiin. Näytä tuote →
Alumiinikomposiittilevyjen tuotantolinja prosessoi kelasyöttöisiä alumiinikalvoja, levittää liimaa, laminoi ne mineraalitäytteelle ja muuttaa paneelien reunat tarkalle suorakulmaiselle geometrialle. Sama periaate koskee teräskomposiittipaneeleja ja kuorma-auton perävaunun koripaneeleja, joissa sandwich-paneelin kevyt paino ja sileä pinta vähentävät kehon painoa säilyttäen samalla jäykkyyden.
Autoteollisuuden toimittajat käyttävät kylmävalssausta törmäyksenhallintajärjestelmiin, kattokaiteisiin, sivutörmäyspalkkiin, istuinkiskoihin ja ikkunanohjainkanaviin. Nämä osat ovat lyhyempiä kuin rakennusprofiilit, mutta ne vaativat tiukempia toleransseja, reunan laatua ja päiden lävistystarkkuutta. Lujat teräslajit alueella 780–1 200 MPa ovat yhä yleisempiä, ja linja on suunniteltava lisäasemilla ja karkaistuilla teloilla takaisinjouston hallitsemiseksi.
Kylmävalssatut pylväät ja palkit kantavat kuorman lavahyllyissä ja korkeatasoisissa varastoissa. Profiilin poikkileikkaus, yleensä avoin kanava paluuhuulilla, on suhteellisen yksinkertainen, mutta reikäkuvio kasvossa on tiivis. Telinelinjat käyttävät siksi kaksitoimisia lävistysasemia, jotka on synkronoitu syötteen kanssa, ja katkaisutyökalun on leikattava molemmat päät siististi.
LVI-järjestelmien kanavat, profiililiittimet ja vahvistuskanavat on valmistettu ohuesta galvanoidusta teräksestä suurilla nopeuksilla. Eräkoot ovat keskikokoisia, joten nopeasti vaihdettavat rullasarjat ovat yleinen vaatimus. Nopeimmin kasvava sovellus on aurinkoasennus; Alumiini- ja galvanoituja teräskiskoja aurinkosähkömoduuleille valssataan tuhansia kilometrejä vuosittain, ja niissä on porattu tai uritettu reiät, jotka sopivat moduulikiinnittimiin. Rullamuovaus on ainoa taloudellinen tapa tuottaa tämä tilavuus alhaisin kustannuksin.
Jokainen loppukäyttöteollisuus asettaa oman tasapainonsa nopeuden, toleranssin, reikäkuvion ja materiaalilaadun välillä, joten koneen spesifikaatioiden on perustuttava kohdetoimialan tietoihin yleisen koneluettelon sijaan.
Kylmävalssauskoneen valinta on pääomalaitteistopäätös, jolla on seuraukset vuosien toiminnalle. Halvin tarjous on harvoin edullisin, kun laskelmassa otetaan huomioon linjan nopeus, vaihto, työkalujen käyttöikä ja jälkimyynti. Seuraava prosessi pitää arvioinnin objektiivisena ja käytännöllisenä.
Aloita määrittelemällä rivi kovilla numeroilla:
Kylmärullan muodostus is the right answer when...Osa on pidempi kuin 2 m vakioleikkauksella; vuosimäärä ylittää 5 000 - 20 000 kappaletta; toleranssien on oltava yhtenäisiä tuhansissa metreissä; rivilävistys korvaa toissijaiset toiminnot; ja lattiatilaa on vapaana jatkuvalle linjalle. | Valitse toinen prosessi, kun...Profiili muuttaa osuutta pituudeltaan; erät ovat pieniä ja usein; suljetut ontot osat vaaditaan; paksuus vaihtelee; tai osassa on monimutkaisia 3D-taivutuksia, joita valssaus ei pysty tuottamaan. |
Kun erittely on korjattu, arvioi valmistajia viidellä pisteellä:
Etsi dokumentoitu todiste: ISO 9001 kattaa laatujärjestelmän; CE-merkintä sähkö- ja turvallisuussuunnittelusta Euroopan markkinoille; vientitietueet osoittavat asennuskokemusta ulkomailta. Toimittaja, joka on palvellut asiakkaita 45 maassa ja rakentanut linjoja 14:lle maailman 20 suurimmasta metallikomposiittilevyvalmistajasta, antaa yleensä paljon yksityiskohtaisemman teknisen ehdotuksen kuin toimittaja ilman tällaisia referenssejä.
Paloluokiteltujen paneelien valmistajien muovaus- ja laminointivaatimukset ovat tiukemmat kuin vakiolevyillä. A2 palamattomien metallikomposiittipaneelien tuotantolinja yhdistää mineraaliytimen käsittelyn, liiman levityksen ja kuoren muodostamisen yhdessä kontrolloidussa prosessissa.
A2 palamattomien metallikomposiittilevyjen tuotantolinja Tämä täysin automatisoitu linja korvaa syttyvät orgaaniset ytimet luokan A2 epäorgaanisella ytimellä, mikä saavuttaa EN 13501-1 -standardin mukaisen palonkestävyyden. Se integroi sekoituksen, muotoilun, kuumapuristuksen ja leikkaamisen nopeudella 1-3 m/min älykkäällä lämpötilansäädöllä tasaista kovettumista varten. Näytä tuote → Pyydä arvioinnin aikana jokaiselta valmistajalta alustava asettelupiirros, jossa näkyy linjan jalanjälki, käyttäjän paikat, huoltopisteet ja sähkökaapin sijainti. Vertaa piirustuksia vierekkäin; huonosti suunniteltu linja maksaa enemmän rakennustilassa kuin itse kone säästi hinnassa. Älä sitoudu linjaan ilman, että olet sopinut tehtaan hyväksyntätestistä. Koeajon tulee käyttää materiaaliasi, profiilipiirustustasi ja pituuden asetusarvojasi, mieluiten 500–1 000 lineaarimetriä jatkuvaa tuotantoa. Hyväksymistestissä mitattu toleranssi ja pinnan laatu ennustavat laitoksesi suorituskyvyn.
Listaa vain valmistajat, jotka esittelevät referenssilinjoja tarkalleen tuottamaansi tuoteperheeseen, ja kirjoita työkaluteräslaatu, linjan nopeus, leikkaustarkkuus ja myynnin jälkeinen vasteaika kirjallisesti.
Kylmävalssaus kulkee tuhansia metrejä työvuoroa kohden, ja pienet työkaluongelmat lisääntyvät nopeasti, kun ne kerrotaan suurella tilavuudella. Käyttötunteihin perustuva ennaltaehkäisevä huoltoaikataulu vangitsee kulumisen ennen kuin se tuottaa romua. Alla olevassa taulukossa on yhteenveto tyypillisen linjan käytännön aikataulusta.
| Taajuus | Tarkista tai toimi | Miksi sillä on väliä |
|---|---|---|
| Päivittäin | Tarkasta nauhan kohdistus sisääntulon yhteydessä; tarkista hydrauliöljyn taso; tarkista katkaisulevyn kunto | Estää vääristyneitä profiileja ja rosoisia leikkauksia |
| viikoittain | Voitele rullalaakerit ja käyttöketjut; puhtaat rullapinnat; tarkista päärungon kiinnikkeet | Vähentää tärinää ja pitää pinnan tasaisena |
| Kuukausittain | Mittaa rullan kuluminen syvyysmittarilla; kalibroida linja-nopeus enkooderi; tarkasta sähkökaapin ilmansuodattimet | Säilyttää mittatoleranssin ja turvallisen toiminnan |
| Neljännesvuosittain | Tarkista rullalaakereiden välys; testaa hätäpysäytyspiirit; tarkista vartiointilukot | Turvapiirit hajoavat hiljaa ja ne on todistettava |
| Vuosittain | Tasoita koneen pohja uudelleen; arvioi rullasarjan kunto; vaihda kuluneet työkaluteräsosat | Pidentää linjan käyttöikää ja välttää tuotantoseisokit |
Yleisiä käyttöongelmia ja niiden todennäköisiä syitä ovat mm.: valmis profiili kaartaa toiselle puolelle, kun telan paine on epätasainen tai telavälin toinen puoli on kulunut; profiiliin ilmestyy aaltoilevia reunoja, kun nauhassa on reunaaalto kelasta tai keskitelat eivät tue rainaa kunnolla; leikkauspituudet vaihtelevat toleranssin yli, kun enkooderi luistaa, leikkaussuuttimen välys on väärä tai syöttöteloissa on kuluneita uria; Pintanaarmuja syntyy maalattuun nauhaan, kun rullat ovat likaiset, rullan pinta ei sovellu pinnoitetulle materiaalille tai nauha juoksee liian tiukasti sivuohjainta vasten; ja työkalun käyttöikä on odotettua lyhyempi, kun telateräslaatu on liian alhainen materiaalin kovuudelle tai kun voitelua ei käytetä.
Turvallisuudesta ei voi neuvotella kylmävalssauslinjoilla. Muovausasemilla on nopeasti pyörivät telat ja raskas nauha jännityksen alaisena, ja katkaisulaite voi kohdistaa useita tonneja voimaa. Asianmukaisesti vartioidussa linjassa on kiinteät kannet rullausasemien päällä, lukitut kulkuovet, jotka pysäyttävät linjan avattaessa, kaksikätiset säätimet tai valoverhot ohjauspisteissä sekä selkeästi merkityt hätäpysäytyspainikkeet välein linjan varrella. Sähkökaappien on täytettävä CE tai paikalliset standardit, joihin kone on tarkoitettu. Asetukset ja työkalujen muutokset tulee suorittaa linja lukittuna ja telat käsin käännettynä vasta, kun käyttö on irrotettu.
Käyttäjät tarvitsevat jäsenneltyä koulutusta nauhan syöttämiseen, rullavälien säätämiseen, tukosten poistamiseen ja työkalujen kulumisen varhaisten merkkien tunnistamiseen. Vakaimmat vammat rullamuovauslinjoilla tapahtuvat manuaalisten toimenpiteiden aikana muodostusasemien sisällä, joten sääntöä "älä koskaan kurota sisään käyttölaitteen ollessa kytkettynä" on noudatettava fyysisesti koneen vartijan toimesta, ei vain huomautuksella.
Käyttötunteihin sidottu huoltoaikataulu ja tiukasti pakotettu lukitusmenettely estävät yli 80 prosenttia laatuongelmista ja käytännössä kaikki vakavat vammat kylmävalssauslinjalla.
Kylmärullamuovaus näyttää kalliilta ostovaiheessa, varsinkin kun verrataan vastaavan levyiseen jarrupuristimeen. Taloudellinen logiikka on korkean volyymin yksikkökustannus, jossa työkalujen poistot ja työvoiman säästöt hallitsevat vertailua.
Työkalukustannukset laskevat profiilin monimutkaisuuden vuoksi enemmän kuin koneen koon mukaan. Yksinkertainen aallotettu kattolevyrullasarja, jossa on 12 asemaa, voi maksaa 15 000–30 000 dollaria. 24 aseman rakennesarja erittäin lujalle orrelle maksaa 50 000 - 120 000 dollaria, koska rullat ovat suurempia, kovempia ja tarkemmin hiottuja. Itse kone, mukaan lukien kelauskoneisto, silppuri, katkaisulaite ja pinoaja, muodostaa tyypillisesti 70–85 prosenttia kokonaisinvestoinneista.
Puristusjarrutuksen kannattavuusraja riippuu kolmesta muuttujasta: työvoimakustannukset per tunti, jaksoaika per osa puristusjarrutuksessa ja profiilin vuositilavuus. Nyrkkisääntönä on, että kun yksittäinen profiili ylittää 15 000 - 50 000 lineaarimetriä vuodessa, rullamuovauslinjan pääomakustannukset katetaan 18 - 36 kuukaudessa työvoiman ja romun säästöjen ansiosta.
Otetaan orren valmistaja, joka tuottaa 240 000 metriä vuodessa. Nykyinen jarrupuristintoiminto käyttää neljää käyttäjää kuormitettujen työvoimakustannusten ollessa 12 dollaria tunnissa, mikä tuottaa vuosittaisen työlaskunsa noin 96 000 dollaria tälle tuotelinjalle. Romun osuus on 4 prosenttia, kun vuotuiset materiaalikulut ovat 780 000 dollaria eli noin 31 000 dollaria romulle. Rullamuovauslinja korvaa kolme neljästä operaattorista, leikkaa romun 1 prosenttiin ja eliminoi toissijaisen leikkaustoiminnon. Yhdistetty säästö on lähes 90 000 dollaria vuodessa. 320 000 dollarin kokonaisinvestointia vastaan, joka sisältää työkalut, asennuksen ja koulutuksen, takaisinmaksuaika on noin kolme ja puoli vuotta konservatiivisten oletusten mukaan.
Käyttökustannuksia ei pidä unohtaa: käyttö- ja hydraulipumppujen sähkö, hionta ja telojen vaihto, voitelu ja huoltotyöt. Nämä ovat tyypillisesti 5-10 prosenttia vuosittaisista käyttökustannuksista. Vararullasetit kuluville asemille ovat hyödyllisin yksittäinen vakuutus, jonka tehdas voi ostaa, koska kuudesta kymmeneen viikon odotusaika vaihtorullalle on yleinen vältettävissä olevien seisokkien syy.
Kun tilavuus on riittävä, kylmävalssauslinjan tuotto tulee työvoiman vähentämisestä, romun säästöistä ja sivutoimintojen eliminoinnista, ei alhaisemmasta konehinnasta.
Näitä kysymyksiä ostajat ja prosessiinsinöörit kysyvät useimmiten arvioidessaan kylmävalssauslaitteita.
Kylmävalssausta käytetään pitkien metalliprofiilien valmistukseen, joilla on vakio poikkileikkaus. Tyypillisiä käyttökohteita ovat kattolevyt, seinäverhous, orret, lattialaudat, säilytystelineiden pystykannattimet, ovenkarmit, autojen rakennekiskot, LVI-kanavaprofiilit ja aurinkokiinnityskiskot. Yhteinen lanka on suuri volyymi: prosessista tulee taloudellisesti houkutteleva, kun vuodessa tarvitaan tuhansia metrejä identtistä profiilia.
Kylmävalssaus on paksuutta vähentävä prosessi: litteä nauha kulkee tavallisten telojen läpi, jotka puristavat sen ohuemmaksi levyksi. Kylmärullamuovaus on taivutusprosessi: muotoiltu tela taivuttaa nauhan asteittain profiiliksi paksuuden pysyessä ennallaan. Nimet ovat samanlaiset, koska molemmat toimivat materiaalin uudelleenkiteytyslämpötilan alapuolella, mutta koneet, työkalut ja tuotteet ovat täysin erilaisia.
Kaupalliset katto- ja seinälevylinjat pitävät profiilin leveyden tyypillisesti plus tai miinus 1 mm ja leikkauspituuden plus tai miinus 2 mm 6 m levyllä. Tarkkuuslinjat lisäasemilla ja servo-leikkausleveydellä pitävät plus tai miinus 0,3 - 0,5 mm ja voivat saavuttaa plus tai miinus 0,1 mm pienissä suunnitelluissa profiileissa. Toleranssi riippuu materiaalilaadusta, profiilin syvyydestä ja muovausasemien lukumäärästä.
Vaihdettavilla rullasarjoilla varustettu kone voi käyttää eri profiileja samassa leveys- ja materiaaliperheessä. Vaihto kestää 30-90 minuuttia pultattuilla teloilla tai 10-20 minuuttia kasetti- tai pikavaihtojärjestelmillä. Täysin erileveät profiilit vaativat yleensä toisen koneen tai kaksikerroksisen linjan.
Hyvin suunniteltu galvanoidun teräksen telasarja kestää tyypillisesti 2–5 miljoonaa lineaarimetriä, ennen kuin sitä tarvitaan uudelleen. Ruostumaton teräs ja esimaalatut materiaalit lyhentävät työkalun käyttöikää korkeamman kovuuden tai hankaavien pinnoitteiden vuoksi. Työkaluteräslaatu ja kovuus sekä tasainen voitelu ovat tärkeimmät työkalun käyttöikää säätelevät tekijät.
Reunahalkeilu johtuu yleensä materiaalirajan alapuolella olevasta sisätaivutussäteestä, huonosta kelan leikkaamisesta jääneistä kovettuneista reunoista tai virheellisestä telavälistä alkuasemilla. Ratkaisu alkaa tarkastamalla raon reunan kunto, jonka jälkeen varmistetaan, että vähimmäissäde on 0,5-1,0 kertaa materiaalin paksuus teräksellä ja 1,0-1,5 kertaa alumiinilla.
Yhdistä kone profiiliperheeseen ja materiaaliin, niin kylmävalssausinvestointi palaa nopeammin kuin lähes mikään muu metallinmuovauslaitehankinta.
Kylmävalssauslinjan arviointi on helpompaa, kun koneenvalmistaja tarjoaa sekä teknisen dokumentaation että projektin toteuttamiskyvyn. Alla olevat resurssit tarjoavat taustaa tärkeimmistä tuoteperheistä sekä sarjoihimme liittyvistä asennus- ja käyttöönottopalveluista.
AlumiinikomposiittipaneelitLue jatkuvilla metallikomposiittilevylinjoilla valmistetun suuren tuoteperheen alumiinikomposiittipaneelien tekninen tausta. Tässä artikkelissa selitetään rakenne, ominaisuudet ja yleiset sovellukset. Mikä on alumiinikomposiittipaneeli | ProjektipalvelutTutustu tuotantolinjojen ostajille tarjoamiimme projektipalveluihin, mukaan lukien työpaikan suunnittelu, asennusvalvonta, käyttöönotto, etätuki ja käyttäjien koulutus. Projektipalvelut |
Jos yrityksesi valmistaa metalliprofiileja rakennus-, kuljetus-, varastointi- tai energiasektorille, voimme laatia täydellisen kylmävalssauslinjaehdotuksen profiilipiirustuksestasi, materiaalilaadustasi ja vuosituotannostasi. Ehdotus sisältää linjakokoonpanon, telasuunnittelun, apulaitteiden luettelon, pohjapiirroksen ja budjetin toimitusaikataulun. Ota meihin yhteyttä ja kerro piirustus- ja tuotantokohteesi, niin suunnittelutiimimme vastaa teknisellä ja kaupallisella tarjouksella.
Aloita arviointi profiilipiirroksella ja vuosivolyymilla; pätevä kylmävalssauslinjan valmistaja palauttaa linjakonseptin, budjetin ja toimitusaikataulun viiden työpäivän kuluessa.
Ekstruusiotyyppi Zero Water Absorb A2 palamaton metalli (alumiini) komposiittipaneelien tuotantolinja: lyhyt vastaus valmistajille Levyvalmistaja, joka on nähnyt kuoriutumislujuuden putoavan A2-paneelierään märän toimituskauden jälkeen, haluaa yleensä seuraavalta linj...
View MorePalamaton palamaton komposiittilevyjen tuotantolinja: lyhyt vastaus ostajille Ostaja suunnittelee uutta Palamaton palamaton komposiittilevyjen tuotantolinja alkaa yleensä yhdellä käytännön kysymyksellä: mitkä linjan osat ratkaisevat, läpäiseekö val...
View MoreWhat Is a PE Physical CO2 Foaming Metal Composite Panel Production rivi? A PE physical CO2 foaming metal composite panel production line is a continuous system that injects carbon dioxide into molten polyethylene (PE), forms a lightweight foamed core sheet, and bonds ...
View MoreHankkeen yleiskatsaus: 4 miljoonan neliömetrin ACP-linja Keski-Aasiassa The HYFH1800 A2B13D alumiinikomposiittipaneelien tuotantolinja on toimitettu asiakkaalle Keski-Aasiassa, joka on Belt ja Roadin avainalue. Linja on suunniteltu vuotuiselle kapasiteetill...
View More
Tanshang Village Industrial Clusters, Ganghua Road, Jingang Town, Zhangjiagangin kaupunki, Jiangsun provinssi, Kiina

+86-18862679789
+86-15555592012
+86-13140831504

+86-0512-56720211

admin@evertopest.com
admin@acp-line.com
Tekijänoikeus © Zhangjiagang Hongyang Machinery Equipment Co., Ltd. Kaikki oikeudet pidätetään. Mukautetut komposiittipaneelien tuotantolinjan valmistajat